
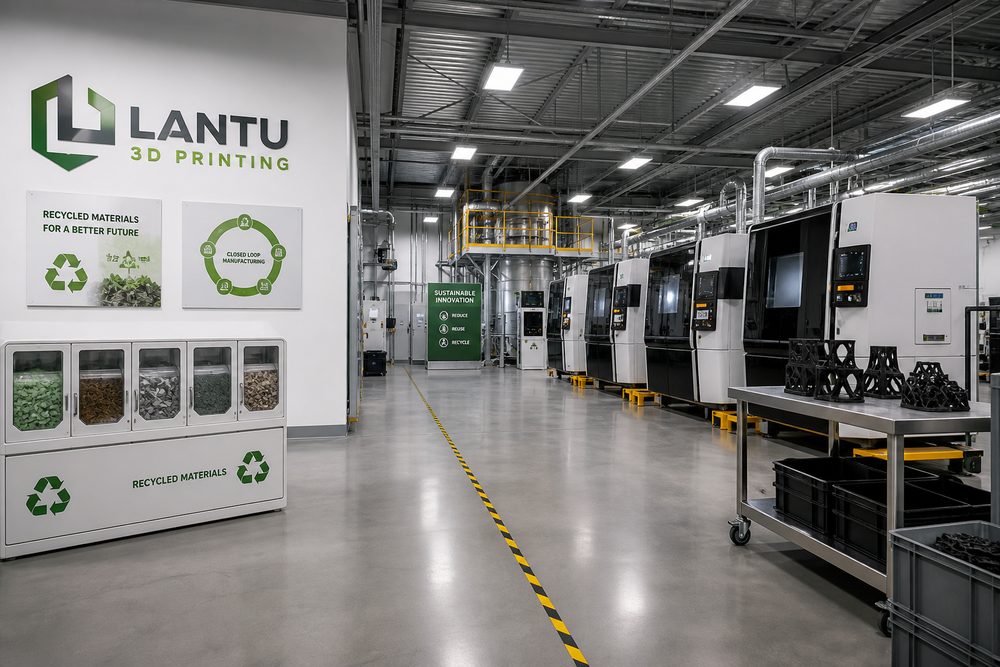
مقدمة: التأثير البيئي واحتياجات التنمية المستدامة للطباعة ثلاثية الأبعاد
تولد الصناعة التحويلية العالمية أكثر من 7 مليارات طن من النفايات الصناعية كل عام. معدل استخدام المواد في التصنيع الطرحي التقليدي هو 15-25% فقط، والكمية الكبيرة من المواد المتبقية وقطع النفايات تسبب إهدار الموارد. وباعتبارها تقنية تصنيع مضافة، تتمتع الطباعة ثلاثية الأبعاد بمعدل استخدام نظري للمواد يزيد عن 95%، لكن الإنتاج الفعلي لا يزال يواجه تحديات بيئية مثل نفايات المواد واستهلاك الطاقة والتخلص من النفايات. ووفقاً لتقرير صادر عام 2023 عن شركة Wohlers Associates، فإن صناعة الطباعة ثلاثية الأبعاد العالمية تستهلك أكثر من 120 ألف طن من المواد البلاستيكية سنوياً، منها نحو 25% تصبح مخلفات طباعة ومواد داعمة.
تتطلب "الصفقة الخضراء" للاتحاد الأوروبي من الصناعة التحويلية خفض انبعاثات الكربون بنسبة 55٪ بحلول عام 2030. وتعمل الصين على تعزيز التحول الأخضر للصناعة التحويلية في إطار هدف "الكربون المزدوج". وبفضل خصائصها المتمثلة في الإنتاج حسب الطلب، والمخزون الصفري، والشكل شبه الصافي، أصبحت تكنولوجيا الطباعة ثلاثية الأبعاد مسارًا تكنولوجيًا مهمًا لتحقيق التنمية المستدامة. تشرح هذه المقالة بشكل منهجي الحلول العملية للطباعة ثلاثية الأبعاد لحماية البيئة والتنمية المستدامة من الأبعاد الأربعة للمواد الخضراء وإعادة التدوير وتحسين الطاقة ونماذج الأعمال.
1. مواد خضراء وعمليات صديقة للبيئة
يتضمن نظام المواد الخضراء للطباعة ثلاثية الأبعاد بشكل أساسي ثلاث فئات: المواد الحيوية، والمواد القابلة للتحلل، والمواد المعاد تدويرها. تحتوي كل مادة على معايير محددة لحماية البيئة وسيناريوهات التطبيق.
المواد ذات الأساس الحيوي: يعد PLA (حمض البوليلاكتيك) أكثر مواد الطباعة ثلاثية الأبعاد ذات الأساس الحيوي استخدامًا على نطاق واسع. المواد الخام مستمدة من الموارد المتجددة مثل نشا الذرة وقصب السكر. معلمات أداء مادة PLA النموذجية: قوة الشد 50-70MPa، قوة الانحناء 80-100MPa، محتوى الكربون الحيوي ≥85%، ويمكن أن تتحلل تمامًا خلال 45-90 يومًا في ظل ظروف التسميد الصناعي. بالمقارنة مع مواد ABS التقليدية (القائمة على البترول)، فإن إنتاج PLA يقلل من انبعاثات الكربون بنسبة 68% ولا يحتوي على مواد متطايرة ضارة مثل الستايرين. تعمل المادة المركبة PLA+PHA التي طورتها شركة ColorFabb الهولندية على تحسين المتانة بإضافة 20% PHA، وتزداد الاستطالة عند الكسر من 6% PLA إلى 15%، وتستخدم على نطاق واسع في طباعة المنتجات الاستهلاكية.
المواد القابلة للتحلل: يمكن إذابة مادة الدعم القابلة للذوبان في الماء PVA (كحول البولي فينيل) في ماء دافئ بدرجة حرارة 60 درجة مئوية بعد الطباعة، مما يؤدي إلى إزالة الدعم بدون نفايات وتجنب استخدام المذيبات الكيميائية. معلمات الذوبان النموذجية: يستغرق الأمر من 15 إلى 20 دقيقة لدعم PVA بسمك 50 ميكرومتر ليذوب تمامًا في ماء بدرجة حرارة 40 درجة مئوية. في سلسلة مواد الطباعة Ultrafuse ثلاثية الأبعاد التي أطلقتها BASF في ألمانيا، يمكن إذابة المواد الداعمة BVOH (بوتادين-إيثيلين-ستايرين كوبوليمر) بسرعة في الماء البارد. معدل الذوبان أسرع 3 مرات من PVA، ويتم تقليل الرطوبة بنسبة 60%. إنها مناسبة لطباعة الهياكل المعقدة في عملية FDM.
المواد المعاد تدويرها: يتم إعادة تدوير زجاجات PET المخصصة للمستهلكين وتحويلها إلى مواد طباعة PETG وتم تسويقها تجاريًا. Gigabot يتطلب معيار شهادة مواد إعادة التدوير الألماني DIN EN 15343 تحديد نسبة إعادة تدوير المواد المعاد تدويرها. حاليًا، يتراوح محتوى إعادة التدوير لمواد PLA/PETG المعاد تدويرها في السوق من 30 إلى 50%، ويمكن أن تصل المنتجات المتطورة إلى أكثر من 80%.
معلمات العملية الصديقة للبيئة: تؤثر درجة حرارة قذف المواد بشكل مباشر على استهلاك الطاقة والانبعاثات. درجة حرارة الطباعة الموصى بها لـ PLA هي 190-220 درجة مئوية، مما يقلل من استهلاك الطاقة بحوالي 15% مقارنة بـ ABS (230-260 درجة مئوية)؛ تبلغ درجة حرارة التسخين المسبق لمسحوق PA12 لعملية SLS 170 درجة مئوية، وطاقة الليزر 30-50 وات، مما يقلل من استهلاك الطاقة بنسبة 25% مقارنة بقولبة الحقن PA12 (درجة حرارة الانصهار 260 درجة مئوية). تستخدم تقنية HP Multi Jet Fusion التسخين بالأشعة تحت الحمراء لاستبدال التلبيد بالليزر، مما يقلل من استهلاك الطاقة بنسبة 40% مقارنةً بـ SLS التقليدي، ويختصر دورة تصنيع القطعة الواحدة إلى 1/10 من العمليات التقليدية.
2. استعادة النفايات وإعادة تدويرها
تتضمن نفايات الطباعة ثلاثية الأبعاد بشكل أساسي ثلاثة أنواع: أجزاء الطباعة الفاشلة، والهياكل الداعمة، وبقايا المساحيق. إن إنشاء نظام إعادة التدوير ذو الحلقة المغلقة هو المفتاح لتحقيق الاقتصاد الدائري.
عملية إعادة تدوير النفايات FDM:يتضمن نظام إعادة التدوير النموذجي أربع خطوات: السحق، والتنظيف، والتحبيب، والرسم. يمكن لكسارة النفايات الصناعية أن تسحق نفايات الطباعة إلى جزيئات 5-10 مم، ويبلغ استهلاك طاقة السحق حوالي 0.5 كيلو واط ساعة / كجم؛ يزيل التنظيف بقع الزيت والشوائب، كما أن استخدام عوامل التنظيف ذات الأساس المائي يمكن أن يقلل من التلوث البيئي؛ يذوب المحبب ويقذف الجسيمات، ودرجة حرارة التحبيب هي 180-200 درجة مئوية؛ تقوم آلة سحب الأسلاك بمعالجة الجسيمات إلى مواد طباعة مستهلكة بقطر 1.75 مم أو 2.85 مم، ويتم التحكم في تسامح القطر عند ±0.05 مم. يمكن لآلة إعادة التدوير والتحبيب والسحب الكل في واحد التي طورتها شركة 3devo، وهي شركة هولندية ناشئة، تحقيق إعادة تدوير مغلقة للنفايات المختبرية، مع قدرة معالجة دفعة واحدة تتراوح من 2 إلى 5 كجم ومعدل الاحتفاظ بنسبة 85-90% من الخواص الميكانيكية للمواد المعاد تدويرها.
تقنية إعادة تدوير المساحيق: يعد معدل استخدام مسحوق عملية SLS/MJF مؤشرًا رئيسيًا لحماية البيئة. معدل تحديث المسحوق القياسي لـ EOS PA2200 (PA12) هو 1:50، أي أنه يمكن إضافة جزء واحد من المسحوق المعاد تدويره لكل 50 جزءًا من المسحوق الجديد، وتبلغ نسبة المسحوق المعاد تدويره حوالي 2%. تستخدم تقنية HP MJF دمج طبقة المسحوق بالكامل، ويمكن أن يصل معدل استرداد المسحوق غير الذائب إلى 80%، والذي يمكن إعادة استخدامه مباشرة بعد الفحص (نطاق حجم الجسيمات 50-80 ميكرومتر). تظهر بيانات الإنتاج الفعلية أنه بعد إعادة تدوير المسحوق 10 مرات، فإن سيولة المادة وأداء التلبيد يظل مطابقًا للمتطلبات القياسية، وتقل قوة الشد بنسبة أقل من 5%. يعتمد مصنع مجموعة BMW في ميونيخ نظام تداول المسحوق SLS، مع قدرة معالجة مسحوق سنوية تزيد عن 50 طنًا، وقد زاد معدل استخدام المواد من 70% إلى 95%.
تحسين مواد الدعم: تمثل نفايات هيكل الدعم ما بين 15 إلى 35% من استهلاك مواد الطباعة FDM. تحسين تصميم الدعم يمكن أن يقلل بشكل كبير من كمية النفايات. تعمل خوارزمية "الدعم الشجري" لبرنامج Ultimaker Cura على تقليل استهلاك المواد بنسبة 50-70% مقارنة بدعم الشبكة التقليدية، كما أن إزالة الدعم أسهل. تقوم وظيفة "الدعم العضوي" الخاصة بـ Prusa Slicer تلقائيًا بإنشاء الحد الأدنى من هيكل الدعم بناءً على هندسة الجزء، ويتم تقليل حجم الدعم بنسبة 40% مقارنة بالحلول التقليدية. في التطبيقات الصناعية، على الرغم من أن تكلفة استخدام مواد دعم PVA/BVOH القابلة للذوبان في الماء تزيد بمقدار 2-3 مرات، إلا أنه يمكن إذابتها بالكامل وإعادة تدويرها، مما يجعلها مناسبة للأجزاء المعقدة عالية القيمة.
بيانات معدل إعادة التدوير: حققت أنظمة إعادة تدوير النفايات الخاصة بالشركات الرائدة في الصناعة نسبة عالية من إعادة التدوير. أنشأ مصنع Materialize البلجيكي خط إنتاج لإعادة تدوير نفايات PLA/ABS بقدرة معالجة سنوية تبلغ 20 طنًا ومعدل إعادة تدوير يصل إلى 75%. النعل الأوسط لأحذية الجري Adidas 4DFWD مطبوع ثلاثي الأبعاد باستخدام تقنية Carbon DLS، مع معدل استرداد الراتنج غير المعالج بنسبة 95% ونفايات مادة النعل الأوسط الواحدة أقل من 5 جرام. يبلغ معدل استرداد المسحوق غير المنصهر من طباعة SLS لشفرات توربينات الغاز من شركة Siemens 92%، ويتم إعادة تدوير مسحوق الهيكل الداعم وإعادة استخدامه، بمعدل استخدام إجمالي للمواد يبلغ 96%.
3. تحسين استهلاك الطاقة
يتضمن تحسين استهلاك الطاقة في الطباعة ثلاثية الأبعاد ثلاثة مستويات: اختيار المعدات، ومعلمات العملية، وإدارة الإنتاج. لديها مزايا كبيرة في توفير الطاقة مقارنة بالتصنيع التقليدي.
التحليل المقارن لاستهلاك الطاقة: توضح مقارنة استهلاك الطاقة لكل وحدة كتلة من تصنيع الأجزاء أن الطباعة ثلاثية الأبعاد تتمتع بمزايا في سيناريوهات محددة. يبلغ استهلاك الطاقة لمواد ABS للطباعة FDM حوالي 15-25 كيلو واط ساعة / كجم، واستهلاك الطاقة لقالب الحقن ABS حوالي 20-30 كيلو واط ساعة / كجم. بعد النظر في استهلاك الطاقة لتصنيع القوالب، يكون إجمالي استهلاك الطاقة للطباعة ثلاثية الأبعاد لإنتاج دفعات صغيرة (
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.