
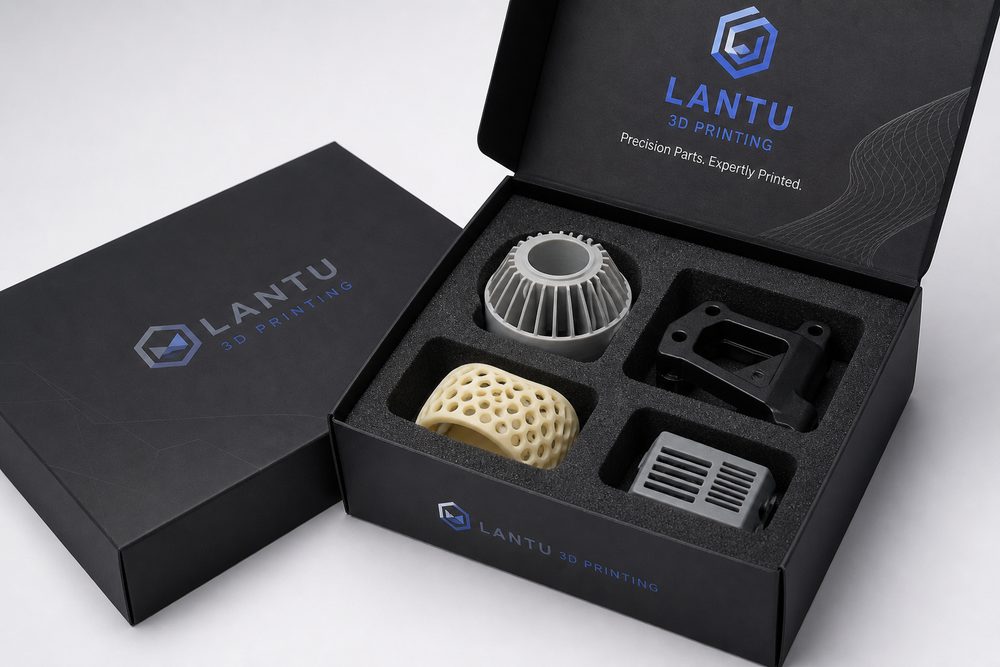
はじめに:3Dプリント包装と輸送管理は、納品能力を左右する分岐点になっている
多くの企業では、3Dプリントはいまだに「すばやく試作品を1点作るための手段」と見なされがちです。しかし、受注が単発の試作から、複数ロット・複数材料・複数部門の連携を伴う本番業務へ移行すると、納品品質を決めるのは装置性能だけではなくなります。プロセス設計、データ記録、エンジニアリング判断、そして継続改善の力が、最終的な信頼を大きく左右します。lantu3D Printing が重視しているのは、設計図面から実物納品までのライフサイクル全体を通じた管理です。前工程ではモデルの用途と検収基準を把握し、中工程では適切な工法・材料・後処理ルートを選定し、後工程では検査、包装、輸送、アフター対応、振り返りまでを一貫してつなげます。3Dプリントの包装と輸送管理の価値は、まさにこれらの工程を安定して接続する点にあります。
業界でよくある課題としては、要件定義が不十分なために修正が繰り返される、製造待ちの状況が見えず納期が崩れる、試作品は合格でも少量生産でばらつきが大きい、検査記録が分散していて問題の再解析ができない、といったものが挙げられます。これらを解決するには、「設備を増やす」「残業で乗り切る」だけでは不十分です。チーム全体が実行でき、データで検証でき、顧客にも説明できる管理の仕組みを整える必要があります。
一、まず対象を明確にする:技術課題を管理可能な工単へ変える
3Dプリント包装と輸送管理の第一歩は、曖昧な要望をエンジニアリング可能な工単に落とし込むことです。工単には少なくとも、用途、材料、数量、寸法公差、表面要求、組立関係、後処理、納期、検収方法を含めるべきです。機能部品であれば、荷重方向、使用温度、接触する媒体、想定寿命も明記する必要があります。展示用部品であれば、色、質感、合わせ目、塗装、見える面を重点的に定義します。
実務では、清潔さ、区分固定、緩衝、ラベル表示、到着確認を基本の管理点として設定するのが有効です。こうすることで、毎回のコミュニケーションを明確な項目に落とし込め、チャットのやり取りだけに依存せずに済みます。たとえば、顧客が「強度を高くしてほしい」と言うだけでは製造条件に落とせません。エンジニアは、それが曲げ強度なのか、引張強度なのか、衝撃耐性なのか、ねじ保持力なのかを追加確認する必要があります。また、「表面を滑らかにしてほしい」という要望も、サンドブラスト、研磨、塗装、めっきのどれを指すのかを具体化しなければ、期待どおりの結果にはつながりません。
lantu3D Printing では、プロジェクト管理を三層で整理することが多くあります。第一に要件層では顧客の目的を記録し、第二にエンジニアリング層では工法判断を記録し、第三に生産層では装置、バッチ、オペレーション結果を記録します。これら三層の情報が相互に結び付いてはじめて、後工程での品質トレース、納期分析、コスト振り返りが成立します。
二、不確実性はデータで管理する:主要パラメータは記録し、比較できるようにする
3Dプリントの強みは柔軟性にありますが、その柔軟性は同時に不確実性も生みます。材料、装置、造形方向、積層ピッチ、サポート戦略、後処理方法の違いが、最終品質に大きく影響するためです。パラメータが記録されていなければ、チームは個人の経験に頼るしかありません。人員が変わったり、受注が増えたりすると、品質の揺れは一気に大きくなります。そのため、3Dプリント包装と輸送管理には、データ化された記録が不可欠です。
実例として、壊れやすいレジン部品は1点ごとに個別包装し、緩衝材の厚みは20〜30mm以上を目安にするとよいでしょう。これは表を増やすためではなく、どの条件で結果が安定し、どの条件でリスクが高まるのかをチームで共有するための指標です。SLSナイロン部品であれば、粉末ロット、再利用粉の配合比、配置密度、冷却時間、染色ロットを記録します。SLAレジン部品であれば、積層ピッチ、サポート接点、洗浄時間、二次硬化時間、表面補修方法を記録します。金属3Dプリント部品では、熱処理、応力除去、機械加工の余肉、非破壊検査の要件も重要になります。
データ化のもう一つの利点は、顧客との会話をより専門的にできることです。たとえば、顧客が納期短縮やコスト削減を求めた場合でも、どの工程なら短縮可能で、どの工程を短くするとリスクが上がるのかをデータで示せます。後処理待ち時間を縮めれば塗膜の安定性に影響する可能性があり、冷却時間を詰めすぎると粉末部品の変形につながることがあります。単に「できません」と返すより、データをもとに取捨選択を説明した方が、信頼を得やすくなります。
三、品質管理は前倒しする:出荷直前まで問題を放置しない
3Dプリント案件の手戻りは、製造の終盤で発生するというより、前工程での定義不足や中工程での確認不足に起因することが少なくありません。効果的な管理の仕組みは、品質管理をモデルレビュー、工程レビュー、初回品確認の段階まで前倒しすることです。モデルレビューでは、肉厚、穴径、オーバーハング角、組立クリアランス、折れやすい構造を確認します。工程レビューでは、材料選定、造形方向、サポート位置、量産時の再現性、後処理の実現性を確認します。初回品確認では、実物が想定どおりかどうかを検証します。
写真記録と梱包明細で輸送トラブルの争点を減らすことも重要です。つまり、現場任せにせず、チェックリストを整備するということです。チェックリストは簡潔で構いませんが、重要項目は必ず含める必要があります。たとえば、モデルのバージョンが最新か、見積数量と生産数量が一致しているか、材料が使用環境に適合しているか、公差が工法の能力範囲内か、後処理で寸法変化が生じないか、包装で壊れやすい構造を保護できるか、といった項目です。
品質管理を前倒しすると、コミュニケーションコストも下がります。初回品の段階で組付けがきついとわかれば、モデルやパラメータの修正で対応できます。しかし、全数完成後に問題が見つかると、材料費、装置時間、後処理工数、納期信用にまで損失が広がります。lantu3D Printing のように、設計から納品までを一つの流れとして扱う立場では、品質は最後に行う検査作業ではなく、プロジェクト全体を貫く設計原則です。
四、閉ループをつくる:振り返り、知見の蓄積、継続改善
案件が完了したからといって、管理が終わるわけではありません。本当に成熟した3Dプリントサービスでは、異常、クレーム、遅延、成功事例のすべてを再利用可能な知識として蓄積します。振り返りで問うべきなのは「誰の責任か」だけではありません。むしろ、プロセスにどのような抜けがあったのかを追うべきです。要件は正しく記録されていたか、工程パラメータには根拠があったか、生産計画は後処理のボトルネックを考慮していたか、検査基準は事前に共有されていたか、顧客期待の管理は適切だったか、という視点が重要です。
各案件では、少なくとも四種類の資料を保存することを推奨します。第一に、要件と見積の資料です。顧客の目的、数量、材料、納期を残します。第二に、エンジニアリング資料です。モデルのバージョン、DFM提案、工程ルート、パラメータを残します。第三に、生産と品質の資料です。装置名、バッチ情報、検査結果、写真を残します。第四に、納品とフィードバックの資料です。包装記録、物流情報、顧客確認、アフター問題を残します。資料が整っているほど、次回の類似案件では迅速に判断できます。
改善は、まず三つの指標から始めるとよいでしょう。納期遵守率、一次合格率、そして手戻り原因の分布です。納期遵守率は工程調整とサプライチェーンの力を示し、一次合格率はエンジニアリングと生産の安定性を示し、手戻り原因の分布はプロセス上の弱点をあぶり出します。3〜5ロットのデータがたまれば、特定材料の染色ばらつき、薄肉構造の破損しやすさ、特定の後処理工程での待ち時間増大といった高頻度の課題が見えてきます。
まとめ:3Dプリント能力を、再現可能なサービスシステムへ変える
3Dプリント包装と輸送管理は、単なる事務作業ではありません。3Dプリントを「作れる」状態から「安定して納品できる」状態へ進めるための、不可欠な基盤です。装置が製造の上限を決め、プロセスが納品の安定性を決め、データが継続改善の速度を決めます。業界の競争は、どれだけ設備を持っているか、どれだけ安く作れるかだけではありません。要件をどれだけ早く理解できるか、工法をどれだけ正確に選べるか、品質をどれだけ安定して保てるか、そして一つひとつの納品をどれだけ組織力に変えられるかが問われます。
lantu3D Printing は、単なる3Dプリント加工拠点ではなく、設計、エンジニアリング、製造、後処理、検査、納品をつなぐ実装プラットフォームです。3Dプリント包装と輸送管理を体系化することで、顧客の試行錯誤コストを下げるだけでなく、サービスチーム自身の効率向上、手戻り削減、追跡性強化にもつながります。経験をフローに変え、フローをデータに変え、データを改善につなげていくことで、3Dプリントは初めて、企業の研究開発と製造システムの中で信頼できる力になります。