
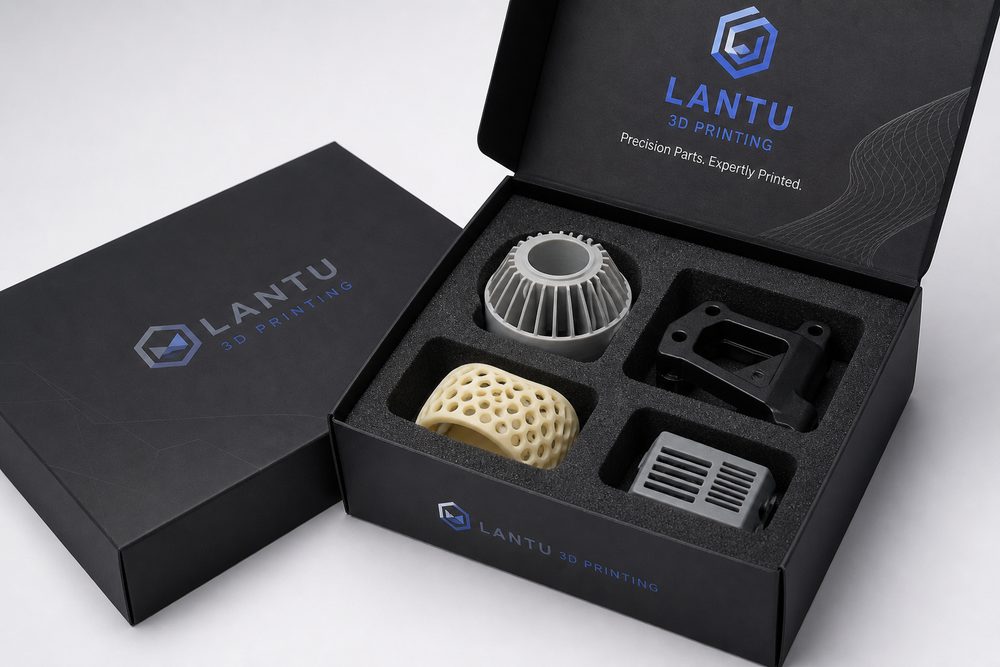
परिचय: 3D प्रिंटिंग पैकेजिंग और शिपिंग प्रबंधन अब डिलीवरी क्षमता की कसौटी बन रहा है
कई कंपनियों की नज़र में 3D प्रिंटिंग अभी भी केवल ‘जल्दी से एक नमूना बनाने’ का साधन है। लेकिन जैसे ही ऑर्डर एकल प्रोटोटाइप से निकलकर बहु-चरणीय, बहु-सामग्री, और बहु-विभागीय वास्तविक व्यवसाय परिदृश्य में प्रवेश करते हैं, डिलीवरी की गुणवत्ता सिर्फ मशीन के प्रदर्शन पर नहीं, बल्कि प्रक्रिया डिजाइन, डेटा रिकॉर्डिंग, इंजीनियरिंग निर्णय और निरंतर सुधार क्षमता पर निर्भर हो जाती है। lantu3D Printing डिजाइन ब्लूप्रिंट से लेकर भौतिक डिलीवरी तक पूरे जीवनचक्र प्रबंधन पर अधिक ध्यान देता है: फ्रंट-एंड पर मॉडल के उपयोग और स्वीकृति मानदंड समझना, मिड-एंड पर उपयुक्त प्रक्रिया, सामग्री और पोस्ट-प्रोसेसिंग पथ चुनना, और बैक-एंड पर निरीक्षण, पैकेजिंग, परिवहन, आफ्टर-सर्विस और पुनरावलोकन पूरा करना। 3D प्रिंटिंग पैकेजिंग और शिपिंग प्रबंधन का मूल्य इन्हीं चरणों के बीच एक स्थिर कड़ी बनाना है।
उद्योग में आम समस्याएँ हैं: अधूरी आवश्यकता के कारण बार-बार मॉडल संशोधन, उत्पादन कतार की अस्पष्टता से डिलीवरी समय का बिगड़ना, नमूना ठीक होना लेकिन छोटे बैच में एकरूपता का न होना, और बिखरे हुए निरीक्षण रिकॉर्ड के कारण समस्या का पुनरावलोकन कठिन हो जाना। इन समस्याओं को केवल ‘और मशीनें खरीदने’ या ‘ओवरटाइम करके काम पूरा करने’ से हल नहीं किया जा सकता; इसके लिए एक ऐसी प्रबंधन प्रणाली चाहिए जिसे टीम लागू कर सके, डेटा से सत्यापित किया जा सके, और ग्राहक आसानी से समझ सके।
1. पहले वस्तु को स्पष्ट परिभाषित करें: तकनीकी कार्य को प्रबंधनीय वर्क ऑर्डर में बदलें
3D प्रिंटिंग पैकेजिंग और शिपिंग प्रबंधन का पहला कदम है अस्पष्ट आवश्यकता को इंजीनियरिंग-आधारित वर्क ऑर्डर में बदलना। वर्क ऑर्डर में कम से कम उपयोग, सामग्री, मात्रा, आयामी सहनशीलता, सतह आवश्यकताएँ, असेंबली संबंध, पोस्ट-प्रोसेसिंग, डिलीवरी समय और स्वीकृति विधि शामिल होनी चाहिए। कार्यात्मक पुर्जों के लिए, लोड दिशा, कार्य तापमान, संपर्क माध्यम और अपेक्षित जीवनकाल भी स्पष्ट होना चाहिए; जबकि प्रदर्शन-उन्मुख भागों के लिए रंग, बनावट, जोड़ की रेखाएँ, पेंटिंग और दृश्य सतह पर विशेष ध्यान देना चाहिए।
क्रियान्वयन स्तर पर सफाई, क्षेत्र-आधारित स्थिरीकरण, बफर सुरक्षा, पहचान, और प्राप्ति पुष्टि को मूल नियंत्रण बिंदु के रूप में स्थापित करना चाहिए। इसका लाभ यह है कि हर संवाद स्पष्ट फ़ील्ड्स पर आधारित होता है, न कि केवल चैट रिकॉर्ड पर। उदाहरण के लिए, यदि ग्राहक केवल यह कहता है कि ‘मजबूती अच्छी होनी चाहिए’, तो यह उत्पादन के लिए पर्याप्त नहीं है; इंजीनियर को यह स्पष्ट करना होगा कि आवश्यकता झुकने, खिंचाव, आघात, या थ्रेड-लॉकिंग ताकत से जुड़ी है। इसी तरह, ‘सतह चिकनी होनी चाहिए’ का अर्थ भी व्यवहार में सैंडब्लास्टिंग, पॉलिशिंग, पेंटिंग, या प्लेटिंग जैसी विशिष्ट पोस्ट-प्रोसेसिंग तकनीकें हो सकता है।
lantu3D Printing प्रोजेक्ट प्रबंधन में आम तौर पर वर्क ऑर्डर को तीन स्तरों में विभाजित किया जाता है: आवश्यकता स्तर, जो ग्राहक के लक्ष्य दर्ज करता है; इंजीनियरिंग स्तर, जो प्रक्रिया संबंधी निर्णय दर्ज करता है; और उत्पादन स्तर, जो उपकरण, बैच और ऑपरेशन परिणाम दर्ज करता है। जब ये तीनों स्तर एक-दूसरे से जुड़े हों, तभी आगे चलकर गुणवत्ता ट्रेसबिलिटी, डिलीवरी विश्लेषण और लागत पुनरावलोकन में एक पूर्ण चक्र बनता है।
2. अनिश्चितता को डेटा से नियंत्रित करें: प्रमुख पैरामीटर रिकॉर्ड योग्य और तुलनीय होने चाहिए
3D प्रिंटिंग की ताकत लचीलापन है, लेकिन यही लचीलापन अनिश्चितता भी लाता है। अलग-अलग सामग्री, उपकरण, प्रिंट ओरिएंटेशन, लेयर मोटाई, सपोर्ट रणनीति और पोस्ट-प्रोसेसिंग से अंतिम परिणाम बदल सकता है। यदि पैरामीटर रिकॉर्ड नहीं होंगे, तो टीम केवल व्यक्तिगत अनुभव पर निर्भर रहेगी; और जैसे ही कर्मचारी बदलते हैं या ऑर्डर बढ़ते हैं, गुणवत्ता में उतार-चढ़ाव स्पष्ट हो जाता है। इसलिए 3D प्रिंटिंग पैकेजिंग और शिपिंग प्रबंधन के साथ डेटा-आधारित रिकॉर्डिंग अनिवार्य है।
वास्तविक प्रोजेक्ट अनुभव के आधार पर, भंगुर रेज़िन पुर्जों को अलग-अलग पैक करना चाहिए और बफर परत की मोटाई 20 से 30 मिमी से कम नहीं होनी चाहिए। ऐसे पैरामीटर किसी जटिल तालिका के लिए नहीं, बल्कि टीम को यह समझाने के लिए हैं कि किन परिस्थितियों में परिणाम स्थिर रहता है और किन परिस्थितियों में जोखिम बढ़ता है। SLS नायलॉन पुर्जों के लिए पाउडर बैच, रीफ्रेश अनुपात, लेआउट घनत्व, कूलिंग समय और रंगाई बैच रिकॉर्ड होने चाहिए; SLA रेज़िन पुर्जों के लिए लेयर मोटाई, सपोर्ट संपर्क बिंदु, सफाई समय, द्वितीयक क्योरिंग समय और सतह मरम्मत विधि दर्ज की जानी चाहिए; धातु प्रिंटेड पुर्जों के लिए हीट ट्रीटमेंट, स्ट्रेस रिलीफ, मशीनिंग अलाउंस और नॉन-डेस्ट्रक्टिव टेस्टिंग आवश्यकताओं पर भी ध्यान देना चाहिए।
डेटा-आधारित प्रबंधन का एक और महत्वपूर्ण लाभ है: ग्राहक संवाद अधिक पेशेवर बनता है। जब ग्राहक डिलीवरी समय कम करने या लागत घटाने का अनुरोध करता है, तो टीम डेटा के आधार पर बता सकती है कि किन चरणों को अनुकूलित किया जा सकता है और किन चरणों से जोखिम बढ़ेगा। उदाहरण के लिए, पोस्ट-प्रोसेसिंग प्रतीक्षा समय घटाने से कोटिंग स्थिरता प्रभावित हो सकती है, और कूलिंग समय बहुत अधिक कम करने से पाउडर पुर्जे विकृत हो सकते हैं। केवल ‘यह नहीं हो सकता’ कहने की बजाय डेटा के साथ समझाना अधिक भरोसा पैदा करता है।
3. गुणवत्ता नियंत्रण को आगे ले जाएँ: समस्या को डिलीवरी से पहले ही पकड़ें
कई 3D प्रिंटिंग प्रोजेक्ट्स में पुनर्कार्य उत्पादन के अंतिम चरण में नहीं, बल्कि फ्रंट-एंड आवश्यकता अस्पष्ट होने और मिड-एंड निरीक्षण की कमी से उत्पन्न होता है। एक प्रभावी प्रबंधन प्रणाली को मॉडल समीक्षा, प्रक्रिया समीक्षा और प्रथम-नमूना पुष्टि चरण में गुणवत्ता नियंत्रण को आगे बढ़ाना चाहिए। मॉडल समीक्षा में दीवार मोटाई, छेद व्यास, ओवरहैंग कोण, असेंबली गैप और टूटने की संभावना वाले ढाँचों पर ध्यान देना चाहिए; प्रक्रिया समीक्षा में सामग्री चयन, प्रिंट ओरिएंटेशन, सपोर्ट स्थिति, बैच एकरूपता और पोस्ट-प्रोसेसिंग की व्यवहार्यता देखनी चाहिए; और प्रथम-नमूना पुष्टि वास्तविक पुर्जे की अपेक्षित अनुरूपता को सत्यापित करती है।
फोटो रिकॉर्ड और पैकिंग सूची का उपयोग परिवहन विवादों को कम करता है। इसका मतलब है कि टीम को एक चेकलिस्ट बनानी चाहिए, न कि केवल इंजीनियर के मौके पर किए गए निर्णयों पर निर्भर रहना चाहिए। यह चेकलिस्ट सरल हो सकती है, लेकिन इसमें प्रमुख बिंदु अवश्य शामिल होने चाहिए: क्या मॉडल का नवीनतम संस्करण उपयोग हो रहा है, क्या कोट की गई मात्रा और वास्तविक मात्रा मेल खाती है, क्या सामग्री उपयोग वातावरण के लिए उपयुक्त है, क्या सहनशीलता प्रक्रिया क्षमता से मेल खाती है, क्या पोस्ट-प्रोसेसिंग आयाम बदल देगी, और क्या पैकेजिंग नाज़ुक संरचनाओं को पर्याप्त सुरक्षा देती है।
गुणवत्ता नियंत्रण को आगे बढ़ाने से संचार लागत भी कम होती है। यदि प्रथम-नमूना चरण में असेंबली बहुत तंग निकले, तो मॉडल और पैरामीटर सुधारने की लागत आम तौर पर नियंत्रण में रहती है; लेकिन यदि पूरी बैच उत्पादन के बाद समस्या पकड़ी जाए, तो नुकसान सामग्री, मशीन समय, पोस्ट-प्रोसेसिंग और डिलीवरी विश्वसनीयता तक फैल जाता है। lantu3D Printing जैसी व्यवस्था के लिए, जो ब्लूप्रिंट से डिलीवरी तक पर जोर देती है, गुणवत्ता अंतिम निरीक्षण की क्रिया नहीं, बल्कि पूरे प्रोजेक्ट का मार्गदर्शक सिद्धांत है।
4. एक बंद-लूप प्रणाली बनाएं: पुनरावलोकन, ज्ञान संचय और निरंतर सुधार
एक प्रोजेक्ट पूरा हो जाना प्रबंधन का अंत नहीं है। वास्तव में परिपक्व 3D प्रिंटिंग सेवा प्रणाली हर असामान्यता, शिकायत, देरी और सफल अनुभव को पुन: उपयोग योग्य ज्ञान में बदलती है। पुनरावलोकन में केवल यह नहीं पूछना चाहिए कि ‘किसकी गलती थी’, बल्कि यह भी देखना चाहिए कि प्रक्रिया में कहाँ खालीपन था: क्या आवश्यकता सही दर्ज हुई, क्या प्रक्रिया पैरामीटर उचित आधार पर चुने गए, क्या उत्पादन शेड्यूलिंग में पोस्ट-प्रोसेसिंग बाधाओं को शामिल किया गया, क्या निरीक्षण मानक पहले से साझा किए गए, और क्या ग्राहक अपेक्षाएँ सही ढंग से प्रबंधित की गईं।
हर प्रोजेक्ट में कम से कम चार प्रकार के रिकॉर्ड रखने की सलाह दी जाती है: पहला, आवश्यकता और कोटेशन डेटा, जिसमें ग्राहक लक्ष्य, मात्रा, सामग्री और डिलीवरी समय शामिल हो; दूसरा, इंजीनियरिंग डेटा, जिसमें मॉडल संस्करण, DFM सुझाव, प्रक्रिया मार्ग और पैरामीटर हों; तीसरा, उत्पादन और गुणवत्ता डेटा, जिसमें उपकरण, बैच, निरीक्षण परिणाम और फोटो शामिल हों; और चौथा, डिलीवरी और फीडबैक डेटा, जिसमें पैकेजिंग रिकॉर्ड, लॉजिस्टिक्स जानकारी, ग्राहक पुष्टि और आफ्टर-सर्विस मुद्दे हों। रिकॉर्ड जितने पूर्ण होंगे, समान प्रोजेक्ट पर भविष्य में निर्णय लेना उतना ही तेज़ होगा।
निरंतर सुधार की शुरुआत तीन संकेतकों से की जा सकती है: समय पर डिलीवरी दर, प्रथम-पास यील्ड, और पुनर्कार्य कारणों का वितरण। समय पर डिलीवरी दर शेड्यूलिंग और सप्लाई चेन क्षमता को दर्शाती है, प्रथम-पास यील्ड इंजीनियरिंग और उत्पादन स्थिरता को दिखाती है, और पुनर्कार्य कारणों का वितरण प्रक्रिया की कमजोरियों को उजागर करता है। तीन से पाँच बैचों के डेटा संचय के बाद, टीम आम तौर पर उच्च-आवृत्ति समस्याएँ पहचान सकती है, जैसे किसी विशेष सामग्री की रंगाई में उतार-चढ़ाव, किसी पतली दीवार वाले ढाँचे का टूटना, या किसी पोस्ट-प्रोसेसिंग चरण में अत्यधिक कतार समय।
निष्कर्ष: 3D प्रिंटिंग क्षमता को एक दोहराई जा सकने वाली सेवा प्रणाली में बदलें
3D प्रिंटिंग पैकेजिंग और शिपिंग प्रबंधन कोई अतिरिक्त प्रशासनिक कार्य नहीं है; यह 3D प्रिंटिंग को ‘कर पाने’ से ‘स्थिर रूप से डिलीवर करने’ तक ले जाने की आवश्यक नींव है। उपकरण निर्माण की ऊपरी सीमा तय करते हैं, प्रक्रिया डिलीवरी स्थिरता तय करती है, और डेटा निरंतर सुधार की गति तय करता है। उद्योग के पेशेवरों के लिए, भविष्य की प्रतिस्पर्धा केवल इस पर नहीं होगी कि किसके पास अधिक मशीनें हैं या कीमत कम है; बल्कि इस पर होगी कि कौन आवश्यकताओं को तेजी से समझ सकता है, प्रक्रिया को अधिक सटीक चुन सकता है, गुणवत्ता को अधिक स्थिर नियंत्रित कर सकता है, और हर डिलीवरी को संगठनात्मक क्षमता में बदल सकता है।
lantu3D Printing की स्थिति केवल एक 3D प्रिंटिंग प्रसंस्करण केंद्र की नहीं है, बल्कि डिजाइन, इंजीनियरिंग, विनिर्माण, पोस्ट-प्रोसेसिंग, गुणवत्ता निरीक्षण और डिलीवरी को जोड़ने वाले एक कार्यान्वयन मंच की है। 3D प्रिंटिंग पैकेजिंग और शिपिंग प्रबंधन के इर्द-गिर्द एक प्रणालीगत तरीका बनाकर, ग्राहक परीक्षण-त्रुटि लागत घटा सकते हैं, और सेवा टीम दक्षता बढ़ा सकती है, पुनर्कार्य कम कर सकती है, तथा ट्रेसबिलिटी मजबूत कर सकती है। जब तक अनुभव को प्रक्रिया में, प्रक्रिया को डेटा में, और डेटा को सुधार में नहीं बदला जाता, तब तक 3D प्रिंटिंग वास्तव में उद्यम की अनुसंधान एवं विकास तथा विनिर्माण प्रणाली में एक विश्वसनीय शक्ति नहीं बन सकती।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।