
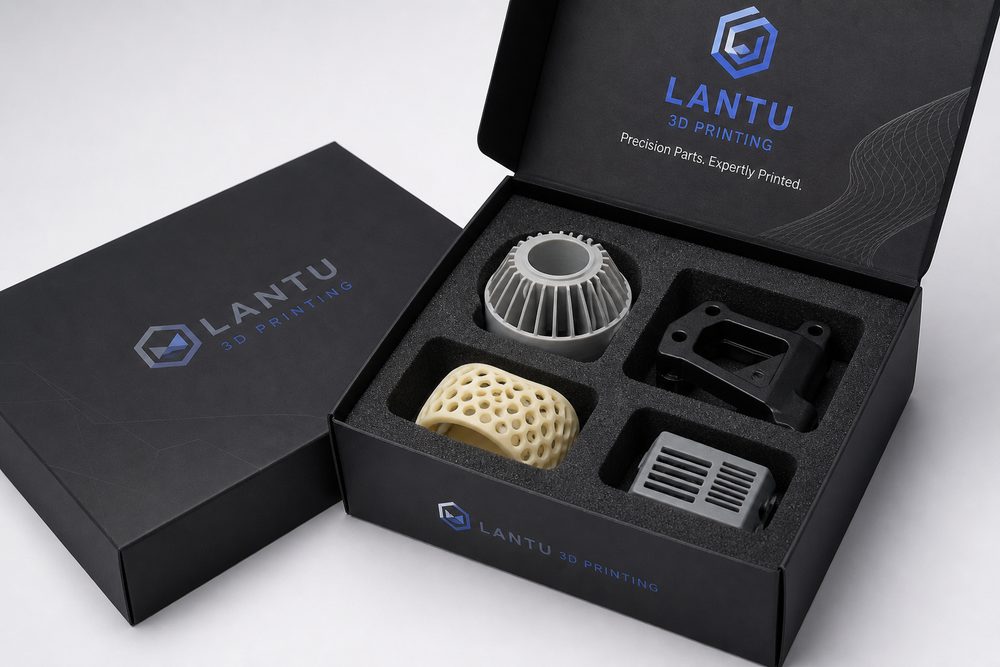
Введение: управление упаковкой и транспортировкой 3D-печати становится рубежом качества поставки
Во многих компаниях 3D-печать по-прежнему воспринимается как инструмент для того, чтобы «быстро сделать образец». Но когда заказы переходят от единичного прототипирования к реальным сценариям с несколькими партиями, различными материалами и координацией между отделами, решающим фактором качества поставки становится уже не только оборудование. На первый план выходят проектирование процесса, ведение данных, инженерные решения и способность к постоянному улучшению. lantu3D Printing уделяет особое внимание полному жизненному циклу — от проектного эскиза до физической передачи изделия: сначала нужно понять назначение модели и критерии приемки, затем выбрать подходящую технологию, материал и маршрут постобработки, а после этого завершить контроль, упаковку, транспортировку, поддержку клиента и анализ результата. Именно на этих этапах и формируется ценность управления упаковкой и перевозкой 3D-печатных изделий.
Типичные проблемы отрасли хорошо известны: неполное описание требований вызывает повторные правки модели, непрозрачная очередь производства срывает сроки, образец проходит контроль, но при малой серии теряется стабильность, а разрозненные записи по проверкам мешают понять, где возник сбой. Решение не сводится к покупке дополнительного оборудования или к сверхурочной работе. Необходима система, которую команда сможет исполнять, данные — подтверждать, а клиент — понимать.
1. Сначала нужно четко определить объект: от технической задачи к управляемому заказу
Первый шаг в управлении упаковкой и транспортировкой 3D-печатных изделий — преобразовать размытое требование в инженерно оформленный заказ. Такой заказ должен как минимум включать назначение детали, материал, количество, допуски по размерам, требования к поверхности, сопряжения при сборке, постобработку, срок поставки и способ приемки. Для функциональных деталей также необходимо указать направление нагрузки, рабочую температуру, контактирующую среду и ожидаемый срок службы; для демонстрационных изделий — цвет, текстуру, линии стыка, окраску и видимые поверхности.
На практике рекомендуется рассматривать очистку, раздельную фиксацию, амортизацию, маркировку и подтверждение получения как базовые контрольные точки. Это помогает привязать каждую коммуникацию к конкретным полям, а не оставлять её в переписке. Например, фраза клиента «нужна хорошая прочность» не дает инженеру достаточно информации: следует уточнить, нужна ли стойкость к изгибу, растяжению, удару или моменту затяжки резьбы. Аналогично, требование «поверхность должна быть гладкой» нужно переводить в конкретное решение: пескоструйная обработка, полировка, окраска или гальваническое покрытие.
В системе управления проектами lantu3D Printing обычно делит заказ на три уровня: уровень требований фиксирует цель клиента, инженерный уровень — технологические решения, а производственный уровень — оборудование, партии и результаты операций. Только при такой взаимосвязи информации можно потом выстроить полноценную прослеживаемость по качеству, анализ сроков и разбор себестоимости.
2. Управляйте неопределенностью через данные: ключевые параметры должны записываться и сравниваться
Сильная сторона 3D-печати — гибкость, но вместе с ней приходит и неопределенность. Разные материалы, установки, ориентация на столе, толщина слоя, стратегия поддержек и способ постобработки влияют на конечный результат. Если параметры не фиксируются, команда начинает опираться только на личный опыт. Когда персонал меняется или объем заказов растет, колебания качества становятся заметнее. Поэтому управление упаковкой и транспортировкой 3D-печати обязательно должно сопровождаться цифровой фиксацией данных.
На примере реальных проектов можно сказать, что хрупкие смоляные детали лучше упаковывать поштучно, а толщина амортизирующего слоя должна быть не менее 20–30 мм. Такие параметры нужны не ради усложнения отчетов, а чтобы команда понимала, при каких условиях результат стабилен, а при каких риск возрастает. Для изделий из нейлона, изготовленных методом SLS, следует записывать номер партии порошка, долю обновления материала, плотность раскладки, время охлаждения и партию окрашивания. Для деталей SLA нужно фиксировать толщину слоя, точки контакта поддержек, время мойки, продолжительность вторичного отверждения и способ ремонта поверхности. Для металлических деталей дополнительно важны термообработка, снятие напряжений, припуск на мехобработку и требования к неразрушающему контролю.
Данные также помогают сделать общение с клиентом профессиональнее. Когда заказчик просит сократить срок или снизить цену, команда может опираться на факты и объяснять, какие участки процесса можно оптимизировать, а какие создадут риск. Например, сокращение времени ожидания после обработки может повлиять на стабильность покрытия, а чрезмерное уменьшение времени охлаждения способно вызвать деформацию порошковых деталей. Объяснять компромиссы через данные намного убедительнее, чем просто говорить «это невозможно».
3. Переносите контроль качества на ранний этап: не ждите, пока проблема всплывет перед отгрузкой
Во многих проектах по 3D-печати переделки возникают не на финальной стадии производства, а из-за нечетко определенных требований на входе и отсутствия промежуточных проверок. Эффективная система управления должна переносить контроль качества на этапы проверки модели, технологического согласования и подтверждения первой детали. Проверка модели оценивает толщину стенок, диаметр отверстий, нависающие углы, зазоры при сборке и хрупкие элементы. Технологическое согласование оценивает выбор материала, ориентацию, расположение поддержек, стабильность партии и выполнимость постобработки. Подтверждение первой детали показывает, соответствует ли фактическая деталь ожиданиям.
Фотопротокол и упаковочный лист помогают снизить споры при транспортировке. Это означает, что команде нужен чек-лист, а не только интуиция инженера в момент отправки. Чек-лист может быть простым, но он обязан охватывать ключевые пункты: актуальна ли версия модели, совпадает ли количество с коммерческим предложением, подходит ли материал для условий эксплуатации, соответствуют ли допуски возможностям процесса, не изменит ли постобработка размеры и способна ли упаковка защитить уязвимые элементы.
Ранний контроль качества также уменьшает стоимость коммуникации. Если на стадии первой детали обнаруживается слишком тугая посадка, исправление модели и параметров обычно еще контролируемо по бюджету. Если же проблема выявлена после изготовления всей партии, потери охватят материал, машинное время, постобработку и репутацию сроков. Для lantu3D Printing, которая делает ставку на путь от цифрового эскиза до поставки, качество — это не финальное действие проверки, а принцип, пронизывающий весь проект.
4. Стройте замкнутый цикл: разбор ошибок, накопление знаний и непрерывная оптимизация
Завершение проекта не означает завершение управления. По-настоящему зрелая система 3D-производства сохраняет каждый сбой, претензию, задержку и удачный кейс как повторно используемое знание. Разбор не должен ограничиваться вопросом «кто виноват»; важнее понять, где именно есть разрыв в процессе: корректно ли были записаны требования, есть ли обоснование у технологических параметров, учитывалось ли узкое место постобработки при планировании, были ли стандарты проверки согласованы заранее и правильно ли управлялись ожидания клиента.
Рекомендуется хранить по каждому проекту как минимум четыре типа материалов: первое — данные по потребности и коммерческому предложению, включая цели клиента, количество, материал и срок; второе — инженерные материалы, включая версию модели, рекомендации DFM, маршрут процесса и параметры; третье — производственные и контрольные данные, включая оборудование, партию, результаты измерений и фотографии; четвертое — материалы поставки и обратной связи, включая записи по упаковке, логистическую информацию, подтверждение клиента и вопросы по гарантии или доработке. Чем полнее архив, тем быстрее можно принимать решения по похожим задачам в будущем.
Непрерывную оптимизацию удобно начинать с трех показателей: доля поставок в срок, процент первого прохода без переделок и распределение причин повторной обработки. Показатель своевременности отражает возможности планирования и цепочки поставок, первый проход без переделок — стабильность инженерии и производства, а распределение причин повторной обработки выявляет слабые места процесса. После накопления данных по трем-пяти партиям команда обычно уже видит повторяющиеся проблемы: колебания окраски у конкретного материала, хрупкость тонкостенных конструкций или чрезмерно длинную очередь на одном из этапов постобработки.
Вывод: превращайте 3D-печать в воспроизводимую сервисную систему
Управление упаковкой и транспортировкой 3D-печатных изделий — это не дополнительная административная нагрузка, а необходимая основа перехода от умения «что-то изготовить» к стабильной поставке. Оборудование определяет верхний предел производства, процесс — стабильность поставки, а данные — скорость непрерывного улучшения. Для специалистов отрасли будущая конкуренция будет определяться не только количеством оборудования или низкой ценой, но и способностью быстрее понимать потребность, точнее выбирать технологию, надежнее контролировать качество и превращать каждую поставку в рост компетенций организации.
lantu3D Printing позиционирует себя не просто как участок 3D-производства, а как платформа реализации, соединяющая проектирование, инженерию, изготовление, постобработку, контроль качества и отгрузку. Системный подход к упаковке и транспортировке 3D-печатных изделий помогает клиентам снижать стоимость проб и ошибок, а сервисной команде — повышать эффективность, уменьшать переделки и усиливать прослеживаемость. Только когда опыт превращается в процесс, процесс — в данные, а данные — в улучшения, 3D-печать действительно становится надежной силой внутри исследовательской и производственной системы компании.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.