
Introduction : pourquoi cette question devient-elle cruciale
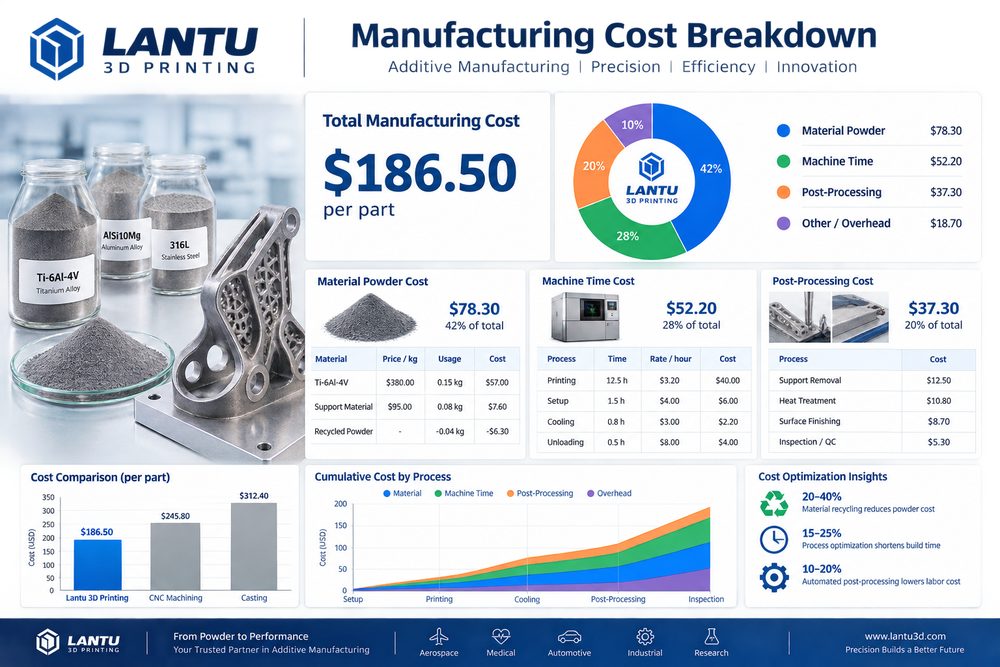
La tarification ne se fait pas au doigt mouillé : le modèle fin de contrôle des coûts et de stratégie tarifaire pour l’impression 3D traite, dans son essence, de la construction d’une capacité permettant à l’impression 3D de passer du stade « réalisable » à celui de « stable, explicable et livrable ». À mesure que les clients passent des prototypes visuels aux pièces fonctionnelles, aux petites séries et aux pièces de rechange rapides, se contenter de devis fondés sur l’expérience et de réglages improvisés ne suffit plus pour répondre aux exigences de délai, de qualité et de coût. La position de lantu3D est celle d’une plateforme de gestion et de mise en œuvre du cycle de vie, de la conception/du blueprint jusqu’à la livraison de l’objet réel ; chaque étape doit donc être gérée de manière structurée.
1. Le modèle de coûts doit être décomposé en postes explicables
Le devis doit au minimum inclure la quantité de matière, les supports et les pertes, le temps machine, la programmation manuelle, le post-traitement, le contrôle, l’emballage et le transport, ainsi qu’une marge de sécurité liée aux risques. Pour les commandes en volume, il faut aussi prendre en compte l’efficacité d’imbrication, le taux de recyclage de la poudre et la probabilité de réimpression en cas d’échec. Dans les projets réels, l’ingénieur ne peut pas se contenter d’un seul indicateur ; il doit mettre sur une même grille de décision l’usage de la pièce, l’orientation des efforts, les relations d’assemblage, les exigences de surface, l’environnement thermique et le budget. Par exemple, les pièces de précision à forte exigence esthétique privilégieront généralement le SLA ou les résines haute précision ; les pièces structurelles résistantes à l’usure pourront choisir le nylon SLS ; quant aux pièces demandant portance et résistance thermique élevées, il faudra évaluer des alliages d’aluminium, des alliages de titane ou de l’acier inoxydable en SLM.
Les paramètres clés doivent faire l’objet d’un enregistrement vérifiable : l’épaisseur de couche se situe généralement entre 0.05-0.2mm, l’épaisseur de paroi des pièces fonctionnelles ne devrait pas, en principe, être inférieure à 1.2-2.0mm, et les diamètres de trous, filetages et positions d’encliquetage doivent prévoir une compensation de procédé. Ce n’est qu’en renvoyant ces contraintes en amont vers la conception que la fabrication évite les reprises répétées.
2. Du diagnostic des problèmes à la décision d’ingénierie
Un devis transparent réduit les coûts de communication et aide aussi le client à arbitrer entre matériau, précision et délai. Les échecs fréquents ne viennent pas forcément de l’équipement lui-même, mais d’un manque d’alignement entre l’expression du besoin, la conception du modèle, le choix du matériau, l’orientation d’impression, le post-traitement et les critères de contrôle. Par exemple, si un client demande « haute résistance, belle surface, prix bas, livraison demain », sans hiérarchiser les priorités, il est facile de devoir reprendre le travail en fin de production.
Il est recommandé de réaliser trois évaluations dès la phase de lancement : premièrement, la pièce est-elle un échantillon de présentation, un échantillon d’assemblage ou une pièce fonctionnelle ; deuxièmement, l’indicateur clé est-il la dimension, la résistance, l’apparence, la tenue en température ou le délai ; troisièmement, qui supporte le coût de l’échec et faut-il une validation de première pièce. Plus cette évaluation est faite tôt, plus le projet a de chances d’avancer selon le plan.
3. Méthodes de mise en œuvre concrètes
La mise en œuvre peut s’appuyer sur une combinaison de « bibliothèque de paramètres standards + fiche de revue de projet + retour d’expérience sur anomalies ». La bibliothèque de paramètres standards enregistre les réglages recommandés selon les matériaux, les machines et les épaisseurs de couche ; la fiche de revue de projet sert à vérifier l’intégrité du modèle, l’épaisseur minimale des parois, les risques liés aux supports, la méthode de post-traitement et les critères d’inspection ; le retour d’expérience sur anomalies transforme les problèmes tels que le gauchissement, le délaminage, les porosités, les écarts dimensionnels et les défauts de surface en règles à éviter la fois suivante.
Pour les petites séries, il convient d’abord de valider une première pièce ou un petit échantillon avant de lancer la production en volume. Les dimensions critiques peuvent être contrôlées au pied à coulisse, sur machine à mesurer tridimensionnelle ou par comparaison de scan ; les pièces d’aspect doivent définir clairement les standards de ponçage, peinture, teinture ou polissage ; les pièces d’assemblage doivent faire l’objet d’un test réel d’ajustement avant livraison. Cela réduit à la fois le risque client et les reprises internes.
4. Indicateurs de gestion et amélioration continue
Les entreprises doivent surveiller non pas la vitesse maximale d’une machine isolée, mais l’efficacité globale allant de la prise de commande à la livraison. Il est recommandé de suivre en continu le temps de réponse aux devis, le taux de validation dès la première revue, le taux de conformité de la première pièce, le taux de perte matière, le taux d’utilisation des équipements, le taux de reprise, le taux de livraison à l’heure et le taux de réachat client. Chaque indicateur correspond à un levier d’optimisation.
Lorsque les données atteignent une certaine échelle, la plateforme peut aller plus loin et prendre en charge la tarification automatique, l’ordonnancement intelligent, l’alerte aux risques et les recommandations issues de la base de connaissances. Dans ses services, lantu3D doit transformer cette expérience en processus réutilisables, afin que le client obtienne non seulement une pièce, mais aussi une trajectoire de fabrication plus certaine.
Conclusion
La concurrence dans l’industrie de l’impression 3D se déplace progressivement du nombre de machines vers la capacité d’ingénierie, la capacité de processus et la capacité de livraison. Qu’il s’agisse de matériaux, de procédés, d’applications, d’équipements, de services, de qualité, de coûts, d’expérience client, de numérisation ou de chaîne d’approvisionnement, la vraie valeur consiste à identifier, quantifier et gérer en amont les incertitudes. Pour les professionnels du secteur, établir des standards, accumuler des données et conduire des retours d’expérience réguliers reste la voie essentielle pour faire de l’impression 3D une productivité stable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.