
Введение: почему этот вопрос становится критически важным
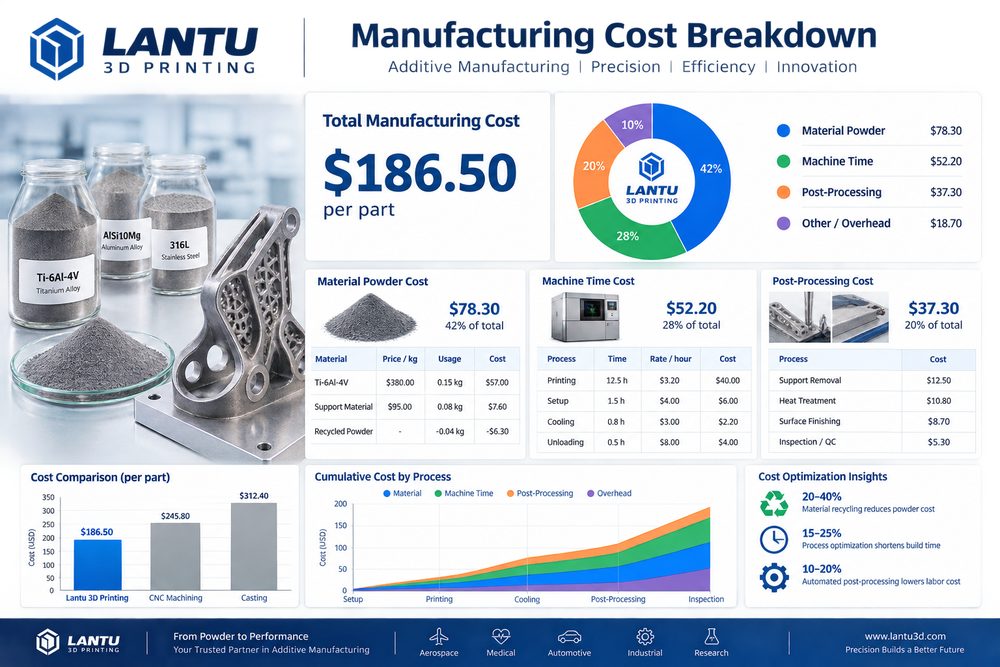
Расчёт не на глаз: детализированная модель контроля затрат и стратегии ценообразования в 3D-печати по сути обсуждает переход 3D-печати от состояния «можно сделать» к способности «стабильно, объяснимо и с гарантированной поставкой». По мере того как клиенты переходят от образцов внешнего вида к функциональным деталям, мелкосерийному выпуску и быстрым запасным частям, одних лишь экспертных расчётов и оперативной настройки оборудования уже недостаточно для соблюдения сроков, качества и бюджета. Позиционирование Ланьту 3D заключается в управлении жизненным циклом — от чертежа/дизайна до поставки готового изделия, поэтому каждый этап должен управляться структурированно.
1. Модель затрат должна быть разложена на объяснимые статьи
В расчёт должны входить как минимум расход материала, поддержек и потерь, машинное время, ручное программирование, постобработка, контроль, упаковка и транспортировка, а также риск-буфер. Для заказов серийного объёма нужно дополнительно учитывать эффективность раскладки, коэффициент циркуляции порошка и вероятность повторной печати после сбоя. В реальных проектах инженер не может смотреть только на один показатель, а должен свести назначение детали, направление нагрузок, схему сборки, требования к поверхности, температурную среду и бюджет в одну таблицу принятия решений. Например, для точных декоративных деталей обычно в приоритете SLA или фотополимер высокой точности, для износостойких конструкционных деталей может подойти SLS-нейлон, а для деталей с высокими требованиями к несущей способности и термостойкости необходимо оценивать SLM-алюминиевый сплав, титановый сплав или нержавеющую сталь.
Ключевые параметры должны быть зафиксированы в форме, пригодной для проверки: типичная толщина слоя составляет 0.05-0.2mm, для функциональных деталей стенку обычно не рекомендуется делать тоньше 1.2-2.0mm, а для отверстий, резьб и защёлок нужно закладывать технологические компенсации. Только если эти ограничения заранее возвращаются в конструкторский отдел, последующее производство не будет постоянно уходить в переделки.
2. От анализа проблемы к инженерному решению
Прозрачное ценообразование снижает затраты на коммуникацию и помогает клиенту делать выбор между материалом, точностью и сроком поставки. Частые неудачи возникают не обязательно из-за самого оборудования, а из-за того, что не согласованы входные требования, конструкция модели, выбор материала, ориентация печати, постобработка и стандарты контроля. Например, если клиент просит «высокую прочность, хорошую поверхность, низкую цену и поставку завтра», но при этом не расставляет приоритеты, на позднем этапе производства легко возникает необходимость в переделке.
На этапе запуска проекта рекомендуется сделать три вида оценки: первое — является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; второе — что является ключевым показателем: размеры, прочность, внешний вид, термостойкость или срок поставки; третье — кто несёт стоимость брака и требуется ли подтверждение первого изделия. Чем раньше выполнена эта оценка, тем легче проекту двигаться по плану.
3. Практические методы внедрения
При внедрении можно использовать комбинацию «стандартная библиотека параметров + лист проектного ревью + разбор отклонений». Стандартная библиотека параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; лист проектного ревью используется для подтверждения полноты модели, минимальной толщины стенки, рисков по поддержкам, способа постобработки и стандартов проверки; разбор отклонений превращает коробление, расслоение, пористость, отклонения размеров и дефекты поверхности в правила, которые можно предотвратить в следующий раз.
Для мелкосерийных заказов сначала следует провести проверку первого изделия или пробного образца, а затем переходить к серийному запуску. Критические размеры можно контролировать штангенциркулем, координатно-измерительной машиной или скан-сопоставлением; для изделий с внешним видом нужно заранее определить стандарты шлифовки, окраски, тонирования или полировки; для сборочных деталей перед отгрузкой необходимо выполнить реальную проверку сопряжения. Так можно одновременно снизить риски клиента и уменьшить внутренние переделки.
4. Показатели управления и непрерывная оптимизация
Компании следует отслеживать не пиковую скорость одного принтера, а совокупную эффективность от получения заказа до поставки. Рекомендуется постоянно контролировать время отклика на расчёт, процент успешного прохождения первой проверки, долю годных первых изделий, коэффициент потерь материала, загрузку оборудования, долю переделок, долю своевременных поставок и уровень повторных заказов клиентов. Каждый показатель соответствует отдельному направлению для оптимизации.
Когда накопится достаточный объём данных, платформа сможет дополнительно поддерживать автоматическое ценообразование, интеллектуальное планирование производства, предупреждение о рисках и рекомендации из базы знаний. В сервисной модели Ланьту 3D эти практики должны накапливаться в виде повторно используемых процессов, чтобы клиент получал не просто деталь, а более определённый производственный маршрут.
Заключение
Конкуренция в отрасли 3D-печати постепенно смещается от количества оборудования к инженерной компетенции, процессной зрелости и способности обеспечивать поставки. Будь то материалы, процессы, приложения, оборудование, сервис, качество, затраты, клиентский опыт, цифровизация или цепочка поставок, по-настоящему ценные практики всегда сводятся к тому, чтобы заранее выявлять, количественно оценивать и управлять неопределённостью. Для участников отрасли создание стандартов, накопление данных и постоянный разбор результатов — это и есть ключевой путь к превращению 3D-печати в стабильную производительную силу.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.