
Inleiding: waarom dit vraagstuk steeds kritieker wordt
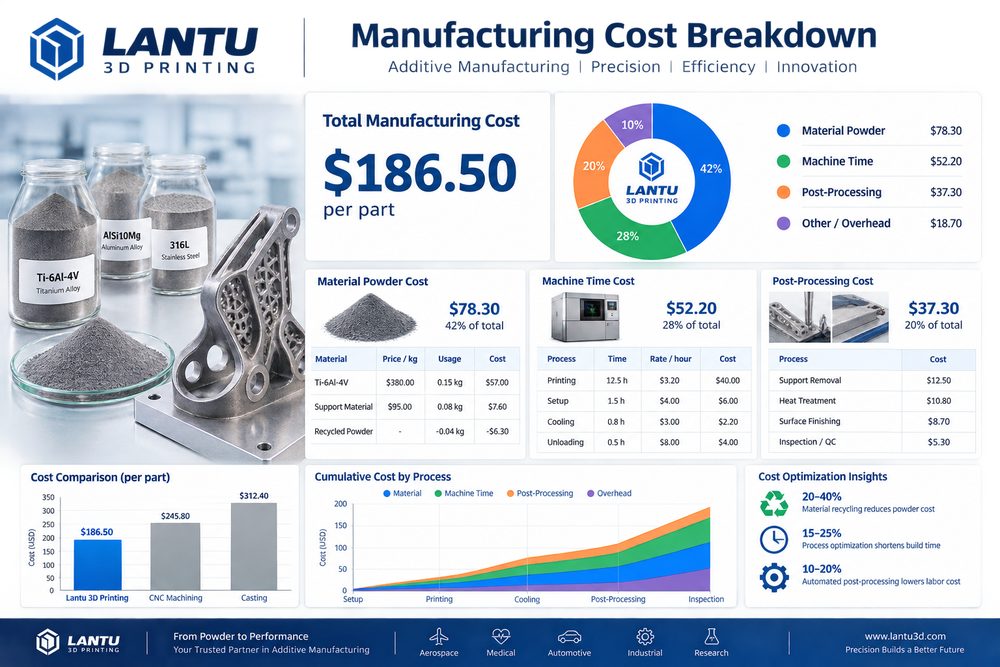
Offertes zijn geen nattevingerwerk: een verfijnd model voor kostenbeheersing en offertestrategie bij 3D-printen gaat in wezen over de opbouw van capaciteit in 3D-printen, van "kan worden gemaakt" naar "stabiel, verklaarbaar en leverbaar". Naarmate klanten verschuiven van uiterlijkste monsters naar functionele onderdelen, kleine series en snelle reserveonderdelen, is alleen vertrouwen op ervaring voor offertes en ad-hoc afstellingen niet langer voldoende om aan levertijd-, kwaliteits- en kosteneisen te voldoen. De positionering van lantu3D is een platform voor levenscyclusbeheer en realisatie, van blauwdruk/ontwerp tot fysieke levering; daarom moet elke stap gestructureerd worden beheerd.
1. Het kostenmodel moet worden opgesplitst in verklaarbare posten
Een offerte bevat ten minste materiaalgebruik, ondersteuningen en verlies, machinetijd, programmeerwerk door de operator, nabewerking, inspectie, verpakking en transport, en een risicobuffer. Bij bulkorders moet ook rekening worden gehouden met nesting-efficiëntie, poederrecycling en de kans op herdruk na een mislukking. In echte projecten kan een ingenieur niet alleen naar één enkele indicator kijken, maar moet hij het gebruik van het onderdeel, de belastingsrichting, de assemblagerelatie, oppervlakte-eisen, thermische bestendigheid en het budget in één beslismatrix zetten. Een precisieonderdeel voor uiterlijk kiest bijvoorbeeld meestal voor SLA of hoogprecisiehars, een slijtvast constructiedeel kan SLS-nylon zijn, en onderdelen met hoge eisen aan draagvermogen en temperatuur moeten worden beoordeeld op SLM-aluminiumlegering, titaniumlegering of roestvrij staal.
Belangrijke parameters moeten worden vastgelegd in een controleerbaar dossier: de laagdikte ligt meestal tussen 0.05-0.2 mm, de wanddikte van functionele onderdelen wordt doorgaans niet aanbevolen onder 1.2-2.0 mm, en voor gatdiameters, schroefdraad en klikverbindingen moet procescompensatie worden gereserveerd. Alleen door deze beperkingen vooraf terug te koppelen naar de ontwerpfase, kan de latere productie zonder herhaald nabewerken verlopen.
2. Van probleemanalyse naar engineeringbeslissing
Transparante offertes kunnen de communicatiekosten verlagen en klanten helpen keuzes te maken tussen materiaal, nauwkeurigheid en levertijd. Veel voorkomende mislukkingen komen niet per se door de apparatuur zelf, maar doordat input van de vraag, modelontwerp, materiaalkeuze, printeroriëntatie, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Als een klant bijvoorbeeld vraagt om "hoge sterkte, goed oppervlak, lage prijs en levering morgen", dan leidt het ontbreken van prioriteiten vaak tot herwerk in de latere productiefase.
Het wordt aanbevolen om in de projectstartfase drie soorten beslissingen te nemen: ten eerste of het onderdeel een displaymonster, assemblagemonster of functioneel onderdeel is; ten tweede wat de kritieke indicator is, zoals afmeting, sterkte, uiterlijk, temperatuurweerstand of levertijd; en ten derde wie de faalkosten draagt en of een eerste-artikelgoedkeuring nodig is. Hoe eerder deze beoordeling wordt afgerond, hoe gemakkelijker het project volgens plan kan verlopen.
3. Praktische implementatiemethode
Bij de implementatie kan een combinatie van "standaard parameterbibliotheek + projectbeoordelingsformulier + abnormaliteitsanalyse" worden gebruikt. De standaard parameterbibliotheek legt aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier wordt gebruikt om modelintegriteit, minimale wanddikte, ondersteuningsrisico, nabewerkingsmethode en inspectienormen te bevestigen; en de abnormaliteitsanalyse zet problemen zoals kromtrekken, delaminatie, poriën, maatafwijkingen en oppervlaktefouten om in regels die de volgende keer vermeden kunnen worden.
Voor kleine series moet eerst een eerste artikel of proefmonster worden gevalideerd voordat de batchplanning start. Kritieke afmetingen kunnen worden gecontroleerd met een schuifmaat, een driecoördinatenmeetmachine of scanvergelijking; voor zichtdelen moeten de normen voor schuren, spuiten, kleuren of polijsten duidelijk zijn; en assemblagedelen moeten vóór levering een daadwerkelijke passingstest ondergaan. Zo worden zowel de risico's voor de klant verlaagd als interne herbewerkingen verminderd.
4. Managementindicatoren en continue optimalisatie
Bedrijven moeten niet alleen kijken naar de pieksnelheid van één machine, maar naar de totale efficiëntie van orderontvangst tot levering. Het wordt aanbevolen om de reactietijd op offertes, het percentage goedgekeurde beoordelingen in de eerste ronde, het percentage eerste-artikelgoedkeuring, materiaalverlies, machinebezetting, herwerkpercentage, tijdige leveringsgraad en klantterugkeerpercentage voortdurend te volgen. Elke indicator correspondeert met een optimaliseerbare schakel.
Wanneer de data zich tot op zekere hoogte hebben opgehoopt, kan het platform verder ondersteuning bieden voor automatische offertes, intelligente productieplanning, risicowaarschuwingen en aanbevelingen uit de kennisbank. lantu3D moet deze ervaring in de dienstverlening verankeren in herbruikbare processen, zodat klanten niet alleen een onderdeel krijgen, maar ook een meer zekere productieroute.
Samenvatting
De concurrentie in de 3D-printsector verschuift van het aantal machines naar engineeringcapaciteit, procescapaciteit en leveringscapaciteit. Of het nu gaat om materiaal, proces, toepassing, apparatuur, service, kwaliteit, kosten, klantervaring, digitalisering of supply chain: echt waardevolle praktijken zijn degene die onzekerheden vroegtijdig identificeren, kwantificeren en beheren. Voor professionals in de sector is het opbouwen van standaarden, het verzamelen van data en het continu evalueren de kernroute om van 3D-printen een stabiele productiekracht te maken.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.