
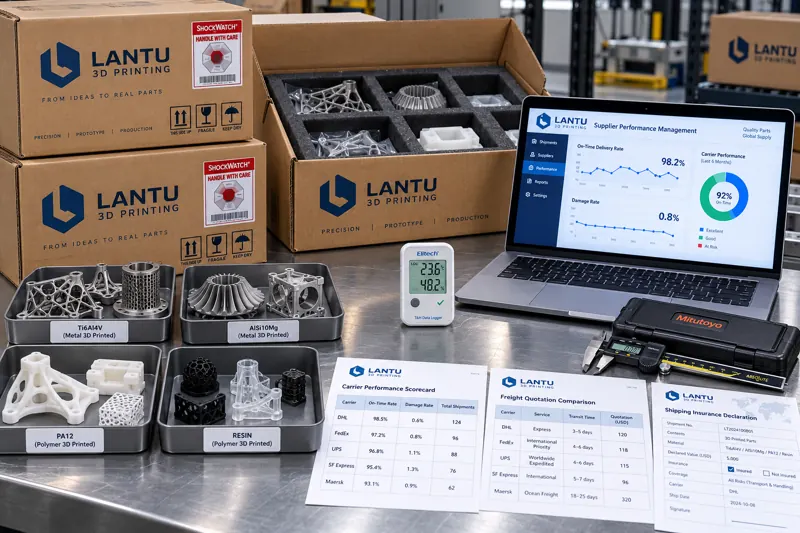
Introducción: por bueno que sea el embalaje, no puede eliminar las variables del transporte
Muchos equipos de servicios de impresión 3D invierten un gran esfuerzo en sus soluciones de embalaje: seleccionan acolchados según la fragilidad, utilizan bolsas de barrera con desecantes y aplican tratamiento térmico y sellado conforme a ISPM 15 a las cajas de madera. Sin embargo, los daños siguen produciéndose y, al analizarlos, a menudo se descubre que la causa no está en el embalaje en sí, sino en el transporte: cargas pesadas durante la clasificación intermedia, caídas inclinadas durante la manipulación, fluctuaciones no registradas de temperatura y humedad durante el trayecto, o falta de evidencias verificables en la entrega. El embalaje determina si la pieza puede soportar un impacto; el transportista determina si se encontrará con ese impacto. Cuando el volumen de entregas pasa de prototipos individuales a decenas de expediciones mensuales, ya no basta con «buscar una empresa logística conocida»: los transportistas deben tratarse como proveedores que requieren homologación, medición, evaluación y gestión por niveles.
I. Definir primero las «no conformidades de transporte»; de lo contrario, no se pueden evaluar
El primer paso de la gestión de transportistas no es seleccionar una empresa logística, sino definir qué constituye un fallo. Muchas disputas surgen porque las partes entienden de forma distinta los «daños de mercancía»: ¿cuenta una abolladura en la caja exterior? ¿Y un arañazo en la superficie de la pieza? ¿O un retraso de dos días? Se recomienda dividir los resultados del transporte en cuatro tipos de eventos cuantificables:
1. Daño funcional: rotura, deformación o deterioro de superficies de acoplamiento que impida instalar o utilizar directamente la pieza. Es una categoría de tolerancia cero y con la mayor ponderación.
2. Daño estético: daños en la caja exterior, desplazamiento del material de relleno sin afectar a la pieza, o arañazos reparables en la pieza. Se puntúa, pero no determina por sí solo un fallo global.
3. Desviación de plazo: diferencia entre la hora real de recepción y el plazo comprometido. Se recomienda registrar las horas de desviación por envío, en lugar de aplicar una simple clasificación binaria de «a tiempo/fuera de plazo», ya que la distribución de desviaciones refleja mejor la estabilidad que la tasa de puntualidad.
4. Falta de registros: registrador de temperatura y humedad no activado, etiqueta indicadora de impacto no colocada, o albarán de entrega sin firma del receptor o marca de tiempo. Aunque parezca menor, esta es la causa más habitual de fracaso en las reclamaciones y debe contabilizarse por separado.
Estas cuatro categorías deben incluirse en un anexo del acuerdo técnico o de las condiciones del servicio de transporte, y el transportista debe confirmarlas por escrito antes de presentar su oferta. Solo así las evaluaciones posteriores tendrán una base común.
II. Homologación de transportistas: clasificar por riesgo de la pieza, no licitar de forma uniforme
Una realidad de las entregas de impresión 3D es que las piezas pueden diferir enormemente entre sí: una pieza de presentación de resina y un soporte de aleación de titanio tienen requisitos de transporte completamente distintos. Entregar toda la mercancía al mismo transportista implica pagar en exceso o quedarse corto en protección. Un enfoque viable consiste en clasificar las entregas en tres niveles de riesgo:
Nivel A (alto valor/alta fragilidad): piezas funcionales metálicas, piezas de pared delgada propensas a deformarse, muestras ya validadas en instalación y pedidos cuyo valor unitario supere el umbral acordado. Requisitos: vehículo exclusivo o ruta directa, prohibición de clasificación intermedia, registro continuo de temperatura y humedad, uso obligatorio de indicadores de impacto e inclinación, y seguro por el valor declarado completo.
Nivel B (riesgo medio): piezas de nailon, piezas convencionales de resina y pequeños lotes de varias piezas. Se permite un transbordo; se exige que el embalaje amortiguador cumpla los requisitos y que exista un límite claro del número de niveles de apilamiento de las cajas.
Nivel C (riesgo bajo): documentos, probetas y piezas de validación no funcionales. Pueden enviarse por mensajería estándar sin requerir equipos de monitorización.
Durante la evaluación de homologación, el transportista debe demostrar su capacidad para el nivel correspondiente, no limitarse a afirmar genéricamente que «dispone de una red nacional». La lista de evaluación debe incluir: datos de daños de mercancías similares durante los últimos 12 meses, procedimientos operativos en centros de clasificación, capacidad de proporcionar una interfaz de consulta del estado en tránsito y plazo real de resolución de seguros y reclamaciones. Los transportistas que no puedan aportar datos históricos deben comenzar con pruebas de pequeños lotes de nivel C y ascender solo tras acumular una muestra suficiente.
III. Evaluación del desempeño: que la puntuación proceda de registros, no de impresiones
La evaluación de transportistas tiende fácilmente a degradarse en «parece que esta empresa funciona bien». Para evitarlo, cada dato de entrada del modelo de puntuación debe proceder de registros trazables, no de valoraciones subjetivas. Una tabla de evaluación trimestral directamente aplicable puede diseñarse así:
Tasa de daños (ponderación: 40 %) = número de piezas con daño funcional / número de piezas enviadas. Los umbrales recomendados son ≤0,5 % para pedidos de nivel A y ≤2 % para nivel B. Superar el umbral debe activar acciones correctivas, no la exclusión inmediata.
Tasa de cumplimiento de plazo (ponderación: 25 %) = número de pedidos con desviación dentro de la ventana permitida / número total de pedidos. La ventana se acuerda por ruta; por ejemplo, ±12 horas dentro de la misma provincia y ±24 horas entre provincias. También debe registrarse la desviación estándar: una desviación estándar elevada indica inestabilidad en los plazos y debe alertar de riesgo incluso si la tasa de cumplimiento no es baja.
Tasa de integridad de registros (ponderación: 20 %) = número de lotes con registros completos / número total de lotes. Se consideran completos cuando el albarán incluye firma y marca de tiempo, los datos de los equipos de monitorización pueden exportarse y las incidencias cuentan con notificación durante el tránsito.
Respuesta a incidencias y colaboración en reclamaciones (ponderación: 15 %): número de días laborables desde la notificación de la incidencia hasta la respuesta escrita del transportista, así como el plazo de cierre de la reclamación.
La puntuación ponderada de estos cuatro indicadores constituye el desempeño trimestral. Los resultados no deben utilizarse únicamente para premios y sanciones, sino también para el ajuste de cuotas por nivel: los transportistas que alcancen el nivel A durante dos trimestres consecutivos recibirán más envíos de nivel A; aquellos que permanezcan por debajo del umbral durante dos trimestres seguidos verán reducida su cuota o categoría. Solo así la evaluación afecta realmente a la asignación de negocio y motiva la mejora del transportista.
IV. Tarifas y condiciones: incorporar los costes ocultos al precio unitario
Un enfoque de compras que solo considera la tarifa por kilogramo casi siempre genera problemas en las entregas de impresión 3D. El coste real de transporte incluye al menos cinco elementos: flete base, recargos por combustible y zonas remotas, coste del seguro, amortización de utillajes de embalaje y equipos de monitorización, y costes de reproducción y gestión de reclamaciones tras un daño. El último es el más fácil de ignorar: la pérdida directa de una pieza de nivel A puede limitarse al material y al tiempo de máquina, pero las consecuencias incluyen la espera con la línea del cliente parada, la ocupación de capacidad por la reprogramación y el retraso de hitos del proyecto.
Al comparar ofertas, se recomienda convertir todas las cotizaciones de transportistas a un coste puesto por pieza: distribuir los cinco conceptos anteriores, conforme a sus importes reales trimestrales, entre el número de piezas y compararlos después con las ofertas. En la práctica, es frecuente que el transportista con la tarifa más baja termine teniendo el mayor coste puesto debido a una alta tasa de daños y largos ciclos de reclamación.
Hay tres aspectos que deben quedar expresamente establecidos en las condiciones: límites de seguro y reclamación (porcentaje de indemnización sobre el valor declarado y franquicia), punto de inicio del plazo de reclamación (se recomienda la marca de tiempo de recepción, no la fecha de factura) y distribución de la carga de la prueba (quién proporciona fotografías de la apertura, quién aporta datos de monitorización en tránsito y cuáles son las consecuencias de no presentar objeciones dentro del plazo acordado). Si estos tres puntos son ambiguos, tras un daño solo quedarán discusiones.
V. Integración con la solución de embalaje: solo hay gestión cuando existe un ciclo cerrado
La gestión de transportistas no es un módulo aislado. Cuando aumenta la tasa de daños en una ruta, la primera reacción no debe ser simplemente cambiar de transportista, sino revisar si la solución de embalaje se ajusta a las condiciones reales de esa ruta: si el aumento de transbordos implica que se subestimó el número de niveles de apilamiento, si un tránsito más largo requiere más desecante o si las variaciones estacionales de temperatura y humedad superan el rango de diseño de la bolsa de barrera. A la inversa, el efecto de las mejoras de embalaje también requiere los registros del transportista para verificarse: solo con datos de impactos, temperatura y humedad en tránsito se puede determinar si cambiar el acolchado realmente ha funcionado.
Por ello, se recomienda establecer un ciclo simple: cada trimestre, clasificar los eventos de daño según las tres dimensiones de «ruta + nivel de riesgo de la pieza + solución de embalaje», identificar las combinaciones más frecuentes, ajustar específicamente las especificaciones de embalaje o la cuota de transportista en esa ruta y revisarlo de nuevo el trimestre siguiente. Tras dos o tres ciclos, la tasa de daños suele mostrar una reducción estructural significativa.
Conclusión
La esencia de la gestión de transportistas consiste en transformar el transporte de una actividad «delegada a un tercero» en un proceso de ingeniería con criterios de homologación, modelo de evaluación, restricciones contractuales y revisión en ciclo cerrado. Cuatro acciones constituyen un punto de partida ejecutable: definir claramente los cuatro tipos de no conformidad de transporte y los requisitos de transporte por nivel; crear una evaluación trimestral basada en registros trazables en vez de impresiones subjetivas; convertir todos los costes en coste puesto por pieza antes de comparar ofertas; e incorporar el seguro, los plazos de reclamación y la carga de la prueba a las condiciones contractuales. Para negocios como la impresión 3D, de alto valor, pequeños lotes y plazos de entrega exigentes, el beneficio de este método no reside en ahorrar unos puntos en la negociación del flete, sino en convertir variables incontrolables durante el tránsito en certezas medibles, mejorables y exigibles.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.