
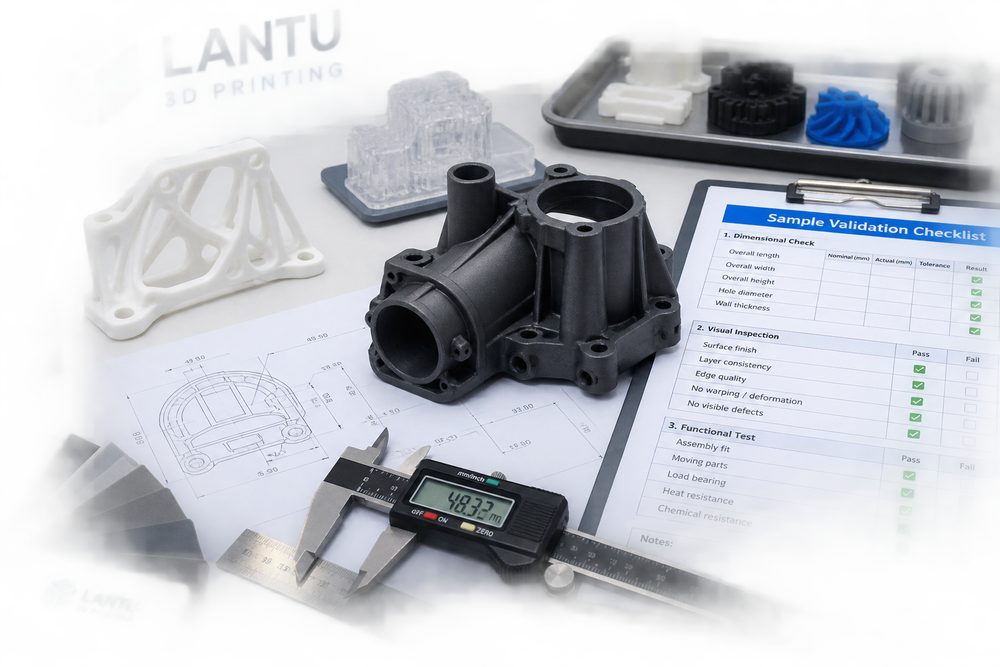
Giriş: 3D baskı numune doğrulama süreci teslimat kabiliyetinde bir eşik haline geliyor
Birçok işletmenin gözünde 3D baskı hâlâ yalnızca “hızlıca bir örnek parça üretme” aracı olarak görülüyor. Ancak siparişler tekil prototip aşamasından çıkıp çok partili, çok malzemeli ve farklı ekiplerin birlikte çalıştığı gerçek iş senaryolarına dönüştüğünde, teslimat kalitesini belirleyen unsur yalnızca makine performansı olmuyor; süreç tasarımı, veri kaydı, mühendislik kararı ve sürekli iyileştirme yetkinliği öne çıkıyor. lantu3D Printing, tasarım çiziminden fiziksel teslimata kadar tüm yaşam döngüsünü daha çok önemser: ön tarafta modelin kullanım amacını ve kabul kriterlerini anlamak gerekir, orta aşamada uygun proses, malzeme ve son işlem yolu seçilmelidir, arka tarafta ise kontrol, paketleme, sevkiyat, satış sonrası ve geri bildirim değerlendirmesi tamamlanmalıdır. 3D baskı numune doğrulama sürecinin değeri, tam da bu adımlar arasında istikrarlı bir bağlantı kurmasında yatıyor.
Sektörde sık görülen sorunlar arasında; eksik tarif edilen ihtiyaçlar nedeniyle tekrarlayan model revizyonları, şeffaf olmayan üretim sırası nedeniyle teslimat süresinin kontrolden çıkması, numune parça kabul görse bile küçük seri tutarlılığının yetersiz kalması ve dağınık kontrol kayıtları yüzünden sorunların geriye dönük analiz edilememesi yer alır. Bu problemleri çözmek için sadece “daha fazla makine almak” veya “fazla mesai yapmak” yeterli değildir; ekibin uygulayabileceği, verilerle doğrulanabilen ve müşteri tarafından anlaşılabilen bir yönetim mekanizması kurmak gerekir.
1. Önce nesneyi net tanımlayın: teknik görevden yönetilebilir bir iş emrine dönüşüm
3D baskı numune doğrulama sürecinin ilk adımı, belirsiz ihtiyacı mühendislik temelli bir iş emrine çevirmektir. İş emri en azından kullanım amacı, malzeme, adet, boyutsal tolerans, yüzey gereksinimi, montaj ilişkisi, son işlem, teslim tarihi ve kabul yöntemini içermelidir. Fonksiyonel parçalar için yük yönü, çalışma sıcaklığı, temas ettiği ortam ve beklenen hizmet ömrü de açıkça belirtilmelidir; sergileme amaçlı parçalar için ise renk, doku, birleşim çizgileri, boya uygulaması ve görünür yüzey öncelikli olarak tanımlanmalıdır.
Uygulama tarafında ihtiyaç dondurma, DFM değerlendirmesi, ilk parça onayı ve fonksiyon doğrulamasını temel kontrol noktaları olarak belirlemek önerilir. Bunun avantajı, her görüşmeyi net alanlara bağlaması ve sohbet kayıtlarında kaybolmasını engellemesidir. Örneğin müşteri sadece “dayanıklılık iyi olsun” dediğinde bu, üretim için yeterli değildir; mühendis bunun eğilme dayanımı mı, çekme dayanımı mı, darbe dayanımı mı yoksa diş tutma mukavemeti mi olduğunu netleştirmelidir. Müşteri yalnızca “yüzey pürüzsüz olsun” dediğinde ise bunun kumlama, polisaj, boyama ya da kaplama gibi hangi son işlemle sağlanacağı da belirlenmelidir.
lantu3D Printing proje yönetiminde iş emirlerini genellikle üç katmana ayırır: ihtiyaç katmanı müşteri hedefini kaydeder, mühendislik katmanı proses kararlarını kaydeder, üretim katmanı ise ekipman, parti ve operasyon sonuçlarını kaydeder. Bu üç katman birbirine bağlandığında, sonraki kalite izlenebilirliği, termin analizi ve maliyet geri değerlendirmesi için gerçek bir kapanış döngüsü oluşur.
2. Belirsizliği verilerle yönetin: kritik parametreler kaydedilebilir ve karşılaştırılabilir olmalıdır
3D baskının en büyük avantajı esneklik sağlamasıdır; ancak bu esneklik aynı zamanda belirsizlik de getirir. Farklı malzemeler, makineler, yerleşim yönleri, katman kalınlıkları, destek stratejileri ve son işlem yöntemleri nihai sonucu etkiler. Parametreler kayıt altına alınmadığında ekip yalnızca kişisel deneyime bağımlı kalır; personel değiştiğinde veya sipariş hacmi arttığında kalite dalgalanması belirgin biçimde büyür. Bu nedenle 3D baskı numune doğrulama süreci mutlaka veri tabanlı kayıt sistemiyle desteklenmelidir.
Gerçek projelerde örneğin SLA dış görünüş numuneleri için katman kalınlığı 0,05-0,1 mm aralığında ayarlanabilir, montaj numunelerinde ise 0,15-0,3 mm boşluk bırakılması gerekebilir. Bu tür rakamlar karmaşık tablolar üretmek için değil, ekibin hangi koşullarda sonucun stabil olduğunu, hangi koşullarda riskin yükseldiğini görmesi için gereklidir. SLS naylon parçalarda toz parti numarası, tazeleme oranı, yerleşim yoğunluğu, soğuma süresi ve boyama partisi kaydedilmelidir; SLA reçine parçalarda katman kalınlığı, destek temas noktaları, yıkama süresi, ikinci kürleme süresi ve yüzey onarım yöntemi izlenmelidir; metal baskı parçalarında ise ısıl işlem, gerilim giderme, işleme payı ve tahribatsız muayene gereksinimleri takip edilmelidir.
Veri tabanlı yaklaşımın bir diğer önemli faydası da müşteri iletişimini daha profesyonel hale getirmesidir. Müşteri teslim süresini kısaltmak veya maliyeti düşürmek istediğinde ekip, hangi adımların optimize edilebileceğini ve hangi adımların riski artıracağını verilerle açıklayabilir. Örneğin son işlem bekleme süresinin azaltılması kaplama stabilitesini etkileyebilir; soğutma süresinin fazla kısılması toz baskılı parçalarda deformasyona yol açabilir. Takası verilerle açıklamak, yalnızca “yapılamaz” demekten çok daha fazla güven kazandırır.
3. Kalite kontrolünü öne çekin: sorunları teslimattan hemen önce değil, daha erken yakalayın
Birçok 3D baskı projesindeki yeniden işleme ihtiyacı üretimin son aşamasında ortaya çıkmaz; kökeni çoğu zaman ön taraftaki belirsiz tanımlamaya ve orta aşamadaki eksik kontrole dayanır. Etkili bir yönetim mekanizması kalite kontrolünü model inceleme, proses değerlendirme ve ilk parça onayı aşamalarına taşımak zorundadır. Model incelemesi duvar kalınlığı, delik çapı, askıda kalan açı, montaj boşluğu ve kırılgan yapı risklerini ele alır; proses değerlendirmesi malzeme seçimi, yerleşim yönü, destek konumu, seri tutarlılığı ve son işlemin uygulanabilirliğini inceler; ilk parça onayı ise gerçek parçanın beklentiyi karşılayıp karşılamadığını doğrular.
Boyut, görünüm, montaj, mukavemet ve kullanım senaryosu doğrulamalarını ayrı ayrı kaydedin. Bu, ekibin yalnızca anlık mühendislik sezgisine güvenmemesi için bir kontrol listesi oluşturması anlamına gelir. Kontrol listesi basit olabilir, ancak kritik noktaları kapsamalıdır: model sürümünün güncel olup olmadığı, teklif edilen adetle üretim adetinin uyuşup uyuşmadığı, malzemenin kullanım ortamına uygun olup olmadığı, toleransın proses kabiliyetine uyup uymadığı, son işlemin boyutu değiştirip değiştirmeyeceği ve paketlemenin hassas yapıları koruyup korumayacağı.
Kalite kontrolünü öne çekmek iletişim maliyetini de azaltır. Eğer ilk parça aşamasında montaj sıkı çıkarsa, model ve parametrelerin düzeltilmesi görece kontrollü bir maliyet yaratır; ancak sorun tüm parti tamamlandıktan sonra fark edilirse kayıp malzeme, makine zamanı, son işlem ve teslimat itibarı boyunca büyür. Tasarımdan teslimata uzanan bir platform anlayışıyla çalışan lantu3D Printing için kalite, son kontrolde yapılan bir işlem değil, projenin tamamına yayılan bir tasarım ilkesidir.
4. Kapanış döngüsü oluşturun: geri analiz, bilgi birikimi ve sürekli iyileştirme
Bir projenin tamamlanması yönetimin sona erdiği anlamına gelmez. Gerçekten olgun bir 3D baskı hizmet sistemi, her sapmayı, şikâyeti, gecikmeyi ve başarıyı yeniden kullanılabilir bilgiye dönüştürür. Geri analiz sürecinde yalnızca “kim hatalıydı” sorusu sorulmamalı; bunun yerine süreçte nerede boşluk olduğu araştırılmalıdır: ihtiyaç doğru kaydedildi mi, proses parametrelerinin dayanağı var mıydı, üretim planlaması son işlem darboğazını dikkate aldı mı, kontrol standardı önceden paylaşıldı mı, müşteri beklentisi doğru yönetildi mi?
Her projede en az dört tür kayıt tutulması önerilir: birincisi, müşteri hedefi, adet, malzeme ve teslim tarihini içeren ihtiyaç ve teklif kayıtları; ikincisi, model sürümü, DFM önerileri, proses akışı ve parametreleri içeren mühendislik kayıtları; üçüncüsü, makine, parti, kontrol sonuçları ve fotoğrafları içeren üretim ve kalite kayıtları; dördüncüsü, paketleme kaydı, lojistik bilgisi, müşteri onayı ve satış sonrası sorunları içeren teslimat ve geri bildirim kayıtları. Kayıtlar ne kadar tam olursa, sonraki benzer projelerde karar verme de o kadar hızlı olur.
Sürekli iyileştirme üç temel göstergeyle başlayabilir: zamanında teslim oranı, ilk seferde kabul oranı ve yeniden işleme nedenlerinin dağılımı. Zamanında teslim oranı planlama ve tedarik zinciri kabiliyetini, ilk seferde kabul oranı mühendislik ve üretim istikrarını, yeniden işleme nedenlerinin dağılımı ise sürecin zayıf noktalarını gösterir. Üç ila beş parti veri toplandıktan sonra ekip genellikle yüksek frekanslı sorunları tanımlayabilir; örneğin belirli bir malzemede boyama dalgalanması, belirli ince duvarlı yapılarda kırılganlık veya bazı son işlem adımlarında uzun kuyruk süreleri gibi.
Sonuç: 3D baskı yeteneğini tekrar edilebilir bir hizmet sistemine dönüştürmek
3D baskı numune doğrulama süreci, ekstra bir idari iş değil; 3D baskının “yapabiliyoruz” seviyesinden “istikrarlı teslim edebiliyoruz” seviyesine geçmesi için zorunlu bir temeldir. Ekipman üretim üst sınırını belirler, süreç teslimat istikrarını belirler, veri ise sürekli iyileştirme hızını belirler. Sektör profesyonelleri için gelecekteki rekabet yalnızca kimin daha çok makinesi olduğu veya kimin fiyatının daha düşük olduğu üzerinden şekillenmeyecek; kimin ihtiyacı daha hızlı anladığı, kimin prosesi daha doğru seçtiği, kimin kaliteyi daha sağlam yönettiği ve her teslimatı kurumsal yetkinliğe dönüştürebildiği üzerinden şekillenecek.
lantu3D Printing’in konumu sadece bir 3D baskı işleme noktası olmak değil; tasarım, mühendislik, üretim, son işlem, kalite kontrol ve teslimatı birbirine bağlayan bir uygulama platformu olmaktır. 3D baskı numune doğrulama süreci etrafında sistematik bir yöntem kurmak, müşterilerin deneme-yanılma maliyetini azaltırken hizmet ekibinin verimliliğini artırır, yeniden işi azaltır ve izlenebilirliği güçlendirir. Deneyimi sürece, süreci veriye, veriyi ise iyileştirmeye dönüştürdüğünüzde, 3D baskı gerçekten işletmenin Ar-Ge ve üretim sisteminde güvenilir bir güç haline gelir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.