
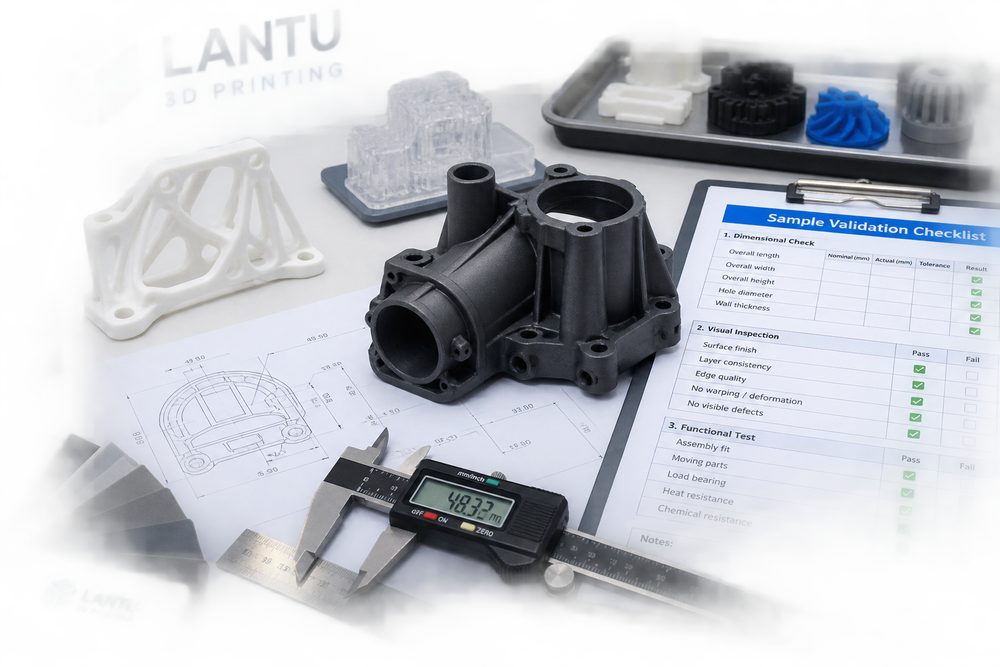
Introduction : le processus de vérification des échantillons en impression 3D devient un critère décisif de la capacité de livraison
Dans de nombreuses entreprises, l’impression 3D est encore perçue comme un simple outil permettant de "faire rapidement une pièce". Pourtant, dès qu’une commande passe d’un prototype unique à une activité réelle avec plusieurs lots, plusieurs matériaux et la collaboration de plusieurs services, la qualité de livraison ne dépend plus seulement des performances de la machine, mais aussi de la conception du processus, de l’enregistrement des données, du jugement d’ingénierie et de la capacité d’amélioration continue. lantu3D Printing met davantage l’accent sur la gestion du cycle de vie complet, du plan de conception jusqu’à la livraison physique : en amont, il faut comprendre l’usage de la pièce et les critères d’acceptation ; au milieu, il faut sélectionner le bon procédé, le bon matériau et le bon parcours de post-traitement ; en aval, il faut encore assurer l’inspection, l’emballage, le transport, le service après-vente et le retour d’expérience. La valeur du processus de vérification des échantillons en impression 3D réside précisément dans la mise en relation stable de tous ces maillons.
Les problèmes les plus courants dans le secteur sont bien connus : des besoins mal décrits entraînent des modifications répétées du modèle, des files de production peu transparentes font déraper les délais, un échantillon est conforme mais la cohérence en petite série reste insuffisante, et des enregistrements de contrôle dispersés rendent l’analyse des causes difficile. Pour résoudre ces difficultés, il ne suffit pas d’"acheter plus de machines" ou de "faire des heures supplémentaires" ; il faut mettre en place un mécanisme de gestion que l’équipe peut appliquer, que les données peuvent valider et que le client peut comprendre.
1. Définir clairement l’objet : transformer une tâche technique en ordre de fabrication pilotable
La première étape du processus de vérification des échantillons en impression 3D consiste à transformer des besoins flous en un ordre de fabrication structuré. L’ordre doit au minimum inclure l’usage, le matériau, la quantité, la tolérance dimensionnelle, l’exigence de surface, les relations d’assemblage, le post-traitement, la date de livraison et la méthode d’acceptation. Pour les pièces fonctionnelles, il faut aussi préciser la direction des efforts, la température d’utilisation, le milieu de contact et la durée de vie attendue. Pour les pièces de présentation, l’accent doit être mis sur la couleur, la texture, les lignes d’assemblage, la peinture et les faces visibles.
Au niveau de l’exécution, il est conseillé de prendre comme points de contrôle de base la gelée des exigences, la revue DFM, la validation de première pièce et la vérification fonctionnelle. L’avantage est simple : chaque échange est relié à un champ précis, au lieu de rester dispersé dans des conversations. Par exemple, dire simplement que "la résistance doit être bonne" ne suffit pas pour orienter la production ; l’ingénieur doit savoir s’il s’agit de résistance à la flexion, à la traction, aux chocs ou à la tenue du filetage. De même, si le client dit seulement que "la surface doit être lisse", il faut traduire cette attente en polissage, sablage, peinture ou électrodéposition.
Dans ses projets, lantu3D Printing répartit généralement l’ordre de fabrication en trois niveaux : le niveau besoin, qui enregistre l’objectif du client ; le niveau ingénierie, qui enregistre les décisions de procédé ; et le niveau production, qui enregistre la machine, le lot et les résultats opératoires. Ces trois couches d’information doivent être reliées entre elles afin de constituer une boucle complète pour la traçabilité qualité, l’analyse des délais et le retour sur coût.
2. Gérer l’incertitude par les données : les paramètres clés doivent être enregistrables et comparables
L’atout de l’impression 3D est sa flexibilité, mais cette flexibilité introduit aussi de l’incertitude. Différents matériaux, différentes machines, l’orientation de la pièce, l’épaisseur de couche, la stratégie de support et la méthode de post-traitement influencent tous le résultat final. Sans enregistrement des paramètres, l’équipe ne peut compter que sur l’expérience individuelle ; dès qu’une personne change ou que le volume de commandes augmente, les écarts de qualité s’amplifient nettement. C’est pourquoi le processus de vérification des échantillons doit impérativement être accompagné d’une traçabilité des données.
À titre d’exemple, pour un échantillon d’apparence SLA, l’épaisseur de couche peut être réglée entre 0,05 et 0,1 mm ; pour une pièce d’assemblage, il faut prévoir un jeu de 0,15 à 0,3 mm. Ces paramètres ne servent pas à créer des tableaux compliqués, mais à montrer à l’équipe dans quelles conditions le résultat est stable et dans quelles conditions le risque augmente. Pour une pièce nylon SLS, il faut enregistrer le lot de poudre, le taux de rafraîchissement, la densité de placement, le temps de refroidissement et le lot de teinture. Pour une pièce en résine SLA, il faut noter l’épaisseur de couche, les points de contact des supports, le temps de lavage, le temps de post-polymérisation et la méthode de reprise de surface. Pour une pièce métallique imprimée, il faut également suivre le traitement thermique, le relâchement des contraintes, l’usinage de reprise et les exigences de contrôle non destructif.
La donnée joue aussi un rôle important dans la communication avec le client. Lorsque celui-ci demande de réduire le délai ou le coût, l’équipe peut expliquer, sur la base de données concrètes, quelles étapes peuvent être optimisées et lesquelles augmentent le risque. Par exemple, réduire trop fortement le temps d’attente avant post-traitement peut affecter la stabilité du revêtement, et raccourcir excessivement le temps de refroidissement peut déformer une pièce poudreuse. Expliquer les arbitrages avec des chiffres est bien plus efficace que de dire simplement que "ce n’est pas possible".
3. Déplacer le contrôle qualité en amont : ne pas attendre la livraison pour découvrir les défauts
Dans de nombreux projets d’impression 3D, les reprises ne sont pas causées par une erreur finale de production, mais par une définition initiale insuffisante et des contrôles intermédiaires absents. Un mécanisme de gestion efficace doit donc déplacer le contrôle qualité vers la revue du modèle, la revue du procédé et la validation de première pièce. La revue du modèle examine l’épaisseur des parois, le diamètre des trous, les angles en porte-à-faux, les jeux d’assemblage et les structures fragiles ; la revue du procédé examine le choix du matériau, l’orientation, les positions de support, la cohérence des lots et la faisabilité du post-traitement ; la validation de première pièce vérifie ensuite que la pièce réelle correspond bien à l’attente.
Il faut enregistrer séparément la vérification des dimensions, de l’apparence, de l’assemblage, de la résistance et du scénario d’utilisation. Cela signifie que l’équipe doit disposer d’une checklist, au lieu de compter uniquement sur le jugement ponctuel de l’ingénieur. Une checklist peut rester simple, mais elle doit couvrir les points critiques : le modèle est-il à jour, la quantité commandée est-elle cohérente, le matériau convient-il à l’environnement d’utilisation, la tolérance est-elle compatible avec la capacité du procédé, le post-traitement va-t-il modifier les dimensions, et l’emballage protège-t-il les structures fragiles ?
Déplacer le contrôle qualité en amont permet aussi de réduire le coût de communication. Si un assemblage trop serré est détecté au stade de première pièce, l’ajustement du modèle et des paramètres reste généralement maîtrisable. Si le problème n’est découvert qu’après la finition de toute la série, la perte s’étend alors au matériau, au temps machine, au post-traitement et à la crédibilité sur les délais. Pour une plateforme comme lantu3D Printing, qui met l’accent sur le passage du plan à la livraison, la qualité n’est pas une opération finale d’inspection, mais un principe de conception qui traverse tout le projet.
4. Construire une boucle fermée : retour d’expérience, capitalisation des connaissances et amélioration continue
La fin d’un projet ne signifie pas la fin de la gestion. Un système de service d’impression 3D mature transforme chaque anomalie, chaque réclamation, chaque retard et chaque bonne pratique en connaissance réutilisable. Le retour d’expérience ne doit pas seulement demander "qui est responsable ?", mais surtout examiner où le processus présente une faille : les besoins ont-ils été enregistrés correctement, les paramètres de procédé sont-ils fondés, la planification de production tient-elle compte du goulot de post-traitement, les critères d’inspection ont-ils été synchronisés à l’avance, et les attentes du client ont-elles été bien gérées ?
Il est recommandé de conserver au moins quatre catégories de documents pour chaque projet : premièrement, les documents de besoin et de devis, incluant l’objectif client, la quantité, le matériau et le délai ; deuxièmement, les documents d’ingénierie, incluant la version du modèle, les recommandations DFM, la route de procédé et les paramètres ; troisièmement, les documents de production et de qualité, incluant la machine, le lot, les résultats de contrôle et les photos ; quatrièmement, les documents de livraison et de retour, incluant l’emballage, les informations logistiques, la validation client et les éventuels sujets de SAV. Plus les dossiers sont complets, plus il est facile de décider rapidement pour les projets similaires.
L’amélioration continue peut commencer par trois indicateurs : le taux de livraison à temps, le taux de conformité au premier passage et la répartition des causes de reprise. Le taux de livraison à temps reflète la capacité de planification et de chaîne d’approvisionnement, le taux de conformité au premier passage reflète la stabilité de l’ingénierie et de la production, et la répartition des reprises révèle les faiblesses du processus. Après trois à cinq lots de données accumulées, l’équipe peut généralement identifier les problèmes récurrents, comme des variations de teinture sur un matériau donné, des structures à parois minces particulièrement fragiles, ou un temps d’attente trop long à une étape de post-traitement.
Conclusion : transformer la capacité d’impression 3D en un système de service reproductible
Le processus de vérification des échantillons en impression 3D n’est pas un travail administratif supplémentaire ; c’est la base nécessaire pour passer de la capacité de "faire" à celle de "livrer de manière stable". La machine fixe le plafond de fabrication, le processus fixe la stabilité de livraison, et les données fixent la vitesse d’amélioration continue. Pour les professionnels du secteur, la concurrence future ne portera pas seulement sur le nombre de machines ou le prix le plus bas, mais sur la capacité à comprendre plus vite les besoins, à choisir plus précisément le procédé, à maîtriser plus solidement la qualité et à transformer chaque livraison en compétence organisationnelle.
lantu3D Printing ne se positionne pas comme un simple atelier d’impression 3D, mais comme une plateforme d’exécution reliant la conception, l’ingénierie, la fabrication, le post-traitement, le contrôle qualité et la livraison. Mettre en place une méthode systématique autour du processus de vérification des échantillons permet de réduire les coûts d’essai pour les clients, tout en aidant l’équipe de service à améliorer l’efficacité, réduire les reprises et renforcer la traçabilité. Ce n’est qu’en transformant l’expérience en processus, le processus en données, et les données en amélioration, que l’impression 3D pourra devenir une force fiable au sein du système de R&D et de fabrication des entreprises.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.