
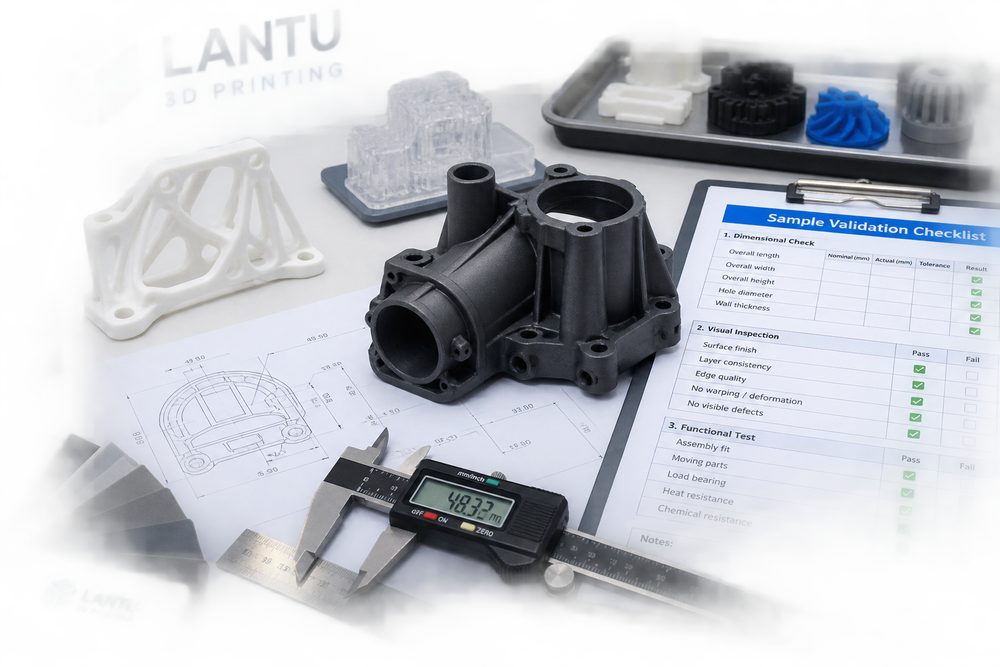
Введение: процесс проверки образцов 3D-печати становится водоразделом в способности к поставке
Во многих компаниях 3D-печать по-прежнему воспринимается как инструмент для «быстрого изготовления одного образца». Но когда заказы переходят от единичного прототипа к многопартийной, многоматериальной и межфункциональной работе, определяющим фактором качества поставки становится уже не только оборудование, а проектирование процесса, ведение данных, инженерное решение и способность к непрерывному улучшению. lantu3D Printing уделяет особое внимание управлению полным жизненным циклом — от проектного чертежа до фактической передачи изделия: на входе нужно понимать назначение модели и критерии приемки, в середине — выбирать подходящую технологию, материал и маршрут постобработки, а на выходе — завершать контроль, упаковку, логистику, сопровождение и разбор результатов. Именно между этими звеньями процесс проверки образцов 3D-печати и создает стабильную связность.
Типичные проблемы отрасли хорошо известны: неполное описание требований приводит к повторным правкам модели, непрозрачная очередь производства ломает сроки, образец проходит проверку, но серийная стабильность оказывается недостаточной, а разрозненные записи по контролю качества мешают анализу причин отклонений. Чтобы решить эти вопросы, недостаточно просто «купить больше принтеров» или «дорабатывать вручную до ночи» — нужна система управления, которую можно исполнять командой, подтверждать данными и объяснять клиенту.
1. Сначала нужно четко определить объект: от технической задачи к управляемому заказу
Первый шаг в процессе проверки образцов 3D-печати — перевести расплывчатый запрос в инженерно оформленный заказ. В нем должны быть как минимум зафиксированы назначение, материал, количество, допуски по размерам, требования к поверхности, сопряжения, постобработка, срок поставки и способ приемки. Для функциональных деталей необходимо дополнительно указать направление нагрузки, рабочую температуру, среду контакта и ожидаемый срок службы; для демонстрационных изделий — цвет, текстуру, видимость швов, окраску и требования к лицевым поверхностям.
На практике полезно закрепить три базовые точки контроля: заморозка требований, DFM-ревью, подтверждение первой детали и функциональная проверка. Тогда каждое обсуждение будет привязано к конкретным полям, а не растворится в переписке. Например, фраза клиента «нужна хорошая прочность» сама по себе не задает технологию: инженер должен уточнить, идет ли речь об изгибе, растяжении, ударной нагрузке или удержании резьбы. Так же и просьба «поверхность должна быть гладкой» требует перевода в конкретное решение: пескоструй, полировка, окраска или гальваника.
В управлении проектами lantu3D Printing обычно разделяет заказ на три слоя: слой требований фиксирует цель клиента, инженерный слой — технологические решения, а производственный — оборудование, партии и результаты операций. Только когда эти три уровня связаны между собой, возможно полноценное последующее прослеживание качества, анализ сроков и разбор себестоимости.
2. Управляйте неопределенностью через данные: ключевые параметры должны быть зафиксированы и сравнимы
Сильная сторона 3D-печати — гибкость, но именно гибкость порождает неопределенность. На итоговый результат влияют материал, тип оборудования, ориентация детали, высота слоя, стратегия поддержек и способ постобработки. Если параметры нигде не записываются, команда вынуждена опираться только на личный опыт; когда меняется персонал или растет объем заказов, разброс качества заметно увеличивается. Поэтому процесс проверки образцов 3D-печати обязательно должен сопровождаться цифровой фиксацией данных.
Из практики: для SLA-образцов внешнего вида слой можно задавать на уровне 0,05–0,1 мм, а для сборочных деталей необходимо закладывать зазор на посадку 0,15–0,3 мм. Эти значения нужны не ради усложнения отчетности, а чтобы команда понимала, при каких условиях результат остается стабильным, а где риск возрастает. Для деталей из SLS-нейлона следует фиксировать партию порошка, долю обновления, плотность раскладки, время охлаждения и партию окраски; для SLA-смол — толщину слоя, точки контакта поддержек, время промывки, время вторичного отверждения и способ исправления поверхности; для металлической печати дополнительно важны термообработка, снятие остаточных напряжений, припуск на мехобработку и требования к неразрушающему контролю.
Еще одна важная роль данных — сделать общение с клиентом профессиональным. Если заказчик просит сократить срок или снизить цену, команда может на основе записей объяснить, какие этапы реально оптимизировать, а какие повысят риск. Например, сокращение времени ожидания после постобработки может повлиять на стабильность покрытия, а чрезмерное сокращение охлаждения способно вызвать деформацию порошковых изделий. Объяснять компромиссы через цифры гораздо убедительнее, чем просто говорить «так сделать нельзя».
3. Сдвигайте контроль качества на ранний этап: не ждите проблемы до момента отгрузки
Во многих проектах 3D-печати переделка возникает не в конце производства, а из-за неясной постановки задачи на входе и отсутствия промежуточных проверок. Эффективная система управления должна переносить контроль качества на этапы проверки модели, технологического ревью и подтверждения первой детали. На уровне модели оцениваются толщина стенок, диаметры отверстий, углы нависания, монтажные зазоры и хрупкие элементы; на уровне технологии — выбор материала, ориентация, расположение поддержек, повторяемость партий и реализуемость постобработки; на этапе первой детали проверяется, соответствует ли реальное изделие ожиданиям.
Размерные параметры, внешний вид, сборку, прочность и сценарий эксплуатации нужно проверять и фиксировать раздельно. Это означает, что команде необходим чек-лист, а не только устное инженерное суждение. Чек-лист может быть простым, но он обязан охватывать критические пункты: актуальна ли версия модели, совпадает ли количество с коммерческим предложением, подходит ли материал под среду использования, соответствуют ли допуски возможностям процесса, не изменит ли постобработка размер, защищает ли упаковка хрупкие зоны.
Сдвиг контроля качества вперед также снижает стоимость коммуникации. Если на этапе первой детали обнаружено слишком тугое сопряжение, корректировка модели и параметров обычно обходится относительно дешево; если дефект найден уже после завершения всей партии, потери распространяются на материал, машинное время, постобработку и репутацию сроков. Для lantu3D Printing, которая строит работу как мост между чертежом и поставкой, качество — это не финальное действие проверки, а принцип, пронизывающий весь проект.
4. Создавайте замкнутый цикл: разбор отклонений, накопление знаний и непрерывная оптимизация
Завершение одного проекта не означает завершение управления. По-настоящему зрелая служба 3D-печати превращает каждое отклонение, рекламацию, задержку и удачный кейс в повторно используемое знание. Разбор должен отвечать не только на вопрос «кто виноват», но и на более важный: где именно в процессе был разрыв — правильно ли были записаны требования, были ли обоснованы технологические параметры, учитывали ли планирование узкое место постобработки, были ли заранее согласованы стандарты контроля, корректно ли управлялись ожидания клиента.
Рекомендуется хранить по каждому проекту как минимум четыре группы данных: первое — материалы по запросу и коммерческому предложению, включая цель клиента, количество, материал и срок; второе — инженерные материалы, включая версию модели, рекомендации DFM, технологический маршрут и параметры; третье — производственные и контрольные материалы, включая оборудование, партии, результаты измерений и фотографии; четвертое — данные по отгрузке и обратной связи, включая упаковку, логистику, подтверждение клиента и вопросы после поставки. Чем полнее архив, тем быстрее принимаются решения по похожим задачам в будущем.
Непрерывное улучшение удобно начинать с трех показателей: соблюдение срока поставки, доля изделий, прошедших с первого раза, и распределение причин переделок. Первый показатель отражает уровень планирования и цепочки поставок, второй — стабильность инженерии и производства, третий — выявляет слабые места процесса. После накопления данных за три-пять партий команда обычно уже видит повторяющиеся проблемы: например, колебания окраски у конкретного материала, склонность тонкостенных конструкций к поломке или слишком длинную очередь на одном из этапов постобработки.
Итог: превратите возможности 3D-печати в воспроизводимую сервисную систему
Процесс проверки образцов 3D-печати — это не дополнительная административная нагрузка, а необходимая основа перехода от принципа «умеем сделать» к принципу «стабильно поставляем». Оборудование задает верхнюю границу производства, процесс определяет стабильность поставки, а данные ускоряют постоянное улучшение. Для участников рынка будущая конкуренция будет определяться не только количеством машин и низкой ценой, но и тем, кто быстрее понимает потребности, точнее подбирает технологию, стабильнее удерживает качество и способен превращать каждую поставку в организационную компетенцию.
lantu3D Printing позиционирует себя не как обычную площадку по печати, а как сервисную платформу, соединяющую проектирование, инженерию, производство, постобработку, контроль качества и доставку. Построение системного подхода вокруг процесса проверки образцов помогает клиенту снижать затраты на ошибки, а сервисной команде — повышать эффективность, уменьшать переделки и усиливать прослеживаемость. Только когда опыт превращается в процесс, процесс — в данные, а данные — в улучшение, 3D-печать действительно становится надежной частью инженерной и производственной системы компании.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.