
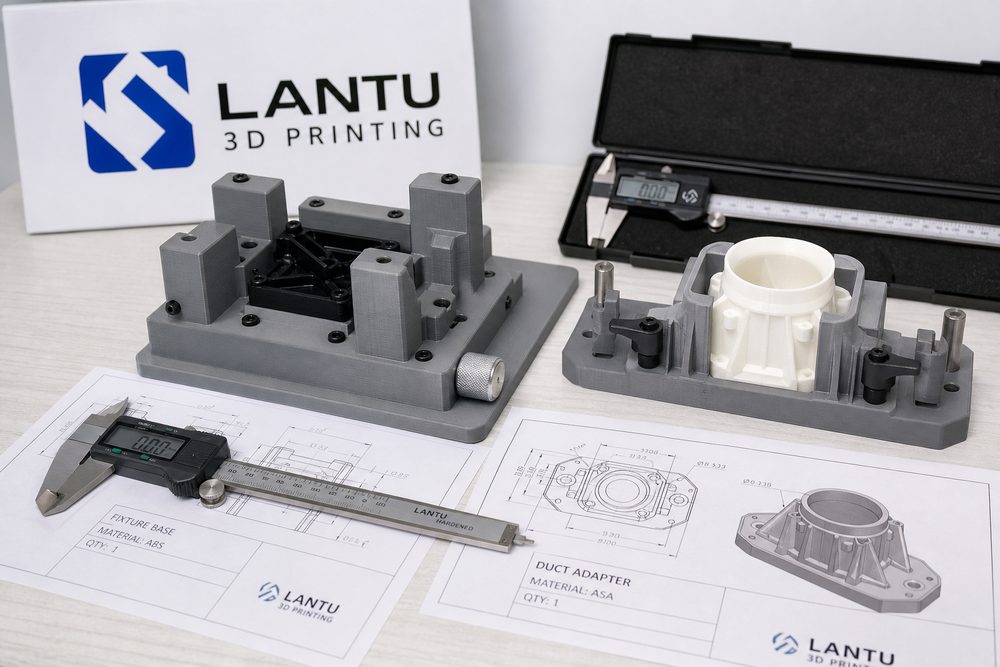
Giriş: Numune doğrulamanın amacı modelin güzel olduğunu kanıtlamak değildir
Ürün geliştirmede 3D baskı numunelerinin hız avantajı çok belirgindir; bir iki gün içinde fiziksel parçayı görmek kararları hızlıca ilerletir. Ancak birçok projedeki sorun da burada ortaya çıkar: Numunenin görünümü tasarım çizimine yaklaşsa bile bu, seri öncesi denemeye geçebileceği anlamına gelmez. Bir mandal üçüncü montajdan sonra kırılabilir, delik konumu boyadan sonra sıkılaşabilir, şeffaf bir parça UV kürlemeden sonra kırılganlaşabilir. Numune doğrulaması, yalnızca sonucu sergilemek değil, bir sonraki aşama kararını destekleyip desteklemediğini yanıtlamalıdır.
1. Önce doğrulama türünü ve kabul kriterlerini tanımlayın
Numune doğrulaması en azından görünüm numunesi, montaj numunesi, fonksiyon numunesi ve proses numunesi olarak ayrılabilir. Görünüm numunesi oran, doku ve renk; montaj numunesi delik konumu, boşluk, girişim ve sökme-takma yolunu; fonksiyon numunesi dayanım, sıcaklık direnci, sızdırmazlık, yorulma veya akış yönlendirme performansını; proses numunesi ise malzeme ve son işlemin seri üretime uygun olup olmadığını doğrulamak için kullanılır. Her numune için nicel standartlar belirlenmelidir; örneğin kritik delik çapı ±0,10 mm, montaj boşluğu 0,20 ila 0,40 mm, mandalın yirmi çevrim boyunca kırılmadan dayanması gibi; sadece sonuç iyi yazmak yeterli değildir.
2. Boyut ve görünüm için ikili kontrol sistemi kurun
Boyutsal doğrulamada kritik boyutlar, önemli boyutlar ve referans boyutlar ayrı değerlendirilmelidir. Kritik boyutlar kumpas, koordinat ölçüm cihazı veya tarama karşılaştırmasıyla kontrol edilebilir; önemli boyutlarda örnekleme, referans boyutlarda ise eğilim kaydı tutulur. Görünüm tarafında ise kabul edilebilir katman izleri, destek izleri, renk farkları ve son işlem sınırları netleştirilmelidir. SLA parçalarında destek noktaları sergileme yüzeylerinden uzak tutulmalıdır; SLS ve MJF naylon parçalarda ise boyama öncesi ve sonrası boyut değişimleri de kaydedilmelidir.
3. Fonksiyon testleri gerçek kullanım senaryolarına yakın olmalıdır
Fonksiyon numunesi yalnızca statik gözlemle sınanmamalı, mümkün olduğunca gerçek çalışma koşulları yeniden oluşturulmalıdır. Yük taşıyan parçalar için yükleme yönü ve güvenlik katsayısı; akış parçaları için debi veya basınç testi; fikstürler için tekrar eden kavrama sayısı; gövdeler için vida sütunu dayanımı ve termal deformasyon riski doğrulanmalıdır. Nihai seri üretim süreci 3D baskı değilse, numune malzemesi ile nihai malzeme arasındaki farklar da açıkça belirtilmeli, böylece numune sonucu seri üretim kararlarında yanlış kullanılmamalıdır.
4. Yineleme kayıtları doğrulama sonuçlarını yeniden kullanılabilir hâle getirir
Modelde yapılan her değişiklik için sürüm numarası, değişiklik nedeni, test sonucu ve sonraki adım kaydedilmelidir. Yaygın uygulama, sorun—neden—değişiklik—doğrulama kapalı döngü tablosu oluşturmaktır; örneğin bir delik konumu sıkıysa, neden boya kalınlığının birikmesidir, çözüm olarak delik çapı 0,18 mm büyütülür ve bir sonraki sürümde doğrulanır. Böylece ekip çoklu yinelemelerde aynı tartışmaları tekrar etmez ve müşteri de değişiklik gerekçesini daha kolay anlar.
Sonuç
3D baskı numunesinin değeri yalnızca hız değildir; mühendislik risklerini erkenden ortaya çıkarmaktır. Net bir doğrulama süreci, öznel yargıları veri kanıtına dönüştürür ve tekil numuneyi tasarım kararı aracına çevirir. Blueprint3D, projelerde model değerlendirmesinden test geri bildirimine kadar kapalı döngü yönetimine önem vererek müşterilerin numune aşamasını gerçekten uygulanabilir ürün deneyimine dönüştürmesine yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.