
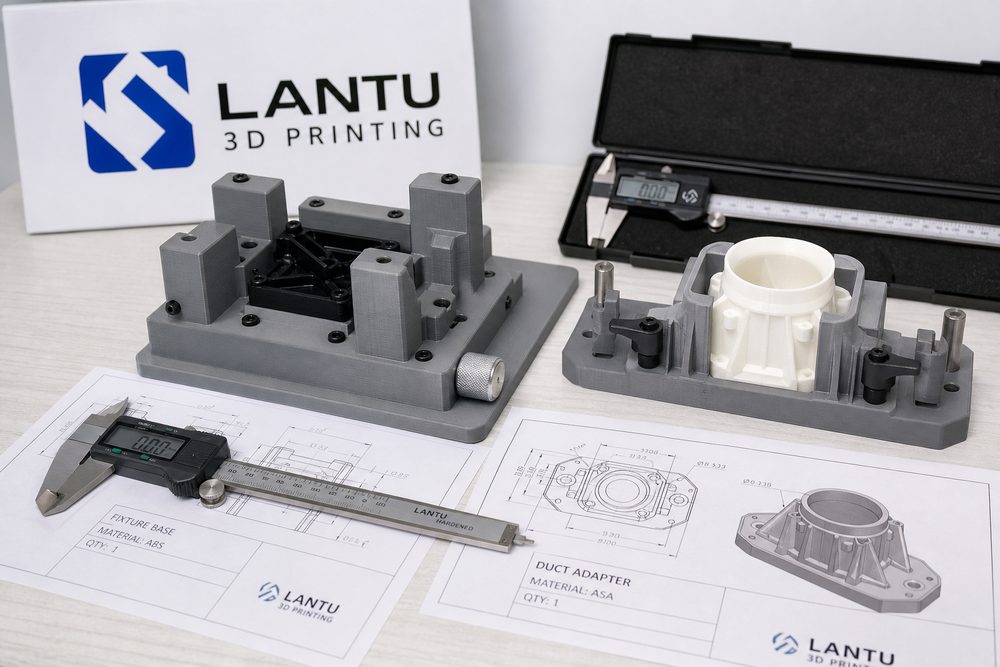
Introduction : l’objectif de la validation d’un échantillon n’est pas de prouver qu’un modèle est esthétique
Dans le développement produit, l’avantage de rapidité des échantillons imprimés en 3D est très évident : voir une pièce physique en un ou deux jours permet d’accélérer fortement la prise de décision. Mais c’est aussi là que se situent de nombreux problèmes : un échantillon dont l’apparence est proche du dessin de conception ne signifie pas qu’il peut passer en préproduction. Un clip peut se casser après le troisième assemblage, un perçage peut devenir trop serré après peinture, et une pièce transparente peut devenir cassante après polymérisation UV. La validation d’un échantillon doit répondre à la question « peut-il satisfaire la décision de l’étape suivante ? », et non se contenter de montrer un effet visuel.
1. Définir d’abord le type de validation et les critères d’acceptation
La validation d’un échantillon peut au minimum être divisée en échantillon d’aspect, échantillon d’assemblage, échantillon fonctionnel et échantillon de procédé. L’échantillon d’aspect se concentre sur les proportions, la texture et la couleur ; l’échantillon d’assemblage sur les perçages, jeux, interférences et trajectoires de montage/démontage ; l’échantillon fonctionnel sur la résistance, la tenue en température, l’étanchéité, la fatigue ou les performances d’écoulement ; l’échantillon de procédé sert à confirmer si le matériau et les post-traitements conviennent à la production en série. Chaque type d’échantillon doit avoir des critères quantifiés, par exemple un diamètre de trou critique de ±0.10 millimètre, un jeu d’assemblage de 0.20 à 0.40 millimètre, ou un clip sans rupture après vingt cycles, plutôt que d’écrire simplement « bon résultat ».
2. Mettre en place un double contrôle de la dimension et de l’aspect
Pour la validation dimensionnelle, il est recommandé de distinguer les dimensions critiques, importantes et de référence. Les dimensions critiques peuvent être vérifiées au pied à coulisse, sur machine à mesurer tridimensionnelle ou par comparaison de scan ; les dimensions importantes peuvent faire l’objet d’un contrôle par échantillonnage ; les dimensions de référence servent à enregistrer les tendances. Sur le plan visuel, il faut définir clairement les limites acceptables pour les traces de couches, les marques de supports, les écarts de couleur et les post-traitements. Pour les pièces SLA, la position des points de support doit éviter les faces visibles ; pour les pièces en nylon SLS et MJF, les variations dimensionnelles avant et après teinture doivent également être enregistrées.
3. Les essais fonctionnels doivent se rapprocher du scénario réel d’utilisation
Un échantillon fonctionnel ne doit pas se limiter à une observation statique ; il faut, autant que possible, reproduire les conditions réelles d’emploi. Les pièces porteuses exigent une direction de charge et un facteur de sécurité ; les pièces d’écoulement exigent un test de débit ou de pression ; les gabarits exigent un nombre répété de serrages ; les boîtiers exigent la vérification de la résistance des bossages de vis et du risque de déformation thermique. Si le procédé final de production n’est pas l’impression 3D, il faut également préciser les différences entre le matériau de l’échantillon et le matériau final, afin d’éviter d’appliquer à tort les conclusions de l’échantillon aux décisions de production en série.
4. Le suivi des itérations rend les résultats de validation réutilisables
À chaque modification du modèle, il convient d’enregistrer le numéro de version, la raison de la modification, le résultat du test et l’action suivante. Une pratique courante consiste à établir un tableau de boucle fermée « problème — cause — modification — validation », par exemple lorsqu’un perçage est trop serré à cause de l’accumulation d’épaisseur de peinture, puis de modifier le diamètre du trou de 0.18 millimètre et de valider la version suivante. Cela évite à l’équipe de répéter les mêmes débats au fil des itérations et aide aussi le client à comprendre la logique des modifications.
Conclusion
La valeur d’un échantillon imprimé en 3D ne réside pas seulement dans sa rapidité, mais dans sa capacité à révéler tôt les risques d’ingénierie. Un processus de validation clair transforme le jugement subjectif en preuves chiffrées et fait d’un échantillon unique un véritable outil d’aide à la décision de conception. Blueprint3D met l’accent, dans ses projets, sur une gestion en boucle fermée allant de la revue de modèle au retour des essais, afin d’aider les clients à transformer la phase d’échantillonnage en une expérience produit réellement exploitable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.