
บทนำ: เป้าหมายของการตรวจยืนยันตัวอย่างไม่ใช่การพิสูจน์ว่ารูปทรงสวยงาม
ในการพัฒนาผลิตภัณฑ์ จุดเด่นด้านความรวดเร็วของชิ้นงานตัวอย่างจากการพิมพ์ 3D นั้นชัดเจนมาก ภายในหนึ่งถึงสองวันก็สามารถเห็นชิ้นงานจริงได้ ซึ่งช่วยเร่งการตัดสินใจได้อย่างรวดเร็ว แต่ปัญหาของหลายโครงการก็มักเกิดขึ้นตรงนี้เช่นกัน: ชิ้นงานที่ดูใกล้เคียงแบบดีไซน์ ไม่ได้หมายความว่าสามารถเข้าสู่การผลิตนำร่องได้ คลิปล็อกอาจหักหลังจากประกอบครั้งที่สาม รูตำแหน่งอาจแน่นเกินไปหลังพ่นสี หรือชิ้นงานใสอาจเปราะหลังการอบแข็งด้วยแสงอัลตราไวโอเลต การตรวจยืนยันตัวอย่างต้องตอบคำถามว่า “สามารถรองรับการตัดสินใจในขั้นถัดไปได้หรือไม่” ไม่ใช่เพียงแค่แสดงผลลัพธ์ให้ดูเท่านั้น
หนึ่ง กำหนดประเภทของการตรวจยืนยันและเกณฑ์ผ่านให้ชัดเจนก่อน
การตรวจยืนยันตัวอย่างอย่างน้อยสามารถแบ่งได้เป็น ตัวอย่างเพื่อยืนยันรูปลักษณ์ ตัวอย่างเพื่อยืนยันการประกอบ ตัวอย่างเพื่อยืนยันการใช้งาน และตัวอย่างเพื่อยืนยันกระบวนการ ตัวอย่างรูปลักษณ์จะเน้นสัดส่วน พื้นผิว และสี; ตัวอย่างการประกอบจะเน้นตำแหน่งรู ช่องว่าง การชนกัน และเส้นทางการถอดประกอบ; ตัวอย่างการใช้งานจะเน้นความแข็งแรง ความทนความร้อน การซีล ความล้า หรือสมรรถนะการไหล; ส่วนตัวอย่างกระบวนการใช้เพื่อยืนยันว่้าวัสดุและการตกแต่งหลังพิมพ์เหมาะสำหรับการผลิตจำนวนมากหรือไม่ ตัวอย่างแต่ละประเภทควรกำหนดมาตรฐานเชิงปริมาณ เช่น เส้นผ่านศูนย์กลางรูสำคัญ ±0.10 มม., ช่องว่างการประกอบ 0.20 ถึง 0.40 มม., คลิปล็อกผ่านการใช้งาน 20 รอบโดยไม่แตกหัก แทนที่จะเขียนเพียงว่า “ผลลัพธ์ดี”
สอง สร้างการตรวจสอบแบบคู่ ทั้งมิติและรูปลักษณ์
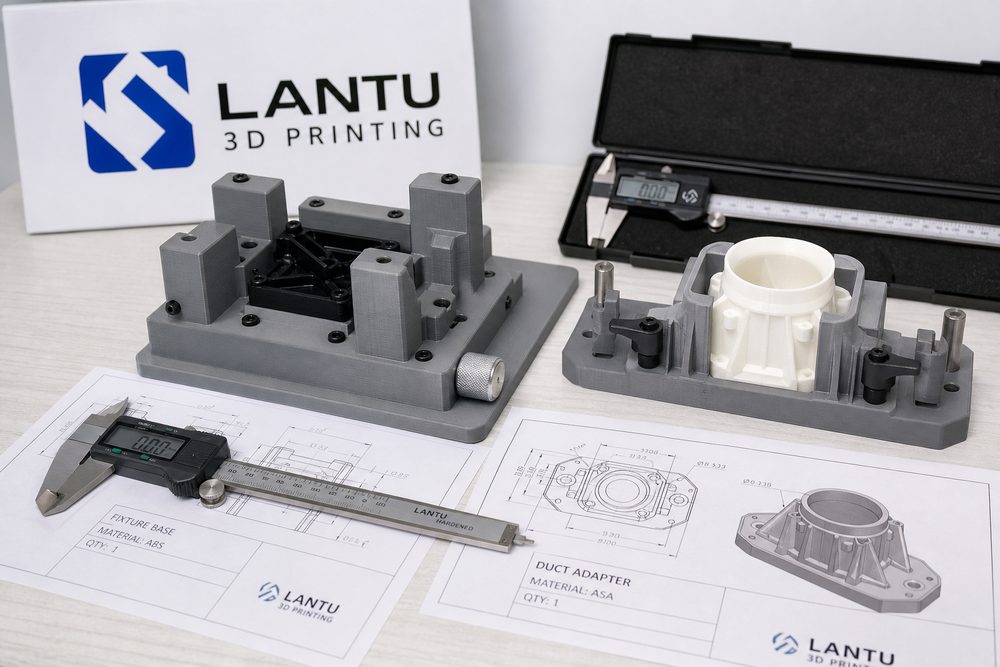
แนะนำให้แยกการตรวจสอบมิติออกเป็น มิติสำคัญ มิติรอง และมิติอ้างอิง มิติสำคัญสามารถใช้เวอร์เนียร์คาลิเปอร์ เครื่องวัดพิกัดสามมิติ หรือการสแกนเปรียบเทียบได้ มิติรองใช้การสุ่มตรวจ และมิติอ้างอิงใช้บันทึกแนวโน้ม ด้านรูปลักษณ์ต้องกำหนดอย่างชัดเจนว่าเส้นชั้นพิมพ์ รอยซัพพอร์ต ความแตกต่างของสี และขอบเขตการตกแต่งหลังพิมพ์ยอมรับได้แค่ไหน สำหรับชิ้นงาน SLA ตำแหน่งจุดซัพพอร์ตควรหลีกเลี่ยงพื้นผิวที่ใช้แสดง; สำหรับชิ้นงานไนลอน SLS และ MJF ต้องบันทึกการเปลี่ยนแปลงมิติก่อนและหลังการย้อมสีด้วย
สาม การทดสอบการใช้งานต้องใกล้เคียงสถานการณ์จริง
ตัวอย่างเพื่อการใช้งานไม่ควรดูเพียงแบบคงที่ แต่ควรจำลองสภาพการใช้งานจริงให้มากที่สุด ชิ้นส่วนรับแรงต้องกำหนดทิศทางการรับโหลดและค่าสัมประสิทธิ์ความปลอดภัย ชิ้นส่วนการไหลต้องมีการทดสอบอัตราการไหลหรือความดัน ฟิกซ์เจอร์ต้องทดสอบจำนวนครั้งในการจับยึดซ้ำ ฝาครอบต้องยืนยันความแข็งแรงของเสารับสกรูและความเสี่ยงต่อการเสียรูปจากความร้อน หากกระบวนการผลิตจริงสุดท้ายไม่ใช่การพิมพ์ 3D ก็ควรระบุความแตกต่างระหว่างวัสดุตัวอย่างกับวัสดุสุดท้ายให้ชัดเจน เพื่อหลีกเลี่ยงการนำข้อสรุปของตัวอย่างไปใช้ผิดกับการตัดสินใจด้านการผลิตจำนวนมาก
สี่ การบันทึกการปรับแก้ช่วยให้ผลการตรวจยืนยันนำกลับมาใช้ซ้ำได้
ทุกครั้งที่มีการแก้ไขโมเดล ควรบันทึกหมายเลขเวอร์ชัน เหตุผลในการแก้ไข ผลการทดสอบ และการดำเนินการถัดไป แนวทางที่ใช้กันทั่วไปคือการทำตารางวงจรปิด “ปัญหา—สาเหตุ—การปรับแก้—การตรวจยืนยัน” เช่น รูตำแหน่งแน่นเกินไป สาเหตุคือความหนาสีที่สะสม จึงปรับเพิ่มเส้นผ่านศูนย์กลางรู 0.18 มม. และตรวจยืนยันในเวอร์ชันถัดไป วิธีนี้ช่วยหลีกเลี่ยงการถกเถียงซ้ำในหลายรอบการปรับแก้ และยังทำให้ลูกค้าเข้าใจเหตุผลของการแก้ไขได้ง่ายขึ้น
สรุป
คุณค่าของชิ้นงานพิมพ์ 3D ไม่ได้อยู่ที่ความเร็วเพียงอย่างเดียว แต่อยู่ที่การเปิดเผยความเสี่ยงด้านวิศวกรรมตั้งแต่เนิ่น ๆ กระบวนการตรวจยืนยันที่ชัดเจนสามารถเปลี่ยนการตัดสินแบบอัตวิสัยให้เป็นหลักฐานเชิงข้อมูล และเปลี่ยนชิ้นงานตัวอย่างเพียงครั้งเดียวให้กลายเป็นเครื่องมือสำหรับการตัดสินใจด้านการออกแบบ Blueprint3D เน้นการบริหารแบบวงจรปิดตั้งแต่การทบทวนโมเดลไปจนถึงผลตอบกลับจากการทดสอบ เพื่อช่วยให้ลูกค้าเปลี่ยนช่วงตัวอย่างให้กลายเป็นประสบการณ์ผลิตภัณฑ์ที่นำไปใช้งานได้จริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง