
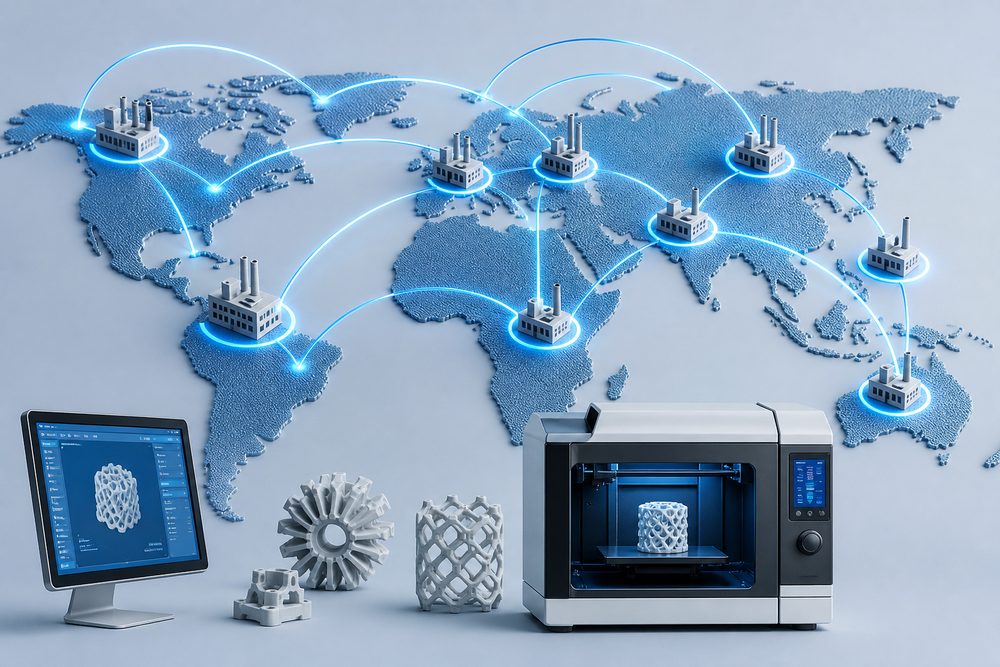
บทนำ: ภาวะติดขัดและความท้าทายของรูปแบบการผลิตแบบจุดเดียวแบบดั้งเดิม
ในภาคบริการการพิมพ์ 3D ระดับอุตสาหกรรม รูปแบบการผลิตแบบจุดเดียวแบบดั้งเดิมกำลังเผชิญกับความท้าทายที่ไม่เคยเกิดขึ้นมาก่อน ตามสถิติข้อมูลปี 2025 ของพันธมิตรอุตสาหกรรมการผลิตแบบเติมเนื้อวัสดุของจีน มากกว่า 78% ขององค์กรบริการพิมพ์ 3D ยังใช้สถาปัตยกรรมการผลิตแบบรวมศูนย์ ส่งผลให้รอบเวลาการส่งมอบเฉลี่ยยาวนานถึง 5-7 วัน และอัตราการใช้กำลังการผลิตอยู่เพียง 52%-65% เมื่อความต้องการของลูกค้าข้ามพรมแดนทางภูมิศาสตร์ ต้นทุนโลจิสติกส์คิดเป็นสัดส่วนสูงถึง 18%-25% ของต้นทุนรวม ซึ่งจำกัดการยกระดับความสามารถในการแข่งขันของบริการอย่างรุนแรง
โดยเฉพาะอย่างยิ่ง รูปแบบการผลิตแบบจุดเดียวมีปัญหาหลัก 3 ประการ:
- คอขวดด้านความรวดเร็วในการส่งมอบ: เมื่อลูกค้าในเขตสามเหลี่ยมปากแม่น้ำแยงซีสั่งซื้อสินค้า จำเป็นต้องจัดส่งจากฐานการผลิตในเขตสามเหลี่ยมปากแม่น้ำจูเจียง ทำให้เวลาโลจิสติกส์เฉลี่ย 2-3 วัน และความสามารถในการตอบสนองต่อคำสั่งซื้อเร่งด่วนต่ำกว่า 30%
- ปัญหาความไม่สมดุลของกำลังการผลิต: พื้นที่หนึ่งมีอัตราใช้งานเครื่องจักรเกิน 90% แต่อีกพื้นที่หนึ่งมีอัตราว่างงานสูงถึง 40% การจัดสรรทรัพยากรขาดความยืดหยุ่น
- ความสม่ำเสมอของคุณภาพต่ำ: ความร่วมมือข้ามโรงงานขาดมาตรฐานเดียวกัน ชิ้นงานกระบวนการ SLM เดียวกันในฐานการผลิตต่างกันมีช่วงความคลาดเคลื่อนของมิติที่ผันผวนถึง ±0.15 มม. ซึ่งเกินมาตรฐานการตรวจรับของลูกค้า
ปัญหาเหล่านี้ก่อให้เกิดความต้องการเร่งด่วนต่อการผลิตแบบประสานงานข้ามภูมิภาค ด้วยการสร้างเครือข่ายการผลิตแบบกระจาย การจัดตั้งระบบการส่งมอบแบบเดียวกัน และการดำเนินงานแบบเครือข่าย องค์กรบริการพิมพ์ 3D สามารถลดรอบเวลาการส่งมอบเหลือ 24-72 ชั่วโมง เพิ่มอัตราการใช้กำลังการผลิตเป็นมากกว่า 85% และลดต้นทุนโลจิสติกส์ลง 35%-50% บทความนี้จะอธิบายอย่างเป็นระบบถึงเส้นทางเทคนิคและจุดสำคัญในการดำเนินการเพื่อบรรลุเป้าหมายนี้
1. สถาปัตยกรรมหลักและรากฐานทางเทคโนโลยีของการผลิตแบบประสานงานข้ามภูมิภาค
การผลิตแบบประสานงานข้ามภูมิภาคไม่ใช่การกระจายจุดผลิตหลายแห่งอย่างง่าย ๆ แต่เป็นโครงการเชิงระบบที่ตั้งอยู่บนเสาหลักทางเทคโนโลยี 3 ประการ ได้แก่ แพลตฟอร์มการประสานงานดิจิทัล ระบบกระบวนการมาตรฐาน และ ระบบจัดตารางอัจฉริยะ โดยสถาปัตยกรรมหลักแบ่งออกเป็น 4 ชั้น:
1. ชั้นการเชื่อมต่ออุปกรณ์
เครื่องพิมพ์ 3D ในแต่ละฐานการผลิตต้องมีความสามารถในการเชื่อมต่อ IoT โดยใช้โปรโตคอล OPC UA หรือ MQTT เพื่ออัปโหลดข้อมูลแบบเรียลไทม์ สำหรับอุปกรณ์ SLA แบบบ่มด้วยแสง พารามิเตอร์สำคัญที่ต้องเก็บรวบรวมได้แก่:
- ความเสถียรของกำลังเลเซอร์: ควบคุมช่วงความผันผวนให้อยู่ภายใน ±2% (ค่ามาตรฐาน: 250-300mW)
- ความสม่ำเสมอของความเร็วสแกน: ค่าคลาดเคลื่อนไม่เกิน 5% (ช่วงแนะนำ: 8000-12000mm/s)
- การควบคุมอุณหภูมิระดับของเหลว: 25±0.5°C (กุญแจสำคัญต่อความเสถียรของความหนืดเรซิน)
- ความราบเรียบของแท่นสร้าง: ค่าความคลาดเคลื่อนความราบเรียบต่อพื้นที่ 100mm² ไม่เกิน 0.02mm
2. ชั้นการส่งและซิงโครไนซ์ข้อมูล
การซิงโครไนซ์ข้อมูลข้ามภูมิภาคต้องตอบสนองทั้งความเป็นเรียลไทม์และความปลอดภัย คำแนะนำด้านสถาปัตยกรรมมีดังนี้:
- การส่งไฟล์: ใช้กลไกส่งต่อแบบต่อเนื่องสำหรับไฟล์โมเดล STL/3MF พร้อมการบีบอัดไม่ต่ำกว่า 60% เวลาส่งไฟล์เดี่ยว (น้อยกว่า 500MB) ไม่เกิน 3 นาที
- การซิงโครไนซ์พารามิเตอร์กระบวนการ: แจกจ่ายแพ็กเกจกระบวนการมาตรฐานผ่านฐานข้อมูลกลาง ครอบคลุม 12 พารามิเตอร์หลัก เช่น ความหนาชั้น ความหนาแน่นการเติม โครงสร้างรองรับ เป็นต้น โดยมีความหน่วงในการซิงโครไนซ์ไม่เกิน 500ms
- ข้อกำหนดแบนด์วิดท์เครือข่าย: แบนด์วิดท์ขาอัปของฐานการผลิตไม่น้อยกว่า 100Mbps เพื่อให้มั่นใจถึงความเสถียรในการอัปโหลดข้อมูลมอนิเตอร์พร้อมกันของอุปกรณ์ 10 เครื่อง
- การเข้ารหัสข้อมูล: ใช้การส่งข้อมูลแบบเข้ารหัส AES-256 ซึ่งสอดคล้องกับมาตรฐานความปลอดภัยข้อมูล ISO 27001
3. ชั้นการจัดตารางและเพิ่มประสิทธิภาพอัจฉริยะ
อัลกอริทึมการจัดสรรกลางอ้างอิงตามแบบจำลองการเพิ่มประสิทธิภาพหลายเป้าหมาย โดยพิจารณาร่วมกัน 4 มิติ ได้แก่ ความรวดเร็วในการส่งมอบ ภาระโหลดของอุปกรณ์ สต็อกวัสดุ และต้นทุนโลจิสติกส์ ตัวอย่างการเพิ่มประสิทธิภาพทั่วไป:
| กลยุทธ์การจัดสรร | เวลาในการส่งมอบเฉลี่ย | อัตราการใช้เครื่องจักร | สัดส่วนต้นทุนโลจิสติกส์ | ความพึงพอใจโดยรวม |
|---|---|---|---|---|
| หลักการเลือกจุดที่ใกล้ที่สุด | 2.1 วัน | 68% | 12% | 72 คะแนน |
| สมดุลภาระงาน |
ขั้นตอนต่อไป
ใกล้เคียงกับสิ่งที่คุณต้องการหรือไม่?
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง |