
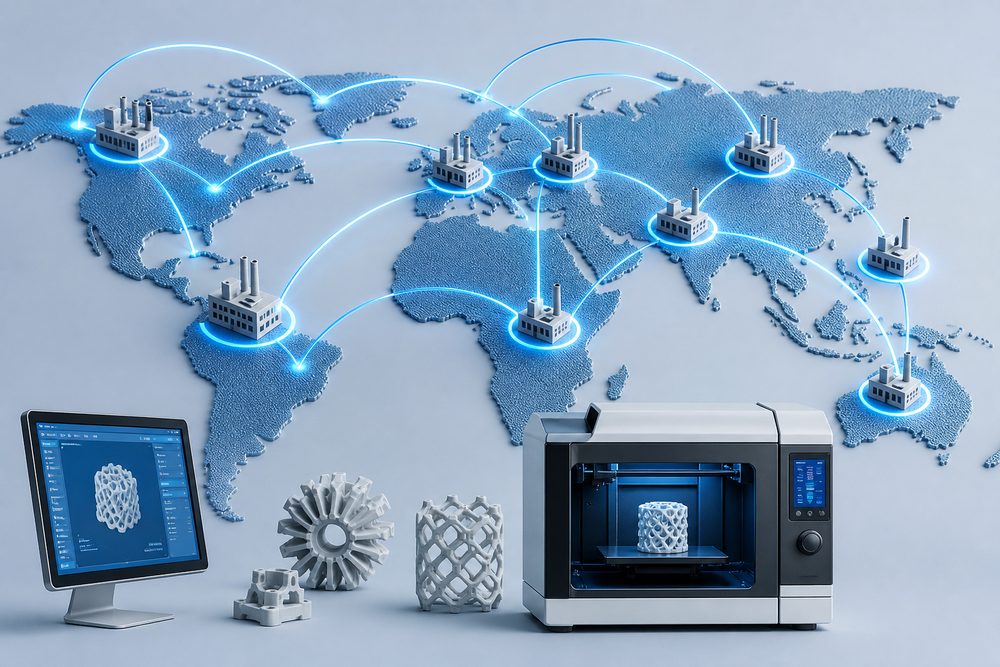
المقدمة: مأزق وتحديات نموذج الإنتاج التقليدي أحادي النقطة
في مجال خدمات الطباعة ثلاثية الأبعاد الصناعية، يواجه نموذج الإنتاج التقليدي أحادي النقطة تحديات غير مسبوقة. ووفقًا لإحصاءات عام 2025 الصادرة عن تحالف صناعة التصنيع بالإضافة الصيني، فإن أكثر من 78% من شركات خدمات الطباعة ثلاثية الأبعاد لا تزال تعتمد بنية إنتاج مركزية، مما يؤدي إلى متوسط دورة تسليم يبلغ 5-7 أيام، ومعدل استغلال للطاقة الإنتاجية لا يتجاوز 52%-65%. وعندما تمتد احتياجات العملاء عبر الحدود الجغرافية، تصل حصة تكاليف اللوجستيات إلى 18%-25% من إجمالي التكلفة، الأمر الذي يقيّد بشدة تحسين القدرة التنافسية للخدمة.
وبالتحديد، يعاني نموذج الإنتاج أحادي النقطة من ثلاث نقاط ألم رئيسية:
- اختناق زمن التسليم: بعد أن يطلب العميل في دلتا نهر اليانغتسي، يجب الشحن من قاعدة الإنتاج في دلتا نهر اللؤلؤ، مع متوسط زمن لوجستي يبلغ 2-3 أيام، وقدرة استجابة للطلبات العاجلة أقل من 30%
- اختلال التوازن في الطاقة الإنتاجية: قد يتجاوز معدل التشغيل الكامل للمعدات في إحدى المناطق 90%، بينما يصل معدل التعطل في منطقة أخرى إلى 40%، مع افتقار توزيع الموارد إلى المرونة
- ضعف اتساق الجودة: يفتقر التعاون بين المصانع إلى معايير موحدة، ويتراوح نطاق تذبذب سماحية الأبعاد للقطعة نفسها المنتجة بعملية SLM في قواعد إنتاج مختلفة عند ±0.15 مم، وهو ما يتجاوز معايير قبول العميل
وقد أفرزت هذه المشكلات حاجةً ملحّة إلى التصنيع التعاوني عبر المناطق. فمن خلال بناء شبكة إنتاج موزعة، وإنشاء نظام تسليم موحد، وتطبيق عمليات تشغيل شبكية، تستطيع شركات خدمات الطباعة ثلاثية الأبعاد تقليص دورة التسليم إلى 24-72 ساعة، ورفع استغلال الطاقة الإنتاجية إلى أكثر من 85%، وخفض تكاليف اللوجستيات بنسبة 35%-50%. ستعرض هذه المقالة بصورة منهجية المسار التقني ونقاط التنفيذ اللازمة لتحقيق هذا الهدف.
أولًا: البنية الأساسية المحورية والأساس التقني للتصنيع التعاوني عبر المناطق
التصنيع التعاوني عبر المناطق ليس مجرد توزيع متعدد النقاط، بل هو مشروع منهجي قائم على ثلاثة أعمدة تقنية: منصة تعاون رقمية، ونظام عمليات موحد، ونظام جدولة ذكي. وتنقسم بنيته الأساسية إلى أربعة مستويات:
1. طبقة ربط المعدات
يجب أن تتمتع كل آلة طباعة ثلاثية الأبعاد في قاعدة الإنتاج بقدرة على الاتصال عبر إنترنت الأشياء، مع تحقيق رفع البيانات في الزمن الحقيقي عبر بروتوكول OPC UA أو MQTT. وبالاستناد إلى معدات SLA للتصلب الضوئي، تشمل المعلمات الأساسية الواجب جمعها ما يلي:
- استقرار قدرة الليزر: ضبط نطاق التذبذب ضمن ±2% (القيمة القياسية: 250-300mW)
- اتساق سرعة المسح: انحراف ≤5% (النطاق الموصى به: 8000-12000 مم/ثانية)
- التحكم في درجة حرارة السائل: 25±0.5°م (وهو عامل حاسم لاستقرار لزوجة الراتنج)
- استواء منصة البناء: خطأ الاستواء لكل 100 مم² ≤0.02 مم
2. طبقة نقل البيانات والمزامنة
يجب أن تلبّي مزامنة البيانات عبر المناطق متطلبات الآنية والأمان في آنٍ واحد. ويُوصى بالهيكلية التالية:
- نقل الملفات: تعتمد ملفات النماذج STL/3MF آلية استئناف النقل من نقطة الانقطاع، مع نسبة ضغط ≥60%، وزمن نقل الملف الواحد (<500MB) ≤3 دقائق
- مزامنة معلمات العملية: توزيع حزم عمليات معيارية عبر قاعدة بيانات مركزية، بما يشمل سمك الطبقة، وكثافة التعبئة، وبنية الدعامات، وغيرها من 12 معلمة أساسية، مع تأخر مزامنة ≤500 مللي ثانية
- متطلبات عرض النطاق الشبكي: يجب ألا تقل سرعة الرفع في قاعدة الإنتاج عن 100Mbps، لضمان استقرار رفع بيانات المراقبة من 10 أجهزة في الوقت نفسه
- تشفير البيانات: استخدام تشفير AES-256 في النقل، بما يتوافق مع معيار ISO 27001 لأمن المعلومات
3. طبقة الجدولة الذكية والتحسين
تعتمد خوارزمية الجدولة المركزية على نموذج تحسين متعدد الأهداف، مع مراعاة أربعة أبعاد بشكل شامل: زمن التسليم، وحمل المعدات، ومخزون المواد، وتكلفة اللوجستيات. مثال نموذجي على التحسين:
| استراتيجية الجدولة | متوسط زمن التسليم | معدل استغلال المعدات | نسبة تكلفة اللوجستيات | الرضا الشامل |
|---|---|---|---|---|
| مبدأ القرب | 2.1 يوم | 68% | 12% | 72 نقطة |
| موازنة الأحمال |
الخطوة التالية
هل هذا قريب مما تحتاجه؟
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي. |