
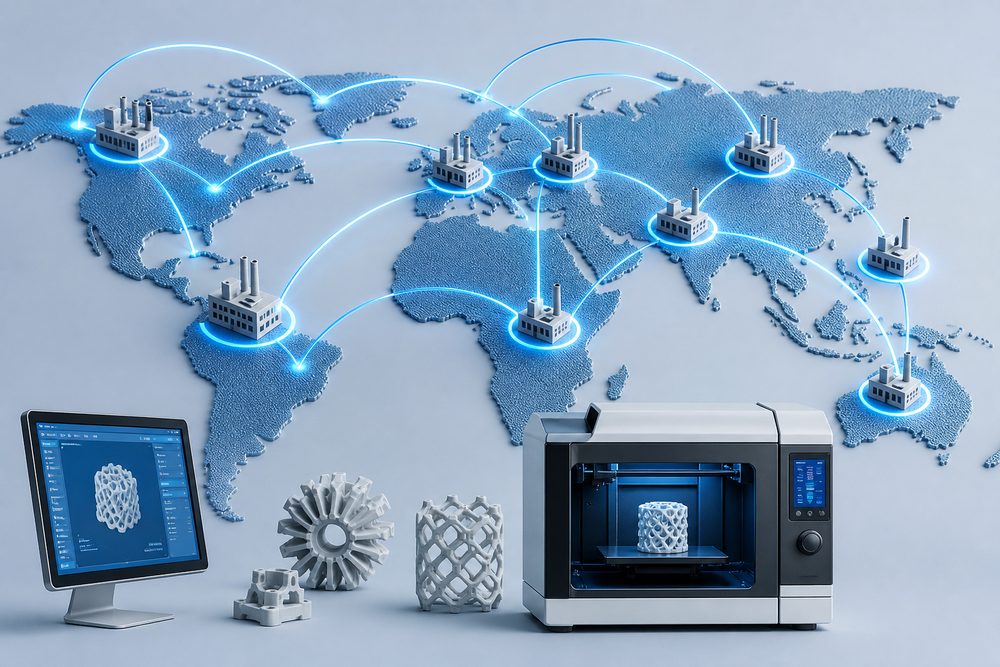
Einleitung: Die Schwierigkeiten und Herausforderungen des traditionellen Single-Point-Produktionsmodells
Im Bereich industrieller 3D-Druckdienstleistungen steht das traditionelle zentralisierte Produktionsmodell vor beispiellosen Herausforderungen. Laut den Daten des China Additive Manufacturing Industry Alliance für 2025 verwenden mehr als 78 % der 3D-Druckdienstleistungsunternehmen weiterhin eine zentralisierte Produktionsarchitektur, was zu einer durchschnittlichen Lieferzeit von 5–7 Tagen und einer Kapazitätsauslastung von nur 52 %–65 % führt. Wenn Kundenanforderungen geografische Grenzen überschreiten, macht der Logistikanteil bis zu 18 %–25 % der Gesamtkosten aus, was die Verbesserung der Wettbewerbsfähigkeit der Dienstleistungen erheblich einschränkt.
Konkret weist das Single-Point-Produktionsmodell drei zentrale Schmerzpunkte auf:
- Engpass bei der Liefergeschwindigkeit: Nach einer Bestellung durch Kunden im Jangtse-Delta muss aus der Produktionsbasis im Perlflussdelta versendet werden; die durchschnittliche Logistikzeit beträgt 2–3 Tage, die Reaktionsfähigkeit auf Eilaufträge liegt unter 30 %
- Unausgewogene Kapazitätsverteilung: In einer Region liegt die Auslastung der Anlagen bei über 90 %, in einer anderen beträgt die Leerstandsquote bis zu 40 %; die Ressourcenallokation ist wenig flexibel
- Schlechte Qualitätskonsistenz: Die standortübergreifende Zusammenarbeit verfügt über keine einheitlichen Standards; die Schwankungsbreite der Maßtoleranzen desselben SLM-Prozessbauteils an verschiedenen Produktionsstandorten beträgt bis zu ±0,15 mm und überschreitet damit die Abnahmestandards der Kunden
Diese Probleme haben den dringenden Bedarf an regionsübergreifender kollaborativer Fertigung hervorgebracht. Durch den Aufbau eines verteilten Produktionsnetzwerks, die Etablierung eines einheitlichen Liefersystems und die Umsetzung netzwerkbasierter Betriebsabläufe können 3D-Druckdienstleister die Lieferzeit auf 24–72 Stunden verkürzen, die Kapazitätsauslastung auf über 85 % steigern und die Logistikkosten um 35 %–50 % senken. Dieser Artikel erläutert systematisch die technischen Wege und die wesentlichen Umsetzungspunkte zur Erreichung dieses Ziels.
1. Kernarchitektur und technologische Grundlage der regionsübergreifenden kollaborativen Fertigung
Regionsübergreifende kollaborative Fertigung ist nicht einfach eine Mehrstandort-Strategie, sondern ein systematisches Vorhaben, das auf drei technologischen Säulen basiert: digitale Kollaborationsplattform, standardisiertes Prozesssystem und intelligentes Dispositionssystem. Die Kernarchitektur gliedert sich in vier Ebenen:
1. Geräteanbindungsebene
Jede 3D-Druckanlage an jedem Produktionsstandort muss über IoT-Anbindungsfähigkeit verfügen, um über die Protokolle OPC UA oder MQTT eine Echtzeitübertragung der Daten zu ermöglichen. Am Beispiel von SLA-Photopolymerisationsanlagen müssen die zu erfassenden Schlüsselparameter Folgendes umfassen:
- Stabilität der Laserleistung: Schwankungsbereich innerhalb von ±2 % (Sollwert: 250–300 mW)
- Konsistenz der Scangeschwindigkeit: Abweichung ≤5 % (empfohlener Bereich: 8000–12000 mm/s)
- Kontrolle der Badtemperatur: 25±0,5 °C (entscheidend für die Stabilität der Harzviskosität)
- Ebenheit der Bauplattform: Ebenheitsfehler ≤0,02 mm pro 100 mm²
2. Ebene für Datenübertragung und -synchronisation
Die standortübergreifende Datensynchronisation muss sowohl Echtzeitfähigkeit als auch Sicherheit gewährleisten. Empfohlene Architektur:
- Dateiübertragung: STL-/3MF-Modelldateien mit Fortsetzungsmechanismus bei Unterbrechungen; Kompressionsrate ≥60 %, Übertragungszeit pro Datei ( Nächster Schritt Kommt dies Ihren Anforderungen nahe?
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.