
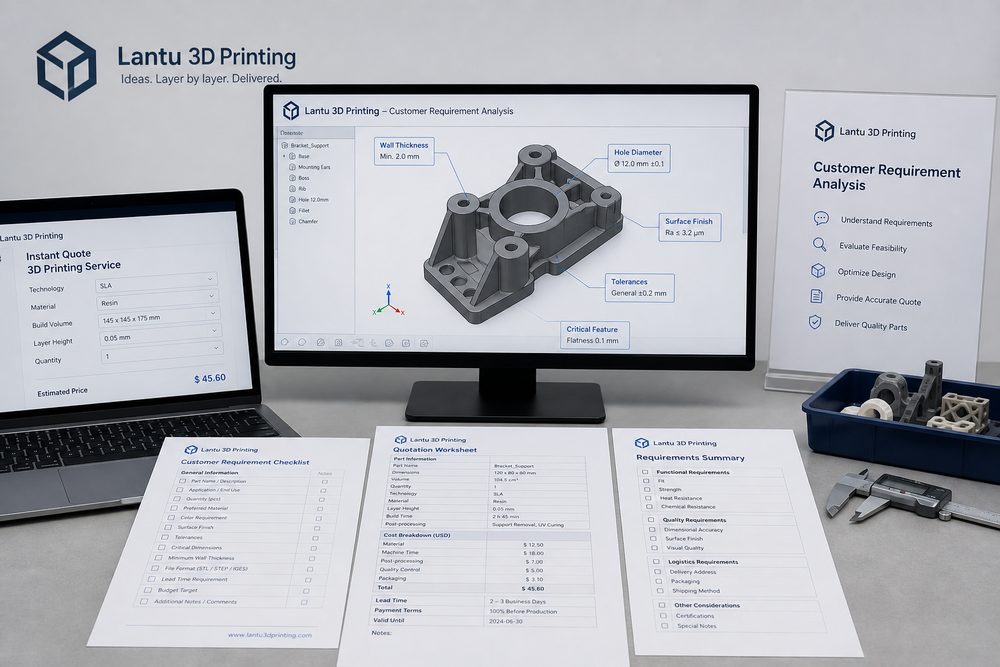
Введение: если не уточнить требования, дальше все станет дороже
Самая распространенная фраза в 3D-печатных услугах — «У меня есть модель, помогите мне распечатать». Если команда сервиса будет опираться только на объем и материал при расчете, затем легко возникнут расхождения: клиенту на самом деле нужна деталь для сборки, но он выбрал хрупкую смолу; клиент хотел демонстрационный внешний вид, но не заложил бюджет на постобработку; клиент просит срочную поставку, но при этом требует высокой точности по критическим размерам. Цель анализа потребностей — сделать такие скрытые требования явными еще до выставления цены.
lantu3D Printing рассматривает анализ потребностей как отправную точку управления жизненным циклом. Только понимая назначение, риски и способ приемки, можно выбрать подходящий материал, технологию, постобработку и план поставки, а не сводить 3D-печать к схеме «загрузил файл — оплата по граммам».
1. Для чего используется эта деталь? Назначение определяет материал и технологию
Назначение — самый важный вопрос. Для демонстрационных моделей важны внешний вид и цвет, для функциональных прототипов — прочность и сборка, для оснастки и приспособлений — износостойкость и стабильность, а медицинские или автомобильные детали могут требовать соответствия нормам и безопасности. В зависимости от назначения одна и та же модель будет требовать совершенно разных материалов.
Например, прозрачные декоративные изделия лучше изготавливать из прозрачной SLA-смолы с последующей шлифовкой и окраской; ударопрочные функциональные детали часто лучше печатать из нейлона PA12 методом SLS; металлические детали с высокой прочностью или термостойкостью могут потребовать SLM или гибридного производства с ЧПУ. Без информации о назначении рекомендация по материалу остается лишь предположением.
2. Какие нагрузки и условия эксплуатации? Для функциональных деталей нужно понимать режим работы
Для функциональных деталей необходимо знать направление нагрузки, ее величину, частоту использования, температуру, влажность, химический контакт и требования к ресурсу. Оснастка, воспринимающая статическую нагрузку, и защелка, которая многократно изгибается, имеют совершенно разные конструкторские требования. Прочность по слою в направлении Z, усталость тонких стенок и концентрация напряжений в отверстиях могут стать серьезными рисками.
Если клиент не может точно указать нагрузку, риски можно оценить по сценарию эксплуатации. Команда сервиса должна четко обозначать, какие изделия можно печатать для непосредственной проверки, а какие требуют структурной оптимизации, моделирования, испытаний материала или сначала изготовления пробного образца. Лучше заранее указать риск, чем потом объяснять неудачу после передачи изделия.
3. Какой уровень внешнего вида и какой результат постобработки ожидается?
Представление клиента о том, что значит «красиво», может сильно отличаться. Кто-то допускает видимые слои и следы от поддержек, а кто-то хочет поверхность, близкую к литью под давлением. При анализе требований нужно уточнять видимые поверхности, цвет, текстуру, окраску, полировку, прозрачность и допустимые дефекты. Для образцов высокого уровня A часто требуются несколько циклов шлифовки, шпаклевки, грунтовки и окраски, поэтому стоимость и сроки значительно выше, чем у обычных функциональных деталей.
Постобработка также влияет на размеры. Окраска, окрашивание, пескоструйная обработка и паровое сглаживание могут менять состояние поверхности и посадочные зазоры. Для сборочных деталей необходимо заранее определить последовательность постобработки и способы защиты критических размеров.
4. Какие размеры действительно критичны? Требования к точности нужно задавать по уровням
Не все размеры требуют высокой точности. При анализе потребностей следует просить клиента выделять критические размеры, монтажные отверстия, базовые поверхности и функциональные зоны. Обычные габариты можно контролировать по стандартным допускам технологии, а в местах точной посадки может потребоваться корректировка конструкции, припуск или дополнительная механическая обработка.
Например, в резьбовых отверстиях можно напечатать пилотное отверстие и затем нарезать резьбу метчиком; отверстия под валы можно после печати развернуть или точно дообработать на ЧПУ; защелки нужно проверять по образцу на упругость и зазор. Разделение точности по уровням помогает не повышать стоимость всего проекта ради нескольких критических мест.
5. Как сбалансировать количество, срок и бюджет?
Подходы к единичному прототипу, мелкосерийной валидации и серийной поставке различаются. Для единичного заказа важны скорость и получение результата с первого раза, для малых серий — эффективность раскладки и стабильность, а для больших объемов необходимо учитывать оснастку, контроль, упаковку и прослеживаемость. При сжатых сроках иногда приходится жертвовать частью внешней отделки или выбирать более быструю технологию; при ограниченном бюджете приоритетом остается основная функция.
Команда сервиса должна разделять предложение на обязательные и дополнительные опции. Например, базовая печать, точная доработка критических размеров, окраска, испытание прочности и срочная поставка могут рассчитываться отдельно, чтобы клиент понимал, откуда берется стоимость. Прозрачный расчет помогает укрепить доверие.
6. Подходит ли файл для производства?
В файле модели нужно проверять единицы измерения, замкнутость, толщину стенок, нормали, пересекающиеся поверхности, мелкие элементы и необходимость разбиения на части. В файлах STL часто встречаются проблемы с поврежденными гранями и тонкими стенками, тогда как формат STEP больше подходит для инженерной доработки. Для слишком больших моделей, сложных внутренних полостей или многокомпонентных сборок анализ технологичности должен выполняться до расчета стоимости.
Если модель нельзя печатать напрямую, сервисная сторона должна четко обозначить объем исправлений и границы ответственности: это простая бесплатная правка, либо требуется заново выполнить моделирование, структурную оптимизацию или инженерное проектирование. Иначе последующие изменения легко превращаются в скрытые расходы.
7. Каковы критерии приемки? Успех нужно определить до начала работ
Успех проекта следует определять заранее. Критерии приемки могут включать отчет по размерам, эталон внешнего вида, сборочные испытания, функциональные тесты, подтверждение материала, фотофиксацию или испытание у клиента на месте. Без критериев приемки при передаче изделия обе стороны будут оценивать результат только по ощущениям.
Для сложных проектов рекомендуется вводить этап подтверждения первой партии. Сначала изготавливают одну деталь или набор ключевых образцов, подтверждают материал, внешний вид и сборку, а затем переходят к серийному изготовлению. Подтверждение первого образца заметно снижает риск переделок в партии.
Заключение: хорошее ТЗ — это половина успешной поставки
Анализ потребностей в 3D-печати должен строиться вокруг семи вопросов: назначение, условия эксплуатации, внешний вид, размеры, количество, файл и приемка. Чем точнее вопросы, тем правильнее выбор материала, прозрачнее расчет и ниже производственные риски. lantu3D Printing соединяет потребности, проектирование, технологию и поставку через платформенный процесс, помогая клиенту превратить фразу «помогите мне распечатать» в понятный и выполнимый производственный проект.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.