
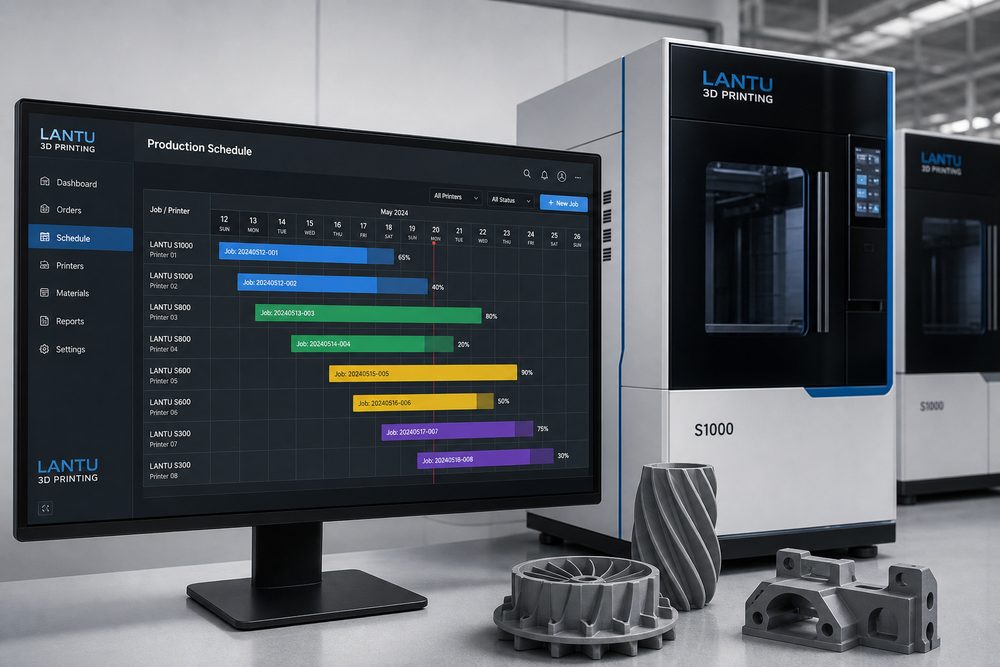
Введение: оптимизация диспетчеризации в 3D-печати становится рубежом качества поставки
Во многих компаниях 3D-печать по-прежнему воспринимается как инструмент «быстро сделать образец». Но когда заказы переходят от единичного прототипа к реальному потоку из нескольких партий, разных материалов и межфункционального согласования, на итог поставки влияет уже не только производительность оборудования. Ключевыми становятся проектирование процесса, полнота данных, инженерные решения и способность к непрерывному улучшению. lantu3D делает акцент на управлении жизненным циклом от дизайн-эскиза до физической передачи изделия: сначала необходимо понять назначение модели и критерии приемки, затем выбрать подходящую технологию, материал и маршрут постобработки, а после — организовать контроль, упаковку, логистику, сервисную поддержку и разбор результата. Именно здесь и раскрывается ценность оптимизации диспетчеризации в 3D-печати: она связывает все этапы в стабильную систему.
Типичные проблемы отрасли хорошо знакомы: неполное описание требований приводит к повторному внесению изменений в модель, непрозрачная очередь производства срывает сроки, образец годится, а серия теряет повторяемость, разрозненные записи по контролю качества мешают анализу причин. Решать такие задачи невозможно только за счет «купить больше оборудования» или «добавить сверхурочные». Нужна управляемая система, которую команда действительно может выполнять, данные — подтверждать, а клиент — понимать.
1. Сначала нужно четко определить объект: из технической задачи в управляемый заказ
Первый шаг оптимизации диспетчеризации в 3D-печати — перевести расплывчатый запрос в инженерно оформленный заказ. В заказе должны быть как минимум указаны назначение, материал, количество, допуски по размерам, требования к поверхности, сопряжение с другими деталями, постобработка, дата поставки и способ приемки. Для функциональных деталей необходимо отдельно зафиксировать направление нагрузки, рабочую температуру, среду контакта и ожидаемый срок службы. Для демонстрационных изделий, напротив, важно описать цвет, фактуру, стыки, окраску и видимые поверхности.
На уровне исполнения рекомендуется связать пул материалов, пул оборудования, постобрабатывающие участки и окно отгрузки в единую систему контроля. Тогда каждый разговор будет завершаться конкретным полем в заказе, а не теряться в переписке. Например, фраза клиента «нужна высокая прочность» сама по себе не задает технологию: инженер должен уточнить, речь идет об изгибе, растяжении, ударной нагрузке или прочности резьбового соединения. Точно так же запрос «нужна гладкая поверхность» должен быть преобразован в конкретный процесс: пескоструй, полировка, окраска или гальваническое покрытие.
В управлении проектами lantu3D обычно делит заказ на три уровня: уровень требований фиксирует цель клиента, инженерный уровень — технологические решения, производственный уровень — оборудование, партии и результаты операций. Только при такой связке информация становится пригодной для последующего анализа качества, сроков и себестоимости.
2. Управляйте неопределенностью через данные: ключевые параметры должны записываться и сравниваться
Сильная сторона 3D-печати — гибкость, но именно она создает неопределенность. Разные материалы, разные машины, ориентация модели, толщина слоя, стратегия поддержки и постобработка влияют на конечный результат. Если параметры не фиксировать, команда неизбежно начинает опираться только на личный опыт. Когда сотрудников становится больше или поток заказов растет, разброс качества тоже увеличивается. Поэтому оптимизация диспетчеризации в 3D-печати должна сопровождаться системным сбором данных.
На практике если OEE оборудования падает ниже 60%, в первую очередь нужно проверить время смены материала, очистки, отверждения и ожидания в очереди. Эти параметры нужны не для усложнения отчетности, а для понимания того, при каких условиях результат стабилен, а при каких возрастает риск. Для деталей SLS из нейлона следует фиксировать номер партии порошка, долю обновления, плотность укладки, время охлаждения и партию окраски. Для изделий SLA из смолы нужно учитывать толщину слоя, точки контакта поддержек, время промывки, время вторичного отверждения и способ исправления поверхности. Для металлической печати дополнительно важны термообработка, снятие внутренних напряжений, припуск под мехобработку и требования к неразрушающему контролю.
Данные полезны и в коммуникации с клиентом: они позволяют объяснять компромиссы профессионально. Если заказчик просит сократить сроки или снизить стоимость, команда может показать, какие этапы реально оптимизировать, а где возрастает риск. Например, уменьшение времени ожидания после постобработки может повлиять на стабильность покрытия, а слишком сильное сокращение времени охлаждения у порошковых деталей способно вызвать деформацию. Объяснение через данные вызывает больше доверия, чем простое «так сделать нельзя».
3. Переносите контроль качества на ранние этапы: не ждите, пока проблема всплывет перед отгрузкой
Во многих проектах 3D-печати переделка происходит не в конце производства, а из-за нечеткого определения требований на старте и нехватки проверок в середине процесса. Эффективная система управления должна переносить контроль качества на этапы проверки модели, технологического согласования и подтверждения первого изделия. Проверка модели оценивает толщину стенок, диаметры отверстий, углы нависания, зазоры при сборке и хрупкие элементы. Проверка технологии анализирует выбор материала, ориентацию, точки поддержки, повторяемость партии и выполнимость постобработки. Подтверждение первого изделия показывает, соответствует ли реальная деталь ожиданиям.
Применяйте скользящее планирование и перепланирование при отклонениях, чтобы повысить точность соблюдения сроков. Это означает, что команде нужен чек-лист вместо полной опоры на интуицию инженера. Чек-лист может быть простым, но он обязан покрывать ключевые пункты: актуальна ли версия модели, совпадает ли количество с заявкой, подходит ли материал для условий эксплуатации, соответствуют ли допуски возможностям процесса, не изменит ли постобработка размеры, защитит ли упаковка хрупкие элементы.
Ранний контроль качества еще и сокращает стоимость коммуникации. Если на стадии первого изделия выявлено слишком тугое сопряжение, корректировка модели и параметров обычно остается управляемой. Если же дефект обнаружен после завершения всей партии, убытки распространяются уже на материал, время оборудования, постобработку и репутацию сроков. Для платформы вроде lantu3D, где важна связка «от чертежа до поставки», качество — это не финальная проверка, а принцип, встроенный во весь проект.
4. Стройте замкнутый цикл: разбор, накопление знаний и непрерывная оптимизация
Завершение проекта не означает завершение управления. По-настоящему зрелая система 3D-печати превращает каждое отклонение, жалобу, задержку и удачный кейс в повторно используемое знание. Разбор ошибок не должен сводиться к поиску виноватого; он должен отвечать на вопрос, где именно возник разрыв процесса: были ли корректно зафиксированы требования, имели ли параметры технологическое обоснование, учтены ли узкие места постобработки в графике, были ли заранее согласованы стандарты контроля, правильно ли управлялись ожидания клиента.
Рекомендуется сохранять по каждому проекту как минимум четыре вида материалов: первое — данные о требованиях и коммерческом предложении, включая цели клиента, количество, материал и сроки; второе — инженерные материалы, такие как версия модели, рекомендации DFM, маршрут процесса и параметры; третье — материалы по производству и качеству, включая оборудование, партии, результаты контроля и фотографии; четвертое — материалы по отгрузке и обратной связи, включая записи об упаковке, логистику, подтверждение клиента и послепродажные вопросы. Чем полнее архив, тем быстрее принимаются решения по похожим заказам в будущем.
Непрерывную оптимизацию удобно начинать с трех показателей: точность соблюдения срока, доля изделий, прошедших приемку с первого раза, и распределение причин переделок. Точность сроков показывает качество диспетчеризации и цепочки поставок, доля «с первого раза» отражает устойчивость инженерии и производства, а структура переделок выявляет слабые места процесса. После накопления данных за три–пять партий команда обычно уже видит закономерности, например нестабильность окраски у конкретного материала, ломкость тонкостенных конструкций или слишком длинные очереди на одном из участков постобработки.
Вывод: превратите возможности 3D-печати в воспроизводимую сервисную систему
Оптимизация диспетчеризации в 3D-печати — это не дополнительная административная нагрузка, а необходимая основа перехода от принципа «можем сделать» к принципу «можем стабильно поставлять». Оборудование задает верхнюю границу возможностей, процессы определяют устойчивость поставки, а данные ускоряют улучшения. Для участников рынка будущее конкурентное преимущество определяется уже не только количеством машин и низкой ценой, а тем, кто быстрее понимает потребность, точнее выбирает технологию, стабильнее контролирует качество и превращает каждую поставку в рост организационной компетенции.
lantu3D позиционируется не просто как центр 3D-печати, а как платформа, связывающая проектирование, инженерию, производство, постобработку, контроль качества и поставку. Системный подход к оптимизации диспетчеризации помогает клиентам снижать цену ошибок, а команде сервиса — повышать эффективность, уменьшать переделки и усиливать прослеживаемость. Только когда опыт превращается в процесс, процесс — в данные, а данные — в улучшения, 3D-печать становится действительно надежной частью исследовательской и производственной системы компании.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.