
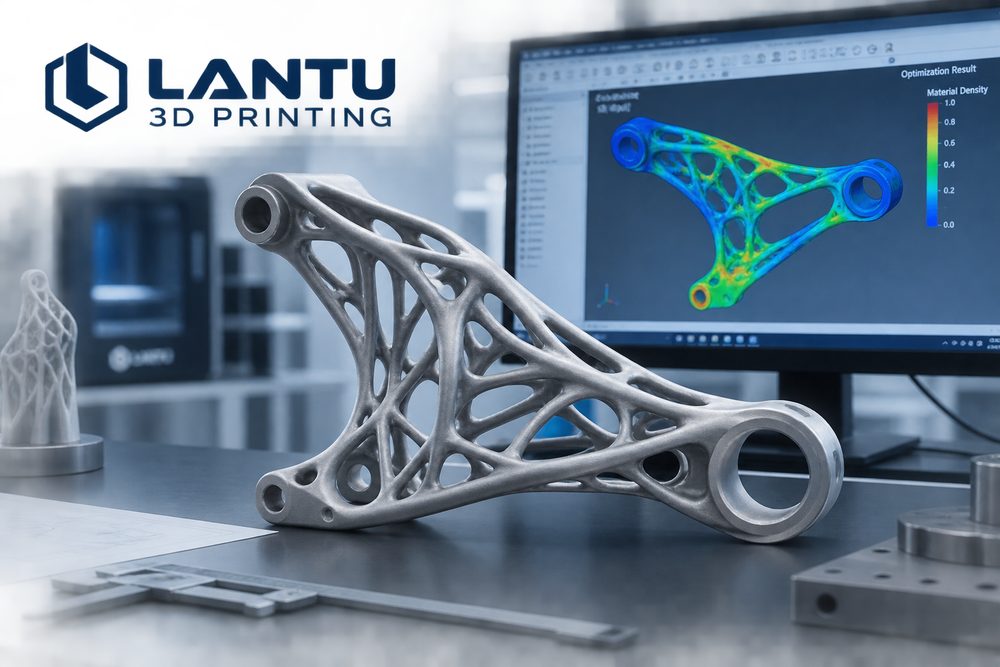
Введение: упрощенные требования и ценность оптимизации топологии
В аэрокосмической, автомобильной, медицинской технике и других областях снижение веса деталей напрямую влияет на производительность и стоимость продукции. Традиционный дизайн основан на практических правилах, а коэффициент использования материала составляет всего 35–45%. Однако оптимизация топологии, основанная на путях передачи силы, может увеличить коэффициент использования материала более чем до 85%. Данные проекта кронштейна газотурбинного двигателя авиационной компании показывают, что после оптимизации топологии масса детали была уменьшена с исходных 2,8 кг до 1,06 кг, то есть снижение веса составило 62 %, а усталостный ресурс увеличился на 40 %. Это достижение раскрывает огромную ценность сочетания оптимизации топологии и технологии 3D-печати, позволяющего преодолеть ограничения традиционных производственных процессов и реализовать настоящий бионический структурный дизайн.
1. Основные принципы оптимизации топологии
1. Ядро алгоритма метода плотности SIMP
Самый распространенный метод плотности SIMP (твердый изотропный материал со штрафом) при оптимизации топологии дискретизирует область проектирования на конечные единицы, присваивает переменную плотности ρ (0–1) каждой единице и устанавливает интерполяционное соотношение между плотностью материала и модулем упругости:
E(ρ) = E₀ × ρ^p
Где p — штрафной коэффициент (обычно 3,0), который способствует приближению плотности единиц к 0 (пусто) или 1 (реально). Целевой функцией является минимизация структурной гибкости, а ограничением является верхний предел объемной доли.
2. Оптимизируйте процесс решения
Полный процесс оптимизации включает четыре основных этапа: геометрическую дискретизацию (построение сетки), анализ чувствительности, обновление плотности и определение сходимости. В анализе чувствительности используется сопряженный метод для расчета производной целевой функции по переменной плотности. Числовая формула:
∂C/∂ρₑ = -p × ρₑ^(p-1) × uₑᵀ × K₀ × uₑ
Где uₑ — единичный вектор смещения, а K₀ — матрица жесткости твердого материала. Данные из определенного проекта автомобильного рычага управления показывают, что для достижения стандарта сходимости использовалась сетка с преобладанием гекса-элементов с размером блока 2,5 мм, общим количеством блоков около 187 000 и 45 итерациями оптимизации (изменение целевой функции
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.