
Inleiding: Apparatuur kun je kopen, capaciteit moet je langdurig opbouwen
Veel bedrijven richten zich bij de stap naar 3D-printen eerst op welke apparatuur ze moeten kopen, welke materialen ze moeten kiezen en hoe groot ze kunnen printen. Maar zodra projecten echt draaien, blijkt vaak dat niet de machine de bottleneck is, maar de teamcapaciteit. Of een model risico’s kan beoordelen, parameters stabiel hergebruikt kunnen worden, faaloorzaken geanalyseerd kunnen worden en klantbehoeften kunnen worden vertaald naar een maakoplossing: dat alles hangt af van het talent- en kennissysteem.
3D-printtalent moet niet simpelweg worden gedefinieerd als “iemand die een machine kan bedienen”. Een volwassen team heeft ten minste competenties nodig op het gebied van ontwerpoptimalisatie, materialen en proces, onderhoud van apparatuur, nabewerking, kwaliteitsinspectie en projectmanagement. lantu3D Printing benadrukt in het serviceproces samenwerking tussen rollen, omdat elke stap van ontwerp tot fysiek product professionele beoordeling vereist.
1. Bouw een competentiemodel per functie: maak de professionele grenzen van elke rol duidelijk
Bedrijven moeten eerst functiecompetenties definiëren, in plaats van algemeen te eisen dat iemand “3D-printen begrijpt”. Een design engineer moet DFAM-regels, minimale wanddikte, effecten van support, assemblagetoleranties en modelreparatie beheersen; een proces engineer moet materiaaleigenschappen, printoriëntatie, parameterbereiken, faalmodi en de invloed van nabewerking begrijpen; apparatuurmedewerkers moeten kalibratie, onderhoud, storingdiagnose en veilige bediening beheersen; kwaliteitsmedewerkers moeten vertrouwd zijn met maatvoering, visuele normen, functionele verificatie en het archiveren van rapporten.
Ook sales en projectmanagers hebben basis technisch begrip nodig. Anders kunnen in de behoeftefase onrealistische eisen aan nauwkeurigheid, levertijd of materiaaleigenschappen worden toegezegd. Hoe duidelijker het functiemodel, hoe gerichter het trainingsplan en hoe eenvoudiger het wordt om te beoordelen of een nieuwkomer een project zelfstandig kan afhandelen.
2. Trainingsroute: van bedieningsproces naar technische beoordeling
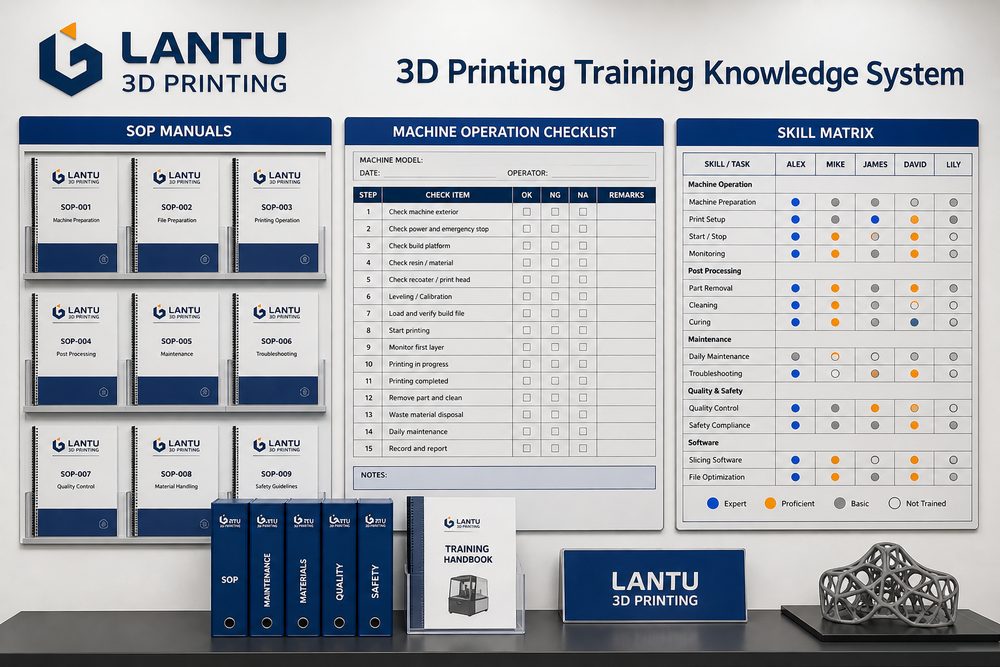
Training kan in vier fasen worden verdeeld. De eerste fase is veiligheid en basisbediening, inclusief opslag van materialen, opstarten van apparatuur, schoonmaak en onderhoud, afvoer van afval en het veilig stoppen bij afwijkingen. De tweede fase is het standaardproces: documenten controleren, slicen, plaatsen, printen, nabewerking en inspectierapporten. De derde fase is defectanalyse, waarbij men via voorbeelden van kromtrekken, delaminatie, verstopte gaten, supportsporen en maatafwijkingen de oorzaken leert begrijpen. De vierde fase is oplossingsontwerp: op basis van klantbehoeften materialen, processen en leveringsroutes kunnen aanbevelen.
Elke fase moet praktische opdrachten en beoordelingscriteria hebben. Een nieuwkomer moet bijvoorbeeld niet alleen weten dat een SLS-onderdeel poeder moet worden verwijderd, maar ook kunnen beoordelen of een interne holte risico op poederophoping heeft; niet alleen supports kunnen instellen, maar ook uitleggen wat supports doen met zichtvlakken en nabewerking. Het trainingsdoel is engineering judgment opbouwen, niet simpelweg parameters uit het hoofd leren.
3. Kennisborging: laat ervaring de persoon verlaten en in de organisatie landen
In de 3D-printindustrie is kennis vaak gefragmenteerd. De ene engineer weet dat een bepaald dunwandig onderdeel snel vervormt, een specialist in nabewerking weet dat een bepaalde hars vóór het spuiten extra primer nodig heeft, maar als die ervaring alleen in iemands hoofd blijft, gaan teams bij groei opnieuw dezelfde fouten maken. Kennismanagement moet materiaalkaarten, proceskaarten, defectbibliotheken, casusbibliotheken en veelgestelde vragen omvatten.
Het is aan te raden om elk mislukt project kort te evalueren: wat was het probleem, welke leveringsindicator werd beïnvloed, wat waren de mogelijke hoofdoorzaken, welke correctie is toegepast en is het resultaat verbeterd? De evaluatie hoeft niet lang te zijn, maar moet doorzoekbaar en herbruikbaar zijn. Op termijn verhoogt een kennisbank de nauwkeurigheid van offertes, vermindert het herwerk en zorgt het ervoor dat nieuwkomers sneller productief zijn.
4. Samenwerking tussen afdelingen: maak van technische capaciteit klantwaarde
3D-printprojecten lopen via sales, engineering, productie, nabewerking, kwaliteit en logistiek. Als ergens informatieverlies optreedt, lijdt de levering eronder. Bijvoorbeeld: de klant vraagt om A-klasse uiterlijk, maar productie behandelt het onderdeel alleen als functioneel onderdeel; engineering wijzigt de printoriëntatie, maar kwaliteitscontrole meet nog volgens de oude referentie; bij nabewerking blijkt een gat verstopt, maar er wordt geen terugkoppeling gegeven aan de ontwerpfase om een ontluchtings- of poederafvoergat toe te voegen.
Teamopbouw vereist duidelijke overdrachtspunten: behoeftebevestiging, procesbeoordeling, eerste artikelvrijgave, afwijkingsmelding en leveringsreview. Projectmanagementtools en platformgebaseerde systemen kunnen ervoor zorgen dat informatie niet afhankelijk is van mondelinge overdracht. De positie van lantu3D Printing is juist om deze schakels te verbinden, zodat technische capaciteit uiteindelijk zichtbaar wordt in een stabiele, transparante en traceerbare klantervaring.
Conclusie: teamcapaciteit bepaalt de langetermijnconcurrentiekracht in 3D-printen
Training voor 3D-printtalent moet verder gaan dan machinebediening en zich uitstrekken tot technische beoordeling, kwaliteitsbewustzijn en samenwerking in projecten. Door gebruik te maken van een functiemodel, trainingsfasen, kennisborging en afdelingsoverschrijdende processen kunnen bedrijven de afhankelijkheid van individuele experts verminderen en reproduceerbare leveringscapaciteit opbouwen. Apparatuur is het productiemiddel; teamcapaciteit is het kernbezit dat ontwerp omzet in een betrouwbaar fysiek product.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.