
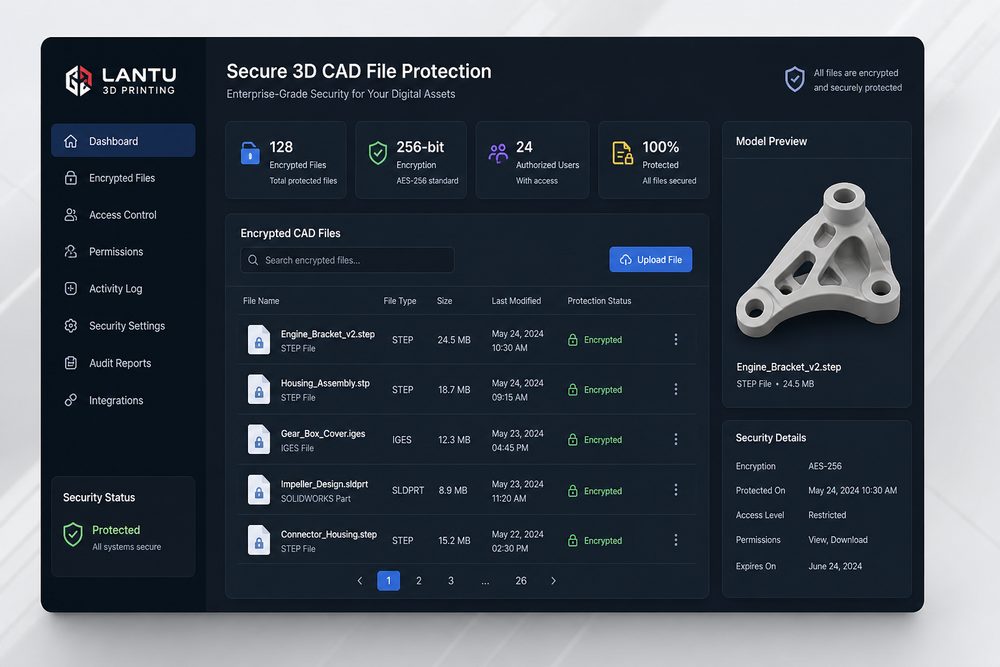
Introdução: os arquivos digitais aceleram a fabricação, mas também tornam os limites de proteção mais importantes
A proteção da propriedade intelectual na impressão 3D não é um problema de uma única etapa, mas sim um trabalho sistêmico que começa no esclarecimento dos requisitos, passa pela avaliação do modelo, materiais e processos, segue para o planejamento da produção e termina na aceitação da entrega. Para uma plataforma como a lantu3D Printing, que oferece gestão e execução de ciclo de vida completo, do blueprint ao objeto físico, o fato de os arquivos digitais acelerarem a fabricação também faz com que os limites de proteção precisem ser decompostos em tarefas mensuráveis, revisáveis e passíveis de melhoria contínua: o arquivo de entrada está completo, as dimensões críticas estão indicadas, o lote do material e os parâmetros do equipamento são rastreáveis, e os registros de inspeção sustentam a decisão do cliente? Só quando essas informações são consolidadas no início do projeto é que orçamento, prototipagem, produção em pequenos lotes e fechamento de qualidade deixam de depender do julgamento improvisado de uma única pessoa.
Na prática, as empresas costumam entender a proteção da propriedade intelectual na impressão 3D como uma competência específica de um cargo, mas o que realmente determina o resultado é a colaboração entre as etapas. Uma amostra aparentemente simples pode envolver, ao mesmo tempo, escolha de espessura de camada de 0,1 a 0,2 mm, controle dimensional na faixa de ±0,2 mm, tratamento dos pontos de contato dos suportes, risco de deformação térmica, meta de rugosidade superficial e modo de proteção para transporte. Sem um método unificado, os custos de retrabalho costumam aparecer concentrados pouco antes da entrega.
1. Definir claramente os limites de propriedade de modelos, desenhos e dados de processo
O primeiro passo é estabelecer uma base técnica clara. No início do projeto, é necessário confirmar a aplicação da peça, a direção das cargas, a relação de montagem, o nível de acabamento visual e a quantidade a entregar, convertendo essas condições em parâmetros de processo. Por exemplo, peças para validação funcional priorizam resistência e estabilidade dimensional; peças de exposição priorizam textura, cor e consistência superficial; já peças em pequenos lotes priorizam custo unitário, tempo de ciclo e uniformidade entre lotes. Objetivos diferentes exigem combinações diferentes de materiais e processos, e não se deve aplicar a mesma experiência a todos os cenários.
Recomenda-se registrar os parâmetros críticos em uma ficha do projeto: material recomendado, orientação de construção, faixa de espessura de camada, tolerância das dimensões-chave, exigências de pós-processamento, método de inspeção e nível de risco. Para peças em resina SLA, é preciso observar empenamento de paredes finas, marcas de suporte e alterações de fragilidade após a cura UV; para peças em nylon SLS, é preciso observar taxa de renovação do pó, porosidade e uniformidade da coloração; e, para peças metálicas em SLM, é necessário controlar com atenção a tensão residual, o regime de tratamento térmico e a sobremedida para usinagem secundária dos furos críticos.
2. Controlar a circulação de arquivos com permissões, versões e marca d'água
A análise do problema não pode ficar na simples descrição do resultado, como “a impressão falhou”, mas deve rastrear as causas a partir de cinco dimensões: projeto, material, equipamento, parâmetros e operação. Por exemplo, a trinca de uma peça pode vir de uma mudança brusca na espessura da parede, de concentração de tensões internas ou de uma curva de tratamento térmico inadequada; o desvio de posição de um furo pode vir da orientação de construção, de rigidez insuficiente dos suportes ou de uma referência de posicionamento pouco clara no pós-processamento; e a irregularidade superficial pode estar relacionada ao arranjo dos suportes, ao abrasivo de jateamento, ao caminho de polimento e às condições de limpeza e secagem ao mesmo tempo.
Na gestão de projetos, a lantu3D Printing enfatiza ainda mais a cadeia de evidências: conservar capturas de fatiamento, lote do equipamento, número do lote do material, parâmetros-chave, fotos do processo e dados de inspeção. O valor disso não está apenas em atribuir responsabilidades, mas em permitir que a próxima rodada de otimização do projeto tenha base concreta. Por exemplo, aumentar a espessura local da parede de 1,0 mm para 1,5 mm, limitar o ângulo de balanço para menos de 45° e adicionar nervuras na face traseira de uma grande superfície plana costuma ser mais eficaz do que simplesmente trocar de equipamento.
3. O registro de entrega é uma prova importante em disputas de propriedade intelectual
Uma solução executável deve incluir fluxo, papéis e critérios de aceitação. No fluxo, pode-se adotar um método de seis etapas: “revisão de requisitos — verificação de projeto para manufaturabilidade aditiva (DFAM) — revisão de processo — validação de protótipo — confirmação pré-produção em lote — retrospectiva da entrega”; em relação aos papéis, design, processo, produção, qualidade e gerente de projeto devem participar juntos dos pontos críticos; e, na aceitação, além das dimensões, também devem ser registrados o nível de acabamento visual, o teste de montagem, a verificação de resistência, o estado da embalagem e o feedback do cliente.
Em projetos de pequeno e médio volume, recomenda-se introduzir um controle por níveis: nível A para peças críticas de segurança ou montagem, que devem passar por inspeção da primeira peça e inspeção total das dimensões críticas; nível B para peças de validação funcional, com amostragem e verificação de montagem; e nível C para peças de aparência ou exposição, com foco na consistência da superfície e da cor. Depois da classificação, o investimento de recursos fica mais concentrado, e o cliente também entende melhor os limites entre custo e qualidade.
4. Em processos de colaboração, combinar antecipadamente regras de confidencialidade e reutilização
Uma etapa frequentemente negligenciada na implementação é o mecanismo de revisão pós-projeto. Ao final de cada projeto, devem ser registrados o tempo real de trabalho, o número de falhas, as causas de retrabalho, os pontos de alteração solicitados pelo cliente e os parâmetros finais, transformando a experiência de entrega pontual em ativo organizacional. Em setores recorrentes, como órteses médicas, gabaritos automotivos, carcaças de eletrônicos de consumo e amostras aeroespaciais, os dados de retrospectiva podem formar uma biblioteca de materiais, uma biblioteca de parâmetros, uma lista de riscos e modelos de orçamento.
Ao mesmo tempo, é preciso evitar definir a impressão 3D simplesmente como “fazer uma peça rapidamente”. Seu valor central está em encurtar o ciclo de validação, reduzir a barreira para fabricar estruturas complexas e conectar os dados de projeto, fabricação, inspeção e entrega. Quando a empresa incorpora a proteção da propriedade intelectual na impressão 3D ao fluxo padrão, a impressão 3D deixa de ser apenas uma ferramenta de prototipagem e passa a ser uma capacidade estável de manufatura digital.
Conclusão
O núcleo da proteção da propriedade intelectual é garantir limites claros para os resultados de inovação, os ativos do cliente e a experiência de processo. Para os profissionais do setor, a verdadeira competitividade não está em possuir um tipo específico de equipamento, mas em conseguir tomar decisões rápidas diante de requisitos complexos, executar com estabilidade e acumular experiência de forma contínua. A lantu3D Printing continuará focada em avaliação de projeto, processos de materiais, gestão da produção e validação da entrega, oferecendo aos clientes suporte completo, do blueprint ao objeto físico.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.