
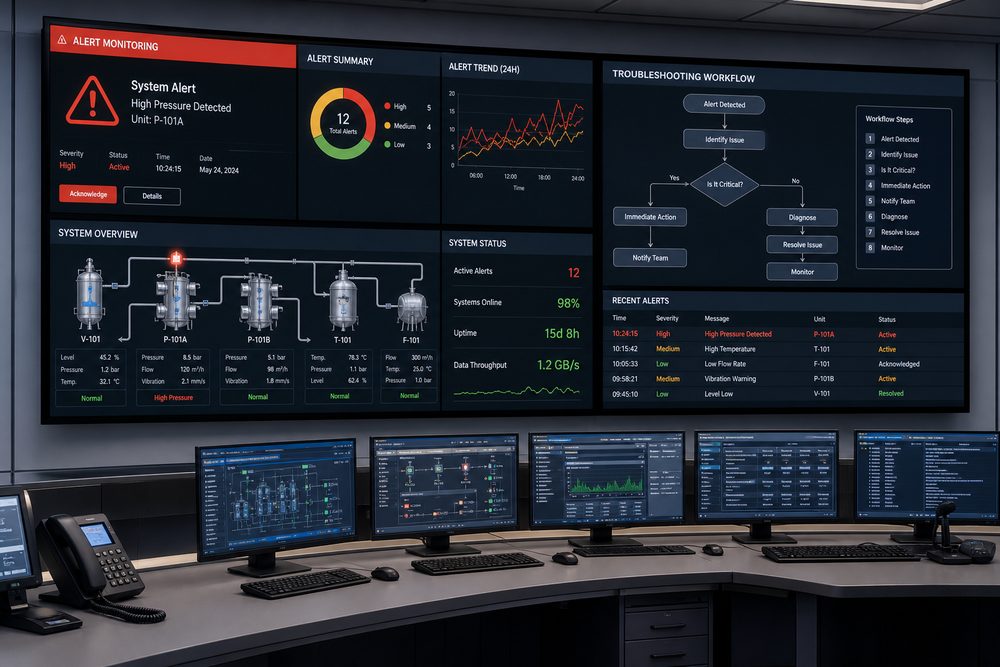
Pengenalan: Kepentingan Pengurusan Anomali Pengeluaran
Dalam proses pengeluaran pencetakan 3D, keadaan mengejut seperti kegagalan peralatan, masalah bahan, dan anomali proses sukar dielakkan. Menubuhkan mekanisme pengendalian anomali yang lengkap dapat meminimumkan impak anomali, memastikan kesinambungan pengeluaran dan kadar penghantaran tepat masa.
1. Klasifikasi Anomali Pengeluaran
1.1 Anomali Berkaitan Peralatan
Kegagalan peralatan ialah faktor utama yang mempengaruhi pengeluaran:
- Kepala cetak tersumbat/rosak
- Kuasa laser merosot
- Kegagalan sistem pergerakan
- Anomali sistem kawalan suhu
- Sistem bekalan bahan tersekat
1.2 Anomali Berkaitan Bahan
Masalah bahan secara langsung mempengaruhi kualiti cetakan:
- Bahan menjadi lembap dan rosak
- Turun naik prestasi antara kelompok
- Kekurangan bekalan bahan
- Masalah keserasian bahan
1.3 Anomali Berkaitan Proses
Anomali yang disebabkan oleh parameter proses yang tidak sesuai:
- Kesilapan parameter cetakan
- Reka bentuk sokongan yang tidak munasabah
- Fail hirisan yang anomali
- Pertembungan laluan cetakan
1.4 Anomali Berkaitan Kualiti
Masalah kualiti semasa proses pencetakan:
- Saiz melebihi toleransi
- Kecacatan permukaan
- Keretakan antara lapisan
- Ubahan bentuk dan melengkung
2. Sistem Pengenalan Amaran Awal Anomali
2.1 Penunjuk Pemantauan Masa Nyata
Menubuhkan parameter pemantauan utama:
| Penunjuk Pemantauan | Ambang Amaran | Kekerapan Pengesanan |
|---|---|---|
| Suhu kepala cetak | Menyimpang daripada nilai tetapan ±10 darjah | Masa nyata |
| Suhu ruang | Menyimpang daripada nilai tetapan ±5 darjah | Masa nyata |
| Kelajuan cetakan | Lebih rendah 20% daripada nilai tetapan | Masa nyata |
| Baki bahan | Lebih rendah daripada jumlah penggunaan yang dijangka | Setiap jam |
| Getaran peralatan | Melebihi nilai rujukan sebanyak 50% | Masa nyata |
2.2 Pengelasan Tahap Amaran
Menubuhkan mekanisme amaran berperingkat:
- Amaran Tahap 1 (Merah): Perlu menghentikan mesin serta-merta untuk tindakan, menjejaskan keselamatan pengeluaran
- Amaran Tahap 2 (Oren): Perlu diselesaikan dalam masa 4 jam, menjejaskan kualiti produk
- Amaran Tahap 3 (Kuning): Boleh diselesaikan dalam syif yang sama, tidak menjejaskan penghantaran
2.3 Mekanisme Pemberitahuan Amaran
Menubuhkan sistem pemberitahuan berbilang saluran:
- Makluman alarm pada skrin peralatan
- Hantaran SMS/WeChat kepada orang bertanggungjawab
- Alarm bunyi dan cahaya di bilik kawalan pusat
- Rekod automatik log anomali
3. Proses Tindak Balas Berperingkat
3.1 Tindak Balas Anomali Tahap 1
Proses tindak balas segera:
- Operator segera menghentikan mesin dan mengaktifkan langkah keselamatan
- Memaklumkan jurutera peralatan untuk hadir ke lokasi
- Menilai punca kegagalan secara awal
- Menyediakan pelan pembaikan
- Melakukan ujian fungsi selepas pembaikan
- Meneruskan pengeluaran dan merekod laporan anomali
3.2 Tindak Balas Anomali Tahap 2
Proses tindak balas dalam masa 4 jam:
- Operator merekod fenomena anomali
- Memaklumkan sokongan teknikal berkaitan
- Diagnostik jarak jauh atau sokongan di lokasi
- Melaraskan parameter proses atau menukar bahan
- Mengesahkan keberkesanan penyelesaian
- Meneruskan pengeluaran dan mengemas kini log anomali
3.3 Tindak Balas Anomali Tahap 3
Proses pengendalian dalam syif yang sama:
- Operator mengendalikan sendiri atau membuat rekod
- Melaras parameter atau kaedah operasi
- Memantau keadaan pengeluaran seterusnya
- Menjelaskan situasi anomali semasa serah tugas
4. Kaedah Analisis Punca Akar
4.1 Kaedah Analisis 5 Why
Mencari punca sebenar melalui pertanyaan berterusan:
- Apakah masalahnya?
- Mengapa ia berlaku?
- Mengapa wujud sebab ini?
- Teruskan bertanya sehingga punca asal ditemui
4.2 Analisis Carta Tulang Ikan
Menganalisis secara sistematik faktor-faktor yang mempengaruhi anomali:
- Manusia: kemahiran operasi, latihan tidak mencukupi
- Mesin: peralatan usang, penyelenggaraan tidak betul
- Bahan: kualiti bahan, keadaan penyimpanan
- Kaedah: parameter proses, aliran operasi
- Persekitaran: suhu, kelembapan, kebersihan
4.3 Analisis Dipacu Data
Menggunakan data sejarah untuk menemui corak:
- Kekerapan anomali
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.