
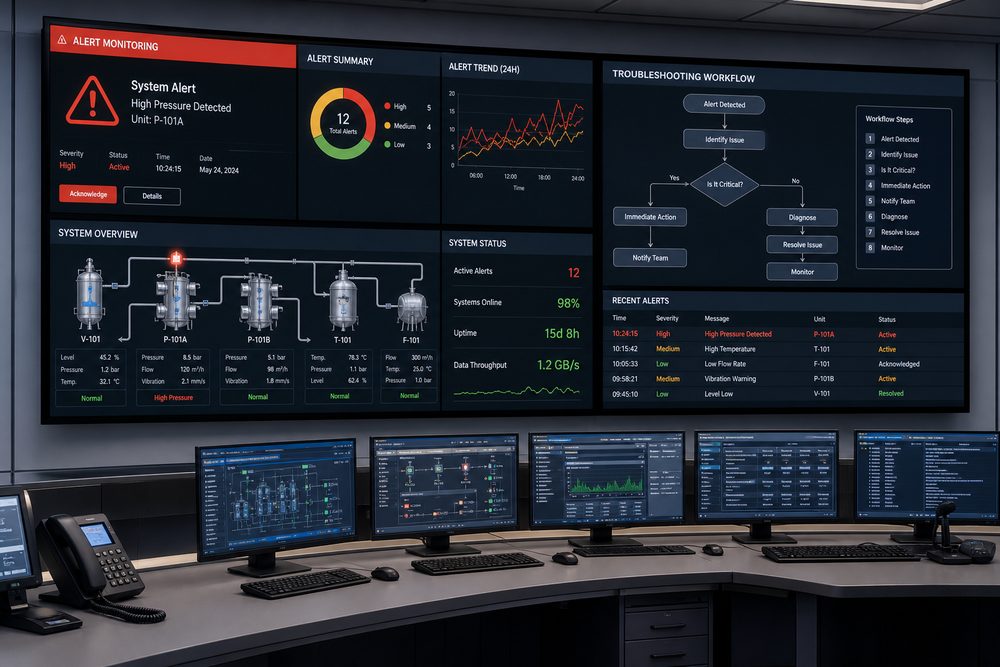
Pendahuluan: Pentingnya Manajemen Abnormalitas Produksi
Dalam proses produksi pencetakan 3D, kejadian mendadak seperti kerusakan peralatan, masalah material, dan anomali proses sulit dihindari. Membangun mekanisme penanganan abnormalitas yang lengkap dapat meminimalkan dampak abnormalitas secara maksimal, serta menjamin kontinuitas produksi dan tingkat ketepatan pengiriman.
1. Klasifikasi Abnormalitas Produksi
1.1 Abnormalitas Peralatan
Kerusakan peralatan merupakan faktor utama yang memengaruhi produksi:
- Nozzle/print head tersumbat/rusak
- Penurunan daya laser
- Kerusakan sistem gerak
- Anomali sistem pengatur suhu
- Sistem pemasokan material macet
1.2 Abnormalitas Material
Masalah material secara langsung memengaruhi kualitas cetak:
- Material lembap dan rusak
- Fluktuasi performa antar batch
- Kekurangan pasokan material
- Masalah kompatibilitas material
1.3 Abnormalitas Proses
Abnormalitas yang disebabkan oleh parameter proses yang tidak tepat:
- Kesalahan parameter pencetakan
- Desain penopang yang tidak masuk akal
- File slicing yang abnormal
- Konflik jalur pencetakan
1.4 Abnormalitas Kualitas
Masalah kualitas selama proses pencetakan:
- Dimensi di luar toleransi
- Cacat permukaan
- Retak antar lapisan
- Deformasi dan pelengkungan
2. Sistem Identifikasi Peringatan Abnormalitas
2.1 Indikator Pemantauan Waktu Nyata
Membangun parameter pemantauan utama:
| Indikator Pemantauan | Ambang Peringatan | Frekuensi Deteksi |
|---|---|---|
| Suhu print head | Menyimpang ±10 derajat dari nilai setelan | Waktu nyata |
| Suhu ruang/chamber | Menyimpang ±5 derajat dari nilai setelan | Waktu nyata |
| Kecepatan cetak | Lebih rendah 20% dari nilai setelan | Waktu nyata |
| Sisa material | Lebih rendah dari perkiraan konsumsi | Setiap jam |
| Getaran peralatan | Melebihi nilai acuan 50% | Waktu nyata |
2.2 Klasifikasi Tingkat Peringatan
Membangun mekanisme peringatan berjenjang:
- Peringatan tingkat 1 (Merah): Perlu segera dihentikan untuk ditangani, memengaruhi keselamatan produksi
- Peringatan tingkat 2 (Oranye): Perlu ditangani dalam 4 jam, memengaruhi kualitas produk
- Peringatan tingkat 3 (Kuning): Dapat ditangani dalam shift yang sama, tidak memengaruhi pengiriman
2.3 Mekanisme Notifikasi Peringatan
Membangun sistem notifikasi multi-saluran:
- Alarm peringatan pada layar peralatan
- Pengiriman SMS/WeChat kepada penanggung jawab
- Alarm suara dan lampu di ruang kontrol pusat
- Pencatatan otomatis log abnormalitas
3. Proses Respons Berjenjang
3.1 Respons Abnormalitas Tingkat 1
Proses respons segera:
- Operator segera menghentikan mesin dan mengaktifkan langkah keselamatan
- Menghubungi teknisi peralatan untuk datang ke lokasi
- Menilai penyebab kerusakan secara awal
- Menyusun rencana perbaikan
- Melakukan uji fungsi setelah perbaikan
- Melanjutkan produksi dan mencatat laporan abnormalitas
3.2 Respons Abnormalitas Tingkat 2
Proses respons dalam 4 jam:
- Operator mencatat gejala abnormalitas
- Menghubungi dukungan teknis terkait
- Diagnosa jarak jauh atau dukungan di lokasi
- Menyesuaikan parameter proses atau mengganti material
- Mengonfirmasi efektivitas solusi
- Melanjutkan produksi dan memperbarui log abnormalitas
3.3 Respons Abnormalitas Tingkat 3
Proses penanganan dalam shift yang sama:
- Operator menangani sendiri atau mencatatnya
- Menyesuaikan parameter atau metode operasi
- Memantau status produksi berikutnya
- Menjelaskan kondisi abnormal saat serah terima shift
4. Metode Analisis Akar Penyebab
4.1 Metode Analisis 5Why
Menemukan penyebab mendasar melalui pertanyaan beruntun:
- Apa masalahnya?
- Mengapa terjadi?
- Mengapa ada penyebab ini?
- Terus bertanya sampai menemukan akar masalah
4.2 Analisis Diagram Tulang Ikan
Menganalisis secara sistematis faktor-faktor yang memengaruhi abnormalitas:
- Manusia: keterampilan operasi, kurang pelatihan
- Mesin: peralatan menua, perawatan tidak tepat
- Material: kualitas material, kondisi penyimpanan
- Metode: parameter proses, prosedur operasi
- Lingkungan: suhu dan kelembapan, tingkat kebersihan
4.3 Analisis Berbasis Data
Memanfaatkan data historis untuk menemukan pola:
- Frekuensi abnormalitas
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.