
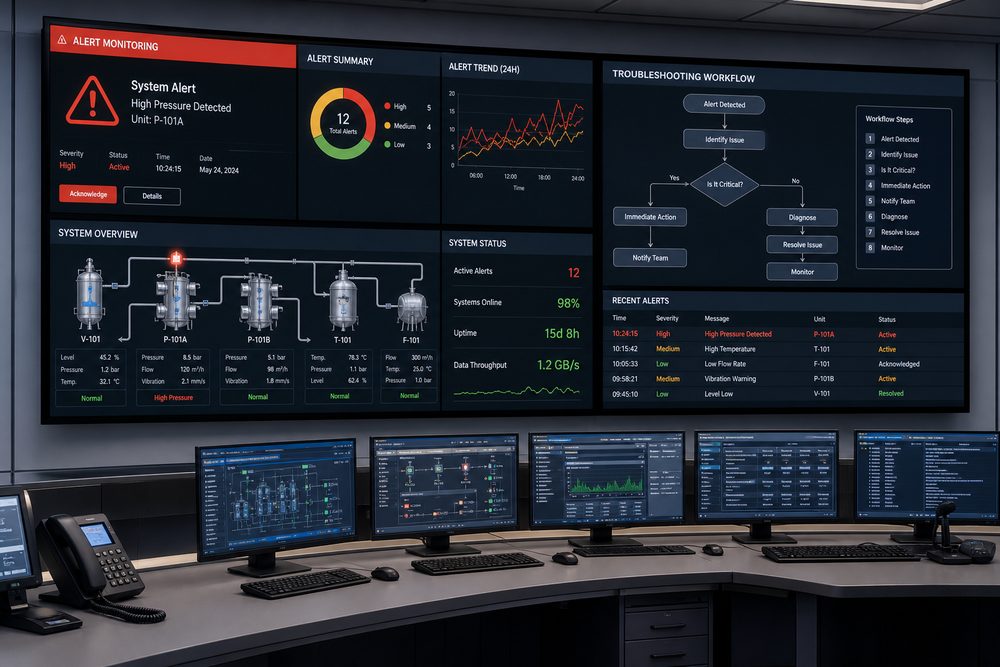
भूमिका: उत्पादन असामान्यताओं के प्रबंधन का महत्व
3D प्रिंटिंग उत्पादन प्रक्रिया में, उपकरण खराबी, सामग्री समस्याएँ, प्रक्रिया असामान्यताएँ आदि आकस्मिक स्थितियों से बचना कठिन होता है। एक पूर्ण असामान्यता-निपटान तंत्र स्थापित करने से असामान्यताओं के प्रभाव को अधिकतम सीमा तक कम किया जा सकता है, जिससे उत्पादन की निरंतरता और समय पर डिलीवरी दर सुनिश्चित होती है।
1. उत्पादन असामान्यताओं का वर्गीकरण
1.1 उपकरण-सम्बंधी असामान्यताएँ
उपकरण खराबी उत्पादन को प्रभावित करने वाले मुख्य कारक हैं:
- प्रिंट हेड जाम/क्षतिग्रस्त
- लेज़र शक्ति में कमी
- गति प्रणाली में खराबी
- तापमान नियंत्रण प्रणाली में असामान्यता
- फीडिंग प्रणाली में रुकावट
1.2 सामग्री-सम्बंधी असामान्यताएँ
सामग्री समस्याएँ सीधे प्रिंटिंग गुणवत्ता को प्रभावित करती हैं:
- सामग्री नमी से प्रभावित होकर खराब होना
- बैच प्रदर्शन में उतार-चढ़ाव
- सामग्री आपूर्ति की कमी
- सामग्री संगतता समस्याएँ
1.3 प्रक्रिया-सम्बंधी असामान्यताएँ
असंगत प्रक्रिया पैरामीटरों के कारण उत्पन्न असामान्यताएँ:
- प्रिंटिंग पैरामीटर त्रुटियाँ
- सपोर्ट डिज़ाइन अनुचित होना
- स्लाइस फ़ाइल में असामान्यता
- प्रिंटिंग पथ में टकराव
1.4 गुणवत्ता-सम्बंधी असामान्यताएँ
प्रिंटिंग प्रक्रिया के दौरान गुणवत्ता समस्याएँ:
- आयाम सहनशीलता से बाहर
- सतह दोष
- परतों के बीच दरारें
- विकृति/टेढ़ापन
2. असामान्यता पूर्व-चेतावनी पहचान प्रणाली
2.1 रीयल-टाइम निगरानी संकेतक
प्रमुख निगरानी पैरामीटर स्थापित करें:
| निगरानी संकेतक | पूर्व-चेतावनी सीमा | जांच आवृत्ति |
|---|---|---|
| नोज़ल तापमान | निर्धारित मान से ±10 डिग्री विचलन | रीयल-टाइम |
| कक्ष तापमान | निर्धारित मान से ±5 डिग्री विचलन | रीयल-टाइम |
| प्रिंट गति | निर्धारित मान से 20% कम | रीयल-टाइम |
| सामग्री शेष मात्रा | अनुमानित खपत से कम | प्रति घंटा |
| उपकरण कंपन | आधार मान से 50% अधिक | रीयल-टाइम |
2.2 पूर्व-चेतावनी स्तर वर्गीकरण
स्तरीय पूर्व-चेतावनी तंत्र स्थापित करें:
- प्रथम-स्तर पूर्व-चेतावनी (लाल): तुरंत मशीन बंद करके निपटाना आवश्यक, उत्पादन सुरक्षा को प्रभावित करती है
- द्वितीय-स्तर पूर्व-चेतावनी (नारंगी): 4 घंटे के भीतर निपटाना आवश्यक, उत्पाद गुणवत्ता को प्रभावित करती है
- तृतीय-स्तर पूर्व-चेतावनी (पीला): उसी शिफ्ट में निपटाई जा सकती है, डिलीवरी को प्रभावित नहीं करती
2.3 पूर्व-चेतावनी सूचना तंत्र
बहु-चैनल सूचना प्रणाली स्थापित करें:
- उपकरण स्क्रीन पर अलार्म संदेश
- एसएमएस/वीचैट के माध्यम से जिम्मेदार व्यक्ति को सूचना
- केंद्रीय नियंत्रण कक्ष में ध्वनि-प्रकाश अलार्म
- असामान्यता लॉग का स्वचालित रिकॉर्ड
3. स्तरीकृत प्रतिक्रिया प्रक्रिया
3.1 प्रथम-स्तरीय असामान्यता प्रतिक्रिया
तत्काल प्रतिक्रिया प्रक्रिया:
- ऑपरेटर तुरंत मशीन बंद करे, सुरक्षा उपाय शुरू करे
- उपकरण इंजीनियर को मौके पर बुलाएँ
- खराबी के कारण का प्रारंभिक आकलन करें
- मरम्मत योजना तैयार करें
- मरम्मत के बाद कार्यात्मक परीक्षण करें
- उत्पादन पुनः शुरू करें, असामान्यता रिपोर्ट दर्ज करें
3.2 द्वितीय-स्तरीय असामान्यता प्रतिक्रिया
4 घंटे के भीतर प्रतिक्रिया प्रक्रिया:
- ऑपरेटर असामान्य लक्षण दर्ज करे
- संबंधित तकनीकी सहायता को सूचित करें
- दूरस्थ निदान या स्थल सहायता प्राप्त करें
- प्रक्रिया पैरामीटर समायोजित करें या सामग्री बदलें
- समाधान की प्रभावशीलता सत्यापित करें
- उत्पादन जारी रखें, असामान्यता लॉग अद्यतन करें
3.3 तृतीय-स्तरीय असामान्यता प्रतिक्रिया
उसी शिफ्ट में निपटान प्रक्रिया:
- ऑपरेटर स्वयं निपटाए या दर्ज करे
- पैरामीटर या संचालन विधि समायोजित करें
- आगे की उत्पादन स्थिति पर निगरानी रखें
- शिफ्ट परिवर्तन के समय असामान्यता की जानकारी दें
4. मूल कारण विश्लेषण विधियाँ
4.1 5Why विश्लेषण विधि
लगातार प्रश्न पूछकर मूल कारण खोजें:
- समस्या क्या है?
- यह क्यों हुई?
- इस कारण का अस्तित्व क्यों है?
- मूल स्रोत मिलने तक प्रश्न पूछते रहें
4.2 फिशबोन आरेख विश्लेषण
असामान्यता के प्रभावकारी कारकों का व्यवस्थित विश्लेषण:
- मानव: संचालन कौशल, प्रशिक्षण की कमी
- मशीन: उपकरणों का पुराना होना, अनुचित रखरखाव
- सामग्री: सामग्री गुणवत्ता, भंडारण शर्तें
- विधि: प्रक्रिया पैरामीटर, संचालन प्रक्रिया
- पर्यावरण: तापमान, आर्द्रता, स्वच्छता
4.3 डेटा-आधारित विश्लेषण
ऐतिहासिक डेटा का उपयोग करके पैटर्न खोजें:
- असामान्य आवृत्ति
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।