
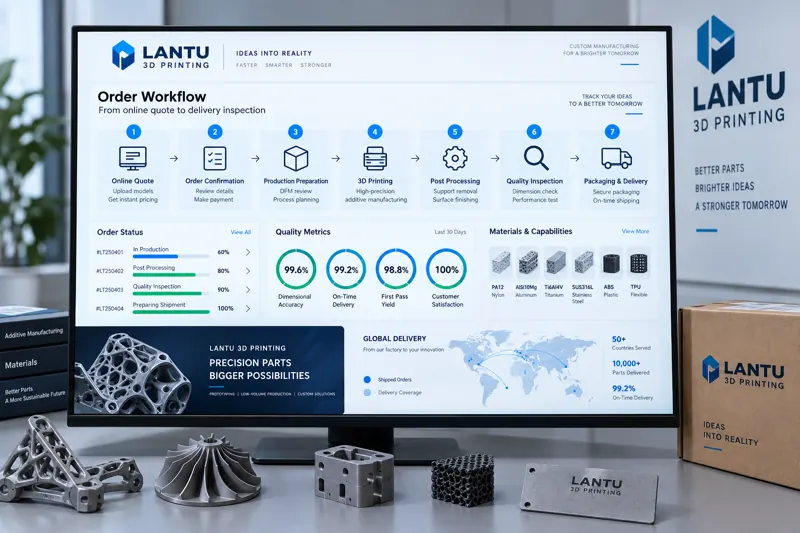
Introduction : pourquoi les services d’impression 3D restent-ils encore à « l’âge de pierre »
Alors que l’industrie manufacturière accélère sa transformation numérique, l’impression 3D elle-même est déjà un procédé de fabrication additive hautement numérisé. Pourtant, les processus de service qui l’entourent restent généralement au stade des échanges manuels par téléphone, e-mail et tableaux Excel. Dans une chaîne de livraison typique de pièces sur mesure, le client doit d’abord envoyer les plans à l’adresse e-mail commerciale ; le commercial les transfère ensuite à un ingénieur procédés pour évaluation ; l’ingénieur estime manuellement les supports, l’épaisseur des parois et le temps d’impression ; le devis est modifié à plusieurs reprises dans un groupe WeChat ; la planification de production se fait sur tableau blanc ; les mises à jour d’avancement dépendent de demandes orales. Résultat : les délais de devis atteignent facilement 2 à 3 jours, les engagements de livraison restent vagues, les critères de réception sont jugés par les deux parties « à l’expérience », et dès qu’un écart dimensionnel ou une incohérence de surface apparaît, il devient difficile d’établir les responsabilités.
lantu3D, en tant que plateforme de gestion et de réalisation couvrant tout le cycle de vie, « du plan à la livraison physique », a entièrement reconstruit cette chaîne : remplacer les e-mails dispersés par une commande numérique unifiée, substituer des paramètres structurés aux estimations subjectives, et remplacer les promesses orales par des enregistrements de procédés traçables. Cet article détaille cette méthode de bout en bout et fournit des étapes de processus, des seuils de paramètres et une liste de contrôle de réception directement réutilisables.
1. Devis en ligne : transformer « l’envoi de plans » en « saisie de besoins structurés »
Le premier point d’entrée de la numérisation est la structuration des besoins. Une demande de devis traditionnelle ne reçoit souvent qu’un fichier STL ; l’intention du plan, les préférences de matériaux, la quantité, le délai et les exigences de post-traitement doivent tous être clarifiés par des relances. Nous avons transformé ce processus en formulaire de demande de devis standardisé, imposant la collecte des champs suivants :
1. Géométrie et tolérances : fichier STL/STEP + tolérances des dimensions critiques, par exemple ±0,1 mm ou ±0,2 mm, marquage des surfaces d’ajustement critiques ; 2. Matériaux et procédés : sélection dans une liste déroulante, par exemple nylon PA12 en SLS, résine photosensible en SLA, alliage de titane Ti6Al4V en SLM ; 3. Post-traitement : sablage, teinture, anodisation, finition CNC ; 4. Quantité et délai : 1 prototype ou petite série de 50 pièces, délai de livraison attendu ; 5. Usage prévu : pièce fonctionnelle, pièce d’aspect, refroidissement conforme ou validation d’assemblage.
Cette collecte structurée permet au système d’effectuer en 30 secondes une première évaluation de l’imprimabilité : l’épaisseur de paroi est-elle inférieure à la caractéristique minimale du procédé, par exemple environ 0,2 mm en SLA et environ 0,7 mm en SLS ; l’angle en porte-à-faux dépasse-t-il la limite d’auto-support, généralement 45° ; existe-t-il des cavités fermées empêchant l’évacuation de la poudre. Les demandes qui échouent à cette première évaluation sont automatiquement renvoyées avec des recommandations de modification, afin d’éviter que les risques de reprise ne soient découverts seulement au moment du devis.
2. Devis automatique : passer de « l’attente d’une estimation humaine » au « calcul du prix en quelques secondes »
Le devis est le principal point de friction de l’expérience client. Nous avons décomposé le devis en un modèle de coût calculable : coût matière (volume imprimé × prix unitaire du matériau + taux de perte des supports, avec une perte de poudre SLS d’environ 15 % à 25 %), temps machine (temps d’impression converti selon une hauteur de couche de 0,1 à 0,15 mm × tarif machine), temps de post-traitement (sablage 0,5 h/pièce, teinture 1 h/lot, finition CNC calculée selon le nombre de faces), contrôle qualité et emballage, ainsi que coefficient d’urgence (livraison sous 48 heures généralement ×1,3 à ×1,6). Après la mise en ligne du modèle, le délai de devis des pièces standard est passé d’une moyenne de 26 heures à une émission automatique en 90 secondes. De plus, le prix unitaire du même plan est automatiquement affiché pour différents paliers de quantité (1/10/50 pièces), permettant au client de comparer intuitivement les économies d’échelle.
Il est important de souligner que le devis automatique n’est pas une enchère où « le prix le plus bas gagne », mais une manière de rendre la structure des coûts transparente. Le client ne voit pas seulement un prix forfaitaire, mais un détail : part des matériaux, part du temps machine, part du post-traitement, coefficient de délai. Cela renforce la confiance et explique clairement « pourquoi c’est cher » — par exemple, la protection par gaz inerte et le laser haute puissance du SLM en alliage de titane expliquent pourquoi son coût est naturellement supérieur à celui du nylon.
3. Revue de commande : placer la DFM avant la signature
Après confirmation du devis, on entre dans la revue de fabricabilité (DFM). Cette étape constitue la première barrière de la traçabilité qualité : l’ingénieur marque dans le système l’emplacement des supports, l’orientation d’impression recommandée (qui influence les stries de couche et la résistance), ainsi que les solutions de renforcement pour les zones où l’épaisseur minimale de paroi est insuffisante. Les conclusions de la revue sont inscrites dans le dossier numérique de la commande et deviennent la base commune de la production et de la réception ultérieures. Les données pratiques montrent qu’anticiper la DFM permet de faire passer le taux de reprise du premier article d’environ 18 % à moins de 6 %, car les problèmes sont arrêtés avant le démarrage de la machine.
4. Planification de production : un tableau de bord en temps réel au-delà du tableau blanc
Dans la production en petites séries, les plus grands risques sont les « commandes intercalées » et les « machines à l’arrêt ». Nous avons remplacé le tableau blanc par un tableau de planification, qui trie automatiquement les tâches selon le type de machine (SLS/SLM/SLA), la charge actuelle, le lot de poudre et l’urgence du délai. Lorsque le dépoudrage du lot précédent est terminé et que la température de la chambre revient dans la fenêtre de procédé, par exemple environ 185 à 195 °C de préchauffage pour le SLS, le système pousse automatiquement la tâche suivante. Cela a permis de faire passer le taux d’utilisation effectif d’une machine SLS d’environ 55 % à 78 %, tout en transformant les questions de type « où en est ma pièce ? » en consultation autonome et en temps réel par le client.
5. Livraison et réception : remplacer les promesses orales par des données
Le point d’aboutissement de la livraison numérique est un dossier de réception traçable. Le dossier de réception joint à chaque commande comprend : l’enregistrement des paramètres d’impression (hauteur de couche, puissance, température de chambre), le rapport de contrôle des dimensions critiques (mesure par machine tridimensionnelle ou pied à coulisse, avec valeurs mesurées et bande de tolérance), des photos comparatives avant et après post-traitement, ainsi qu’un numéro de série unique et un Code QR. Le client ne réceptionne plus « au ressenti », mais vérifie point par point par rapport aux conclusions DFM de référence.
Notre liste de contrôle de réception standard recommandée : ① les dimensions critiques se situent-elles dans la bande de tolérance ; ② les surfaces d’ajustement présentent-elles des stries de couche en forme de marches nécessitant une finition ; ③ les zones fermées ou à parois fines sont-elles complètes et sans manque de matière ; ④ la cohérence de surface est-elle conforme ; ⑤ le numéro de série correspond-il à la version du plan. Une fois ces cinq points validés, la livraison est considérée comme conforme, ce qui réduit fortement les litiges.
6. Bénéfices quantifiés de la refonte de l’expérience
Après avoir relié ces cinq points en une chaîne numérique de bout en bout, le délai de livraison typique des pièces sur mesure chez lantu3D est passé de 7 jours en moyenne à moins de 48 heures, le délai de devis des pièces standard est tombé de 26 heures à 90 secondes, le taux de reprise du premier article a diminué d’environ 12 points de pourcentage, et le taux d’utilisation effectif des équipements a augmenté d’environ 23 points. Plus important encore, toutes les interactions sont capitalisées sous forme de données structurées, fournissant le carburant nécessaire à l’optimisation future des procédés, à la prévision des coûts et à la construction d’une chaîne d’approvisionnement plus résiliente. C’est précisément l’essence qui distingue la « numérisation » de la simple « mise en ligne » : la première génère des actifs réutilisables, tandis que la seconde ne fait que déplacer des tableaux sur Internet.
Conclusion
La numérisation des services d’impression 3D ne consiste pas à empiler une simple page de commande, mais à structurer, rendre transparents et rendre traçables les cinq points de passage que sont la demande de devis, le devis, la revue, la planification et la réception. Pour le prestataire, cela signifie des cycles plus courts, un meilleur taux d’utilisation des équipements et moins de reprises ; pour le client, cela signifie des devis clairs, des délais prévisibles et une réception vérifiable. Grâce à cette refonte de bout en bout, lantu3D transforme la livraison d’une pièce sur mesure d’un « jeu d’expérience » en une « collaboration pilotée par les données » — voilà l’expérience moderne que les services de fabrication additive devraient offrir.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.