
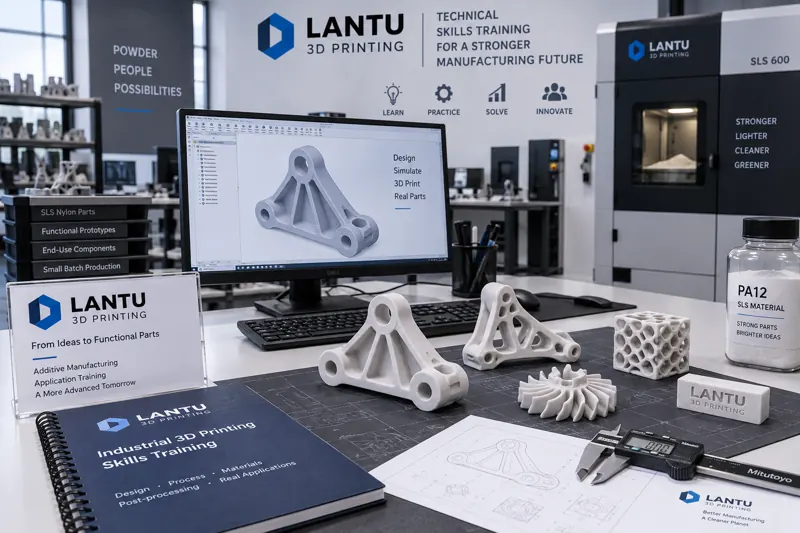
Mở đầu: Có thể mua được thiết bị, nhưng lại không đào tạo được con người
Nhiều doanh nghiệp sau khi đầu tư thiết bị in 3D đều gặp cùng một khó khăn: máy đã mua về, phần mềm cũng có người biết sử dụng ở mức cơ bản, nhưng số người thực sự có thể bàn giao ổn định các chi tiết đạt chuẩn lại không nhiều. Biểu hiện thường gặp là: khi báo giá không tính đúng thời gian gia công, khi thiết kế không thực hiện đánh giá khả năng chế tạo (DFM), khi in thất bại chỉ quy nguyên nhân là “thiết bị không ổn định”, hậu xử lý hoàn toàn dựa vào kinh nghiệm, kích thước và ngoại quan giữa các lô có chênh lệch lớn. Kết quả là tỷ lệ sử dụng thiết bị lâu dài dưới 30%, chi phí đơn chiếc luôn ở mức cao, và tỷ lệ khách hàng quay lại đương nhiên không thể tăng.
Gốc rễ vấn đề không nằm ở thiết bị, mà nằm ở cơ cấu nhân sự. Khác biệt lớn nhất giữa in 3D và gia công cắt gọt truyền thống là in 3D là một chuỗi có mức độ liên kết rất cao giữa “thiết kế — vật liệu — quy trình — hậu xử lý — kiểm tra”: chỉ cần thiếu nhận thức ở bất kỳ khâu nào, hậu quả sẽ được khuếch đại ở khâu bàn giao dưới dạng phế phẩm, làm lại hoặc chậm tiến độ. Vì vậy, đào tạo nhân sự không thể giải quyết bằng cách “mua một khóa học phần mềm”, mà phải xây dựng mô hình năng lực và hệ thống thực hành định hướng theo kết quả bàn giao. Trong quá trình phục vụ khách hàng doanh nghiệp, lantu3D nhận thấy rằng mọi đội ngũ có thể vận hành ổn định việc bàn giao lô nhỏ đều có một điểm chung: chương trình đào tạo nhân sự của họ được thiết kế theo vị trí, theo cấp độ năng lực và theo chi tiết thực tế.
1. Trước hết xây dựng mô hình năng lực: Tách “biết dùng phần mềm” thành sáu năng lực có thể đánh giá
Bước đầu tiên của đào tạo nhân sự không phải là tìm khóa học, mà là định nghĩa “một người đạt chuẩn cần biết những gì”. Chúng tôi khuyến nghị chia năng lực vị trí trong in 3D thành sáu khía cạnh có thể quan sát và đánh giá:
1. Năng lực dựng mô hình và sửa lỗi.Có thể xử lý lỗi lưới như cạnh không đa tạp, pháp tuyến bị đảo, vỏ chồng lấn, đồng thời có thể dựng lại mô hình khối theo yêu cầu quy trình. Tiêu chuẩn đánh giá là: với một tệp STEP/STL từ khách hàng, có thể làm sạch trong vòng 30 phút đến trạng thái có thể đưa vào phần mềm cắt lớp trực tiếp.
2. Năng lực thiết kế DFM.Hiểu các ràng buộc như chiều dày thành tối thiểu, góc tự đỡ, đường kính lỗ tối thiểu, phân bổ dung sai. Ví dụ, với công nghệ FDM, chiều dày thành đáng tin cậy tối thiểu thường được kiểm soát ở mức 1,2 mm; SLA có thể đạt 0,8 mm; khi góc giữa bề mặt treo và mặt phẳng ngang nhỏ hơn 45° cần đánh giá hỗ trợ; đường kính lỗ thoát bột tối thiểu nên không nhỏ hơn 1,5 mm. Cách đánh giá là dùng một bản vẽ thực tế để thẩm định và đưa ra phương án chỉnh sửa.
3. Năng lực lựa chọn vật liệu và công nghệ.Có thể đưa ra lựa chọn giữa nhựa resin, nylon và kim loại dựa trên điều kiện chịu lực, môi trường nhiệt độ, yêu cầu độ chính xác và quy mô lô. Ví dụ, chi tiết xác minh chức năng ưu tiên PA12 (SLS, dung sai thường có thể kiểm soát ở ±0,3% hoặc ±0,3 mm), chi tiết xác minh ngoại quan ưu tiên resin quang hóa, còn kết cấu chịu lực mới xem xét hợp kim titan hoặc hợp kim nhôm (SLM).
4. Năng lực vận hành thiết bị và điều chỉnh tham số.Có thể hiểu mối quan hệ nhân quả giữa các tham số như chiều dày lớp, thời gian phơi sáng, công suất laser, tốc độ quét, nhiệt độ buồng in với các lỗi sản phẩm, thay vì sao chép máy móc bảng tham số.
5. Năng lực hậu xử lý và kiểm tra.Nắm được các công đoạn như tháo support, mài, phun cát, nhuộm màu, ủ nhiệt, đồng thời có thể dùng dụng cụ đo, thước cặp, máy đo tọa độ 3D hoặc máy đo hình ảnh để ghi nhận và đánh giá các kích thước then chốt.
6. Năng lực bàn giao và giao tiếp.Có thể chuyển các ràng buộc công nghệ thành ngôn ngữ khách hàng dễ hiểu, ngay từ giai đoạn báo giá đã nói rõ “cái gì làm được, cái gì cần sửa, sửa rồi chi phí thay đổi ra sao”.
Sáu năng lực này bao phủ toàn bộ chuỗi từ nhận đơn đến bàn giao, đồng thời cũng tương ứng với sáu nhóm vấn đề doanh nghiệp thường gặp nhất. Khi viết chúng thành bản mô tả công việc, hoạt động đào tạo sẽ có mục tiêu rõ ràng.
2. Phân tầng thực hành: Lộ trình đào tạo tiến cấp qua bốn tầng
Để chuyển mô hình năng lực thành chương trình đào tạo, điểm mấu chốt là phân tầng. Nếu nhồi nhét toàn bộ kiến thức trong một lần, học viên khó tiêu hóa, và tỷ suất hoàn vốn của khoản đầu tư đào tạo cũng rất thấp. Chúng tôi khuyến nghị áp dụng cấu trúc tiến cấp bốn tầng:
Tầng thứ nhất: Tầng nhận thức (khoảng 1 tuần).Mục tiêu là xây dựng bức tranh tổng thể về công nghệ. Nội dung bao gồm so sánh nguyên lý các công nghệ chủ đạo (FDM, SLA, SLS, SLM, MJF), phân loại vật liệu cơ bản, ứng dụng điển hình và lỗi điển hình. Sản phẩm đầu ra là một “bảng đối chiếu lựa chọn công nghệ”, học viên có thể dùng bảng này để hoàn thành các phán đoán lựa chọn đơn giản.
Tầng thứ hai: Tầng công cụ (khoảng 2-3 tuần).Mục tiêu là có thể độc lập hoàn thành toàn bộ quy trình từ tệp đến cắt lớp. Trọng tâm là sửa lỗi lưới, tạo support, tối ưu hướng đặt chi tiết, thiết lập tham số cắt lớp. Tầng này bắt buộc phải luyện tập bằng chi tiết thực tế của khách hàng, không phải mô hình giảng dạy, vì mô hình giảng dạy thường đã là hình học lý tưởng nhất, không rèn được năng lực phát hiện vấn đề.
Tầng thứ ba: Tầng quy trình (khoảng 4-6 tuần).Mục tiêu là có thể định vị và giải quyết lỗi. Phương pháp là huấn luyện bằng “sổ theo dõi lỗi”: lần lượt tái hiện các lỗi như co rỗ, cong vênh, nứt tách lớp, kích thước vượt dung sai, bề mặt thô nhám, để học viên ghi lại mối quan hệ tương ứng giữa tham số — lỗi — kết quả cải thiện. Một kỹ sư quy trình trưởng thành nên có trong tay một sổ tham số có thể tra cứu, thuộc về chính thiết bị và vật liệu của nhà máy mình.
Tầng thứ tư: Tầng bàn giao (liên tục).Mục tiêu là có thể chịu trách nhiệm cho một lần bàn giao hoàn chỉnh. Dưới sự giám sát của người hướng dẫn, học viên cần độc lập hoàn thành một đơn hàng lô nhỏ: thẩm định bản vẽ, báo giá, lập kế hoạch sản xuất, in, hậu xử lý, kiểm tra, xuất hàng, theo dõi phản hồi. Chỉ số đánh giá ở tầng này không phải là “đã học xong”, mà là tỷ lệ đạt, tỷ lệ đáp ứng tiến độ và phản hồi khách hàng.
3. Chứng nhận vị trí: Gắn ba cấp bậc với quyền được đứng máy
Nếu không có chứng nhận, đào tạo sẽ không có tính ràng buộc. Nên chia vị trí thành ba cấp và liên kết trực tiếp với quyền được đảm nhiệm công việc, dải lương:
L1 Kỹ sư trợ lý:Có thể hoàn thành sửa lỗi mô hình và cắt lớp cơ bản, vận hành thiết bị dưới sự hướng dẫn, đảm nhận các thao tác tiêu chuẩn như in và lấy chi tiết. Cách chứng nhận là kiểm tra thực hành nội bộ, yêu cầu hoàn thành một lần in không lỗi trên mô hình được giao.
L2 Kỹ sư quy trình:Có thể độc lập hoàn thành thẩm định DFM, lựa chọn công nghệ, tối ưu tham số và chẩn đoán lỗi, có thể ký duyệt phương án quy trình. Cách chứng nhận là nộp báo cáo quy trình hoàn chỉnh của 3 chi tiết thực tế, bao gồm căn cứ tham số, phân tích lỗi và hồ sơ cải tiến, đồng thời bảo vệ chéo trước nhóm đánh giá.
L3 Phụ trách bàn giao:Có thể chịu trách nhiệm về tỷ lệ đạt tổng thể, chi phí và tiến độ của đơn hàng, có thể chủ trì xác minh đưa vào vật liệu mới, công nghệ mới, đồng thời có thể đào tạo L1/L2. Cách chứng nhận là hoàn thành một dự án cải tiến liên phòng ban và đưa ra kết quả có thể định lượng, chẳng hạn tỷ lệ tăng của chất lượng đạt hoặc mức giảm chi phí đơn chiếc.
Chu kỳ chứng nhận nên được tái đánh giá mỗi năm một lần, đồng thời đưa các thay đổi quy trình quan trọng như đổi vật liệu, đổi thiết bị, điều chỉnh lớn tham số công nghệ vào quy trình tái cấp quyền. Giá trị của việc này nằm ở chỗ: đưa tính bất định của “con người” vào một hệ thống có thể quản lý, thay vì lần nào cũng phải dựa vào thợ lành nghề để chữa cháy.
4. Kết nối dây chuyền sản xuất: Để đào tạo tác động trực tiếp đến dữ liệu bàn giao
Điều đáng ngại nhất của đào tạo có hai điểm: một là tách rời sản xuất thực tế, hai là không thể nghiệm thu hiệu quả. Về thực hành, có ba khuyến nghị:
Thứ nhất, gắn chỉ số đào tạo với chỉ số bàn giao. Ví dụ, yêu cầu sau đào tạo, kỹ sư L2 phải đạt tỷ lệ kiểm tra đạt ngay lần đầu không thấp hơn 95% đối với các đơn hàng phụ trách, tỷ lệ làm lại do kích thước vượt dung sai giảm 30%. Nếu chỉ số không rõ ràng, đào tạo sẽ biến thành một hoạt động phúc lợi.
Thứ hai, thiết lập cơ chế “họp phân tích lại lỗi”. Mỗi tuần dành 1 giờ, bày tất cả phế phẩm ra, để người phụ trách giải thích rõ nguyên nhân và biện pháp cải tiến, đồng thời ghi kết luận vào sổ tham số. Việc này có chi phí cực thấp, nhưng hiệu quả tích lũy năng lực rất rõ rệt, vì nó biến kinh nghiệm cá nhân thành tài sản của tổ chức.
Thứ ba, đưa thẩm định DFM lên trước thành một nút bắt buộc. Trước khi báo giá, phải có nhân sự từ L2 trở lên ký ý kiến DFM, đánh dấu rõ các điểm chỉnh sửa cần khách hàng xác nhận. Hành động này có thể giảm đáng kể tình trạng “in được một nửa mới phát hiện thiết kế không thể thực hiện”, đồng thời cũng là một trong những tình huống huấn luyện giúp nhân sự mới trưởng thành nhanh nhất.
Ngoài ra, doanh nghiệp không nhất thiết phải tự xây dựng tất cả khóa học. Các nội dung chung như nguyên lý thiết bị, tính năng vật liệu, tiêu chuẩn kiểm tra có thể tận dụng từ nhà sản xuất thiết bị, nhà cung cấp vật liệu và tổ chức đào tạo ngành; nhưng các nội dung phụ thuộc mạnh vào thiết bị và cấu trúc sản phẩm của chính doanh nghiệp như tiêu chuẩn DFM, sổ tham số, tiêu chí đánh giá lỗi thì bắt buộc phải tự tích lũy. Đây mới là rào cản cạnh tranh thực sự.
Kết luận
Cạnh tranh trong ngành in 3D đang chuyển từ “có thiết bị hay không” sang “có thể bàn giao ổn định hay không”. Thiết bị có thể mua, công suất có thể mở rộng, nhưng những con người có thể kết nối thiết kế, vật liệu, quy trình, hậu xử lý và kiểm tra thành một chuỗi ổn định chỉ có thể được hình thành bằng đào tạo có hệ thống. Lộ trình triển khai có thể tóm lược thành bốn bước: trước hết định nghĩa sáu năng lực có thể đánh giá, tiếp đó thiết kế thực hành theo bốn tầng nhận thức — công cụ — quy trình — bàn giao, sau đó dùng chứng nhận ba cấp gắn với quyền được đảm nhiệm công việc, cuối cùng gắn chỉ số đào tạo với dữ liệu tỷ lệ đạt và tiến độ. Với đại đa số doanh nghiệp, không cần ngay từ đầu xây dựng học viện; chỉ cần bắt đầu từ một sổ tham số thực tế và một buổi phân tích lỗi hằng tuần, doanh nghiệp đã đi đúng hướng.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.