
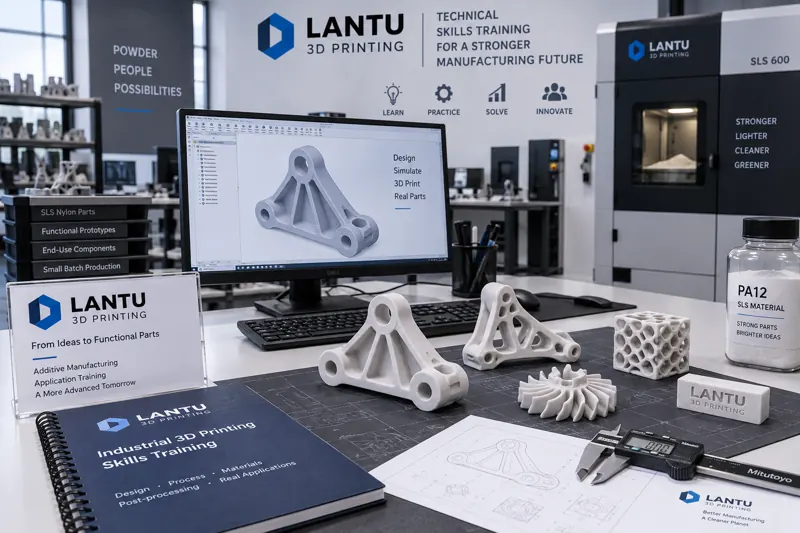
Pendahuluan: Mesin Mampu Dibeli, tetapi SDM Sulit Dibentuk
Banyak perusahaan menghadapi dilema yang sama setelah mengadopsi peralatan 3D printing: mesin sudah dibeli, ada orang yang bisa mengoperasikan software, tetapi hanya sedikit yang benar-benar mampu mengirimkan komponen berkualitas secara stabil. Gejala yang umum terlihat antara lain: estimasi jam kerja saat penawaran tidak akurat, tidak ada tinjauan design for manufacturability (DFM) saat desain, kegagalan cetak selalu dikaitkan dengan “mesin tidak stabil”, pascaproses sepenuhnya mengandalkan pengalaman, serta perbedaan dimensi dan tampilan antarbatches cukup besar. Akibatnya, tingkat utilisasi mesin dalam jangka panjang bertahan di bawah 30%, biaya per unit tetap tinggi, dan tingkat pembelian ulang pelanggan sulit meningkat.
Akar masalahnya bukan pada mesin, melainkan pada struktur talenta. Perbedaan terbesar antara 3D printing dan manufaktur subtraktif tradisional adalah bahwa 3D printing merupakan rantai yang sangat saling terkait antara “desain—material—proses—pascaproses—inspeksi”. Kekurangan pemahaman pada salah satu tahap akan membesar di sisi pengiriman dalam bentuk scrap, rework, atau keterlambatan. Karena itu, pengembangan talenta tidak dapat diselesaikan hanya dengan “membeli satu paket pelatihan software”, melainkan harus membangun model kompetensi dan sistem pelatihan praktik yang berorientasi pada hasil pengiriman. Dalam proses melayani klien perusahaan, lantu3D menemukan bahwa semua tim yang mampu menjalankan pengiriman batch kecil secara stabil memiliki satu kesamaan: pengembangan talentanya dirancang berdasarkan jabatan, tingkat kompetensi, dan komponen nyata.
1. Bangun Model Kompetensi Terlebih Dahulu: Uraikan “Bisa Software” Menjadi Enam Kemampuan yang Dapat Dinilai
Langkah pertama dalam pelatihan talenta bukanlah mencari kursus, melainkan mendefinisikan “apa yang harus dikuasai oleh seseorang yang kompeten”. Kami menyarankan agar kompetensi jabatan 3D printing dipecah menjadi enam dimensi yang dapat diamati dan dinilai:
1. Kemampuan pemodelan dan perbaikan file. Mampu menangani kesalahan mesh seperti non-manifold edge, normal terbalik, dan tumpang tindih shell, serta mampu membangun ulang solid sesuai kebutuhan proses. Standar penilaiannya adalah: sebuah file STEP/STL dari pelanggan dapat dibersihkan hingga siap langsung di-slicing dalam waktu 30 menit.
2. Kemampuan desain DFM. Memahami batasan seperti ketebalan dinding minimum, sudut self-supporting, diameter lubang minimum, dan alokasi toleransi. Misalnya, ketebalan dinding andal minimum untuk proses FDM umumnya dikendalikan pada 1,2 mm, sedangkan SLA dapat mencapai 0,8 mm; permukaan menggantung dengan sudut terhadap bidang horizontal kurang dari 45° perlu dievaluasi dukungannya; diameter lubang minimum untuk pembersihan serbuk disarankan tidak kurang dari 1,5 mm. Metode penilaiannya adalah meninjau gambar teknik nyata dan memberikan proposal modifikasi.
3. Kemampuan pemilihan material dan proses. Mampu memilih antara resin, nilon, dan logam berdasarkan kondisi beban, lingkungan suhu, kebutuhan presisi, serta ukuran batch. Misalnya, komponen validasi fungsional sebaiknya memprioritaskan PA12 (SLS, toleransi umumnya dapat dikendalikan pada ±0,3% atau ±0,3 mm), komponen validasi tampilan sebaiknya memprioritaskan resin fotosensitif, sedangkan komponen struktural penahan beban baru mempertimbangkan paduan titanium atau paduan aluminium (SLM).
4. Kemampuan operasi mesin dan pengaturan parameter. Mampu memahami hubungan sebab-akibat antara parameter seperti ketebalan layer, waktu eksposur, daya laser, kecepatan pemindaian, suhu ruang, dan cacat, bukan sekadar menyalin tabel parameter secara mekanis.
5. Kemampuan pascaproses dan inspeksi. Menguasai proses seperti pelepasan support, pengamplasan, sandblasting, pewarnaan, dan annealing, serta mampu menggunakan alat ukur, kaliper, CMM, atau vision measuring system untuk mencatat dan menilai dimensi kritis.
6. Kemampuan pengiriman dan komunikasi. Mampu menerjemahkan batasan proses ke dalam bahasa yang mudah dipahami pelanggan, serta menjelaskan sejak tahap penawaran “mana yang bisa dibuat, mana yang perlu diubah, dan bagaimana perubahan tersebut memengaruhi biaya”.
Enam kemampuan ini mencakup rantai lengkap dari penerimaan pesanan hingga pengiriman, sekaligus tepat berkaitan dengan enam jenis masalah yang paling sering muncul di perusahaan. Jika semuanya ditulis menjadi deskripsi jabatan, pelatihan akan memiliki sasaran yang jelas.
2. Pelatihan Praktik Bertingkat: Jalur Pengembangan Progresif Empat Lapisan
Untuk mengubah model kompetensi menjadi kurikulum, kuncinya adalah penjenjangan. Jika seluruh pengetahuan dijejalkan sekaligus, peserta sulit mencernanya dan tingkat pengembalian investasi pelatihan juga rendah. Kami menyarankan struktur progresif empat lapisan:
Lapisan pertama: tingkat pemahaman dasar (sekitar 1 minggu). Tujuannya adalah membangun gambaran menyeluruh tentang proses. Materinya mencakup perbandingan prinsip proses utama (FDM, SLA, SLS, SLM, MJF), klasifikasi dasar material, aplikasi tipikal, dan cacat tipikal. Output-nya adalah “tabel perbandingan pemilihan proses”, yang dapat digunakan peserta untuk membuat keputusan pemilihan sederhana.
Lapisan kedua: tingkat alat (sekitar 2–3 minggu). Tujuannya adalah mampu menyelesaikan seluruh alur dari file hingga slicing secara mandiri. Fokusnya adalah perbaikan mesh, pembuatan support, optimasi orientasi penempatan, dan pengaturan parameter slicing. Lapisan ini wajib menggunakan komponen pelanggan nyata untuk latihan, bukan model pembelajaran, karena model pembelajaran biasanya sudah memiliki geometri ideal sehingga tidak melatih kemampuan menemukan masalah.
Lapisan ketiga: tingkat proses (sekitar 4–6 minggu). Tujuannya adalah mampu menemukan dan menyelesaikan cacat. Caranya adalah pelatihan “buku catatan cacat”: mereplikasi satu per satu cacat seperti porositas penyusutan, warping, retak antarlapisan, dimensi di luar toleransi, dan permukaan kasar, lalu meminta peserta mencatat hubungan antara parameter—cacat—hasil perbaikan. Seorang process engineer yang matang seharusnya memiliki buku catatan parameter yang dapat dirujuk, khusus untuk mesin dan material di pabriknya sendiri.
Lapisan keempat: tingkat pengiriman (berkelanjutan). Tujuannya adalah mampu bertanggung jawab atas satu proses pengiriman lengkap. Di bawah pengawasan mentor, peserta perlu menyelesaikan satu pesanan batch kecil secara mandiri: meninjau gambar, membuat penawaran, menyusun jadwal produksi, mencetak, melakukan pascaproses, inspeksi, pengiriman, dan tindak lanjut pelanggan. Indikator penilaian pada lapisan ini bukan “sudah selesai belajar”, melainkan yield rate, pencapaian lead time, dan umpan balik pelanggan.
3. Sertifikasi Jabatan: Tiga Tingkat yang Terhubung dengan Otorisasi Kerja
Tanpa sertifikasi, pelatihan tidak memiliki daya ikat. Disarankan untuk membagi jabatan menjadi tiga tingkat dan menghubungkannya secara langsung dengan otorisasi kerja serta rentang gaji:
L1 Asisten Engineer: Mampu menyelesaikan perbaikan model dan slicing dasar, mengoperasikan mesin di bawah arahan, serta menjalankan tindakan standar seperti pencetakan dan pengambilan komponen. Metode sertifikasinya adalah ujian praktik internal, dengan persyaratan menyelesaikan pencetakan tanpa cacat pada model yang diberikan dalam satu kali proses.
L2 Process Engineer: Mampu menyelesaikan tinjauan DFM, pemilihan proses, optimasi parameter, dan diagnosis cacat secara mandiri, serta dapat menandatangani rencana proses. Metode sertifikasinya adalah menyerahkan laporan proses lengkap untuk 3 komponen nyata, mencakup dasar parameter, analisis cacat, dan catatan perbaikan, kemudian menjalani tanya jawab silang oleh tim penilai.
L3 Penanggung Jawab Pengiriman: Mampu bertanggung jawab atas yield rate, biaya, dan lead time keseluruhan pesanan, memimpin validasi introduksi material dan proses baru, serta melatih L1/L2. Metode sertifikasinya adalah menyelesaikan satu proyek perbaikan lintas departemen dan memberikan hasil yang terukur, misalnya persentase peningkatan yield rate atau penurunan biaya per unit.
Siklus sertifikasi disarankan dievaluasi ulang setahun sekali, dan perubahan proses penting seperti penggantian material, penggantian mesin, atau penyesuaian besar parameter proses perlu dimasukkan ke dalam proses re-otorisasi. Nilai dari pendekatan ini adalah memasukkan ketidakpastian “manusia” ke dalam sistem yang dapat dikelola, bukan selalu bergantung pada teknisi senior untuk memadamkan masalah.
4. Integrasi dengan Lini Produksi: Membuat Pelatihan Langsung Berdampak pada Data Pengiriman
Dua hal yang paling perlu dihindari dalam pelatihan adalah: pertama, terlepas dari produksi nyata; kedua, hasilnya tidak dapat diverifikasi. Ada tiga rekomendasi praktik:
Pertama, hubungkan indikator pelatihan dengan indikator pengiriman. Misalnya, setelah pelatihan, pesanan yang ditangani oleh engineer L2 harus memiliki tingkat kelulusan inspeksi pertama tidak kurang dari 95%, dan tingkat rework akibat dimensi di luar toleransi turun 30%. Jika indikator tidak jelas, pelatihan akan berubah menjadi sekadar kegiatan kesejahteraan karyawan.
Kedua, bangun mekanisme “rapat evaluasi cacat”. Setiap minggu, sisihkan 1 jam untuk memajang semua komponen reject, meminta penanggung jawab menjelaskan penyebab dan langkah perbaikan, lalu menuliskan kesimpulannya ke dalam buku catatan parameter. Kegiatan ini berbiaya sangat rendah, tetapi sangat efektif untuk mengendapkan kemampuan, karena mengubah pengalaman individu menjadi aset organisasi.
Ketiga, majukan tinjauan DFM menjadi titik wajib. Sebelum penawaran, personel L2 atau lebih tinggi harus menandatangani opini DFM dan secara jelas menandai poin modifikasi yang perlu dikonfirmasi pelanggan. Tindakan ini dapat secara signifikan mengurangi rework akibat “baru menyadari desain tidak dapat direalisasikan saat pencetakan sudah berjalan setengah”, sekaligus menjadi salah satu skenario pelatihan tercepat bagi karyawan baru.
Selain itu, perusahaan tidak harus membangun semua kursus sendiri. Konten umum seperti prinsip mesin, kinerja material, dan standar inspeksi dapat memanfaatkan dukungan produsen peralatan, pemasok material, dan lembaga pelatihan industri. Namun, standar DFM, buku catatan parameter, dan kriteria penilaian cacat yang sangat bergantung pada mesin serta struktur produk masing-masing perusahaan harus dikembangkan sendiri; bagian inilah yang menjadi penghalang kompetitif yang sesungguhnya.
Kesimpulan
Persaingan dalam industri 3D printing sedang bergeser dari “apakah memiliki mesin” menjadi “apakah mampu mengirimkan produk secara stabil”. Mesin dapat dibeli, kapasitas dapat diperluas, tetapi orang yang mampu merangkai desain, material, proses, pascaproses, dan inspeksi menjadi satu rantai yang stabil hanya dapat dibentuk melalui pengembangan yang sistematis. Jalur implementasinya dapat diringkas menjadi empat langkah: pertama, definisikan enam kemampuan yang dapat dinilai; kedua, rancang pelatihan praktik dalam empat lapisan pemahaman—alat—proses—pengiriman; ketiga, hubungkan sertifikasi tiga tingkat dengan otorisasi kerja; terakhir, ikat indikator pelatihan dengan data yield rate dan lead time. Bagi sebagian besar perusahaan, tidak perlu langsung membangun akademi sejak awal. Memulai dari satu buku catatan parameter nyata dan satu sesi evaluasi cacat mingguan saja sudah merupakan langkah di jalur yang benar.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.