
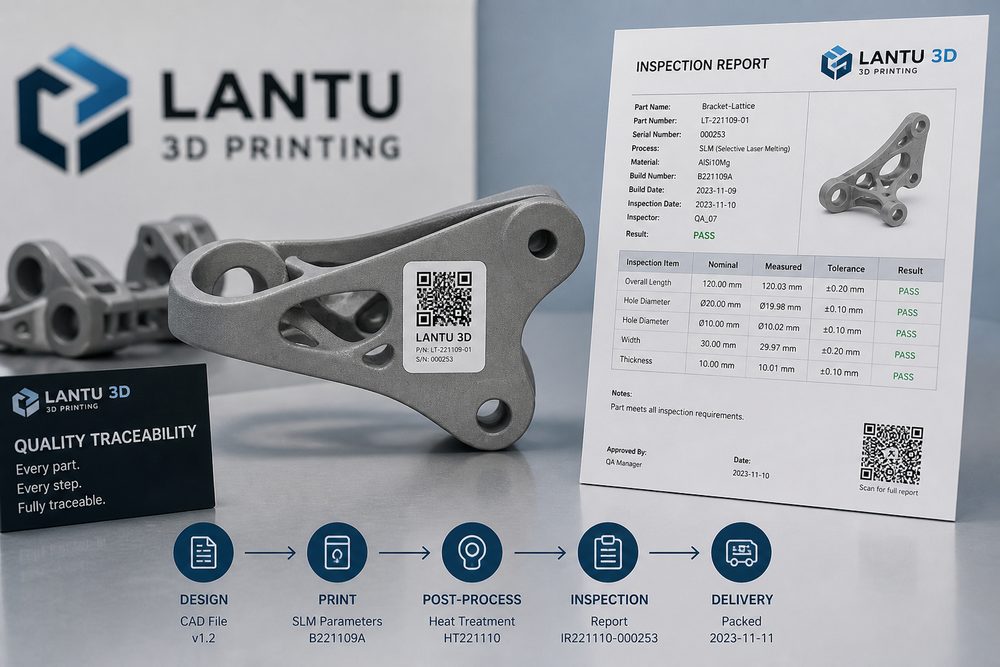
Giriş: Kaydı olmayan kalite kanıtlanamaz
Müşteri, belirli bir parçanın hangi toz partisiyle üretildiğini, hangi makinede şekillendirildiğini, ısıl işlem görüp görmediğini ve kritik boyutların nasıl kontrol edildiğini sorduğunda ekip yalnızca sözlü hafızaya dayanıyorsa, kalite sistemi hâlâ el işçiliği aşamasındadır. 3D baskı sürecinde değişken sayısı fazladır; model sürümleri ve parametre ince ayarları sık sık değişir. Bu nedenle izlenebilirlik sistemi, özellikle fonksiyonel parçalar, medikal modeller, otomotiv fikstürleri ve havacılık-uzayla ilgili uygulamalar için büyük önem taşır.
1. İzlenebilirlik model sürümünden başlamalıdır
Kalite izlenebilirliği baskı sürecinden değil, tasarım girdisinden başlamalıdır. Orijinal model, onarım sürümü, destek yapısı sürümü, dilimleme dosyası ve müşteri onay dosyası kaydedilmelidir. Herhangi bir kalınlık güçlendirmesi, delik çapı telafisi, pah değişikliği veya yerleşim yönü değişimi sonucu etkileyebilir. Her proje için benzersiz bir numara oluşturulması ve model sürümünün üretim partisiyle ilişkilendirilmesi önerilir; böylece sonradan bir sorun çıktığında ilgili veriye doğrudan ulaşılabilir.
2. Malzeme ve ekipman kayıtları sürecin çekirdeğidir
Malzeme kayıtları; tedarikçi, parti numarası, açılma tarihi, depolama koşulları, toz yenileme oranı veya reçinenin kullanım süresi gibi bilgileri kapsar. Ekipman kayıtlarında ise makine numarası, bakım durumu, kritik parametreler, ortam sıcaklığı ve nemi ile anormal alarm kayıtları yer almalıdır. Metal baskıda ayrıca tabla, koruyucu atmosfer, ısıl işlem fırın partisi ve sonraki talaşlı imalat bilgileri de kaydedilmelidir. Bu verilerin tamamı müşteriye mutlaka gösterilmez; ancak kurum içinde erişilebilir olmalıdır.
3. Son işlem ve muayene kara kutu olmamalıdır
Destek kaldırma, toz temizleme, kumlama, boyama, püskürtme boya, parlatma, ısıl işlem ve montaj işlemleri parça durumunu değiştirebilir. Her işlem için operatör, zaman, proses penceresi ve anomali yönetimi kaydedilmelidir. Muayene kayıtlarında ise numune alma oranı, ölçüm aracı, kritik boyutlar, görünüm standardı ve karar sonucu açıkça belirtilmelidir. Yüksek gereksinimli projelerde fotoğraf, tarama raporu veya ölçü tablosu eklenebilir.
4. İzlenebilirlik verileri iyileştirmeyi desteklemelidir
İzlenebilirlik sistemi yalnızca formlar biriktirmek için değil, ekibin örüntüleri fark etmesine yardımcı olmak için kurulmalıdır. Örneğin, belirli bir makine kesintisiz çalışma süresi belirli bir saati aştığında boyut sapması artıyorsa, belirli bir malzeme partisinde renklendirme tutarlılığı zayıfsa ya da belirli ince cidarlı yapıların taşıma sırasında hasar oranı yüksekse, bunu ortaya çıkarabilir. İzlenebilirlik verileri yalnızca geriye dönük değerlendirme için kullanıldığında, kalite sistemi üretim yetkinliğinin bir parçası haline gelir.
Sonuç
3D baskıda kalite izlenebilirliğinin özü, tasarımdan teslimata uzanan bir kanıt zinciri kurmaktır. Bu yaklaşım sorunların konumlandırılmasını, sorumlulukların ayrıştırılmasını ve deneyimin birikmesini sağlar; ayrıca müşterinin karmaşık üretim hizmetlerine olan güvenini artırır. Blueprint3D, uçtan uca yönetim yaklaşımıyla 3D baskı teslimatında şeffaflığı destekler; izlenebilirlik sistemi bu yapının temel dayanağıdır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.