
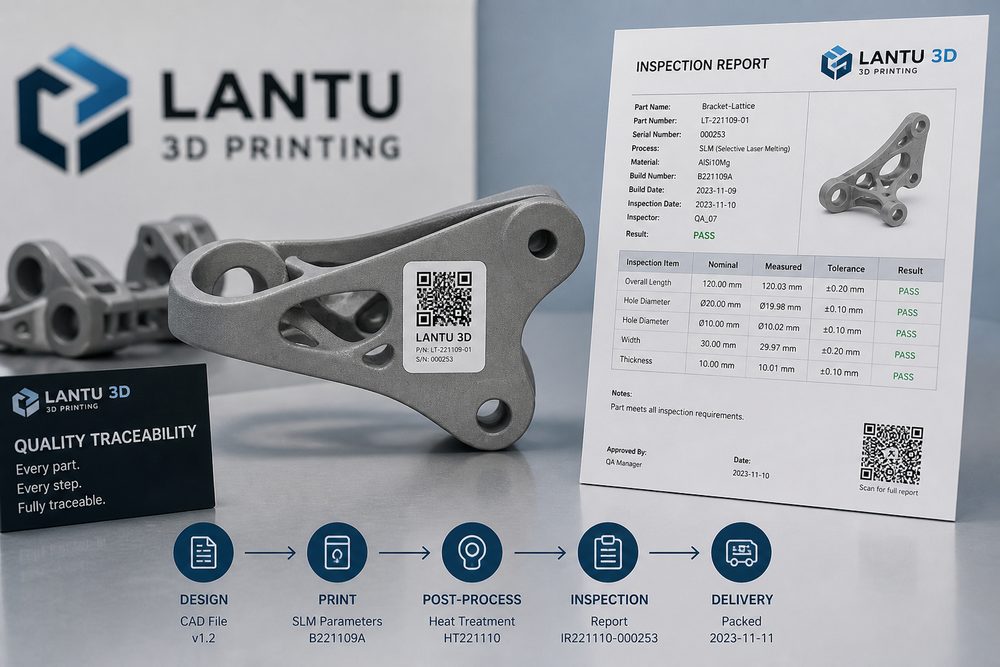
はじめに:記録のない品質は証明できない
顧客から「この部品はどの粉末ロットを使用したのか」「どの設備で成形したのか」「熱処理は実施したのか」「重要寸法はどのように検査したのか」と問われたとき、チームが口頭の記憶にしか頼れないのであれば、品質管理体制はまだ手作業の工房段階にとどまっていると言えます。3Dプリントはプロセス変動が多く、モデルの版数やパラメータ調整も頻繁なため、トレーサビリティ体制は機能部品、医療モデル、自動車治具、航空宇宙関連用途において特に重要です。
一、トレーサビリティの対象はモデル版数から始まる
品質トレーサビリティは、印刷開始時点ではなく設計入力の段階から始めるべきです。原始モデル、修正済みモデル、サポート付き版、スライスファイル、顧客確認ファイルを記録する必要があります。肉厚補強、穴径補正、面取り変更、配置方向の変更は、いずれも結果に影響を及ぼす可能性があります。各案件に固有番号を付与し、モデル版数と生産ロットを紐付けることで、後工程で問題が発生した際に具体的なデータまで遡れるようにすることを推奨します。
二、材料と設備の記録はプロセスの中核
材料記録には、サプライヤー、ロット番号、開封日、保管条件、粉末の再利用比率、または樹脂の使用時間を含めます。設備記録には、設備番号、保全状態、主要パラメータ、周囲温湿度、異常アラームを含めます。金属プリントでは、さらに基板、保護雰囲気、熱処理炉ロット、後工程の機械加工情報も記録する必要があります。これらのデータは必ずしもすべて顧客に開示する必要はありませんが、社内では確実に参照できなければなりません。
三、後処理と検査をブラックボックスにしてはいけない
サポート除去、粉末除去、ブラスト、染色、塗装、研磨、熱処理、組立はいずれも部品状態を変化させます。各工程で、作業者、実施時刻、工程条件の許容範囲、異常時の対応を記録すべきです。検査記録では、抜取率、測定工具、重要寸法、外観基準、判定結果を明確にします。要求水準の高い案件では、写真、スキャンレポート、寸法表を添付するとよいでしょう。
四、トレーサビリティデータは改善に活かせる必要がある
トレーサビリティ体制は、単に表を積み上げるためのものではなく、チームが規則性を見つけるための仕組みです。たとえば、ある設備は特定時間を超えて連続稼働すると寸法偏差が大きくなる、ある材料ロットは染色の均一性が低い、ある薄肉構造は輸送中の破損率が高い、といった傾向が見えてきます。追跡データを振り返りに活用して初めて、品質管理体制は生産能力の一部になります。
まとめ
3Dプリント品質トレーサビリティの本質は、設計から納品までの証拠の連鎖を構築することです。これにより、問題の特定、責任の切り分け、知見の蓄積が可能になり、顧客は複雑な製造サービスに対してより安心感を持てるようになります。ブループリント3Dは、全工程管理の理念に基づき3Dプリント納品の透明化を推進しており、トレーサビリティ体制はその重要な支えとなっています。