
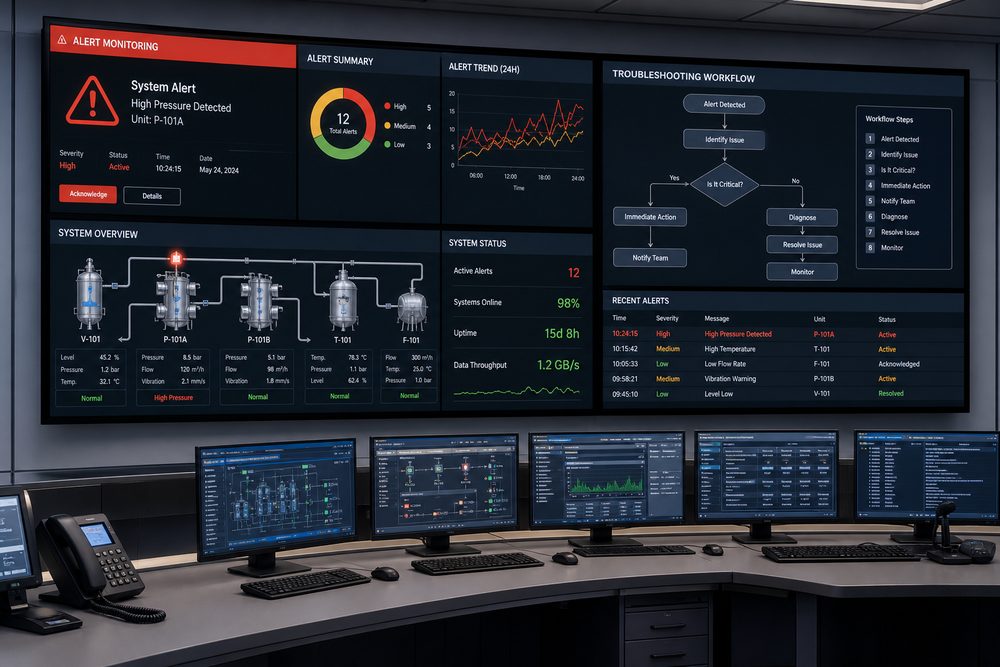
บทนำ: ความสำคัญของการจัดการความผิดปกติในการผลิต
ในกระบวนการผลิตการพิมพ์ 3D เหตุขัดข้องของอุปกรณ์ ปัญหาวัสดุ และความผิดปกติของกระบวนการเป็นสถานการณ์ฉุกเฉินที่หลีกเลี่ยงได้ยาก การจัดตั้งกลไกการจัดการความผิดปกติที่ครบถ้วน จะช่วยลดผลกระทบจากความผิดปกติได้มากที่สุด และรับประกันความต่อเนื่องของการผลิตและอัตราการส่งมอบตรงเวลา
一、การจำแนกประเภทของความผิดปกติในการผลิต
1.1 ความผิดปกติประเภทอุปกรณ์
ความขัดข้องของอุปกรณ์เป็นปัจจัยหลักที่ส่งผลต่อการผลิต:
- หัวพิมพ์อุดตัน/เสียหาย
- กำลังของเลเซอร์ลดลง
- ระบบการเคลื่อนที่ขัดข้อง
- ระบบควบคุมอุณหภูมิผิดปกติ
- ระบบป้อนวัตถุดิบติดขัด
1.2 ความผิดปกติประเภทวัสดุ
ปัญหาวัสดุส่งผลโดยตรงต่อคุณภาพการพิมพ์:
- วัสดุดูดความชื้นจนเสื่อมสภาพ
- ประสิทธิภาพของแต่ละล็อตผันผวน
- วัสดุขาดแคลนในการจัดหา
- ปัญหาความเข้ากันได้ของวัสดุ
1.3 ความผิดปกติประเภทกระบวนการ
ความผิดปกติที่เกิดจากการตั้งค่าพารามิเตอร์กระบวนการไม่เหมาะสม:
- ตั้งค่าพารามิเตอร์การพิมพ์ผิด
- การออกแบบซัพพอร์ตไม่เหมาะสม
- ไฟล์การสไลซ์ผิดปกติ
- เส้นทางการพิมพ์ขัดแย้งกัน
1.4 ความผิดปกติประเภทคุณภาพ
ปัญหาคุณภาพในระหว่างกระบวนการพิมพ์:
- ขนาดเกินค่าคลาดเคลื่อน
- ข้อบกพร่องบนพื้นผิว
- การแตกร้าวระหว่างชั้น
- การบิดงอและโก่งตัว
二、ระบบการระบุและแจ้งเตือนความผิดปกติ
2.1 ตัวชี้วัดการติดตามแบบเรียลไทม์
กำหนดพารามิเตอร์สำคัญสำหรับการติดตาม:
| ตัวชี้วัดการติดตาม | เกณฑ์แจ้งเตือน | ความถี่ในการตรวจสอบ |
|---|---|---|
| อุณหภูมิหัวพิมพ์ | เบี่ยงเบนจากค่าที่ตั้งไว้ ±10 องศา | แบบเรียลไทม์ |
| อุณหภูมิภายในห้องพิมพ์ | เบี่ยงเบนจากค่าที่ตั้งไว้ ±5 องศา | แบบเรียลไทม์ |
| ความเร็วการพิมพ์ | ต่ำกว่าค่าที่ตั้งไว้ 20% | แบบเรียลไทม์ |
| ปริมาณวัสดุคงเหลือ | ต่ำกว่าปริมาณการใช้ที่คาดไว้ | ทุกชั่วโมง |
| การสั่นสะเทือนของอุปกรณ์ | สูงกว่าค่ามาตรฐาน 50% | แบบเรียลไทม์ |
2.2 การแบ่งระดับการแจ้งเตือน
จัดตั้งกลไกการแจ้งเตือนแบบแบ่งระดับ:
- การแจ้งเตือนระดับหนึ่ง (สีแดง): ต้องหยุดเครื่องและจัดการทันที ส่งผลต่อความปลอดภัยในการผลิต
- การแจ้งเตือนระดับสอง (สีส้ม): ต้องจัดการภายใน 4 ชั่วโมง ส่งผลต่อคุณภาพสินค้า
- การแจ้งเตือนระดับสาม (สีเหลือง): สามารถจัดการภายในกะงาน ไม่ส่งผลต่อการส่งมอบ
2.3 กลไกการแจ้งเตือน
จัดตั้งระบบแจ้งเตือนหลายช่องทาง:
- ข้อความแจ้งเตือนบนหน้าจออุปกรณ์
- ส่งข้อความ/SMS/WeChat ถึงผู้รับผิดชอบ
- สัญญาณเสียงและแสงที่ห้องควบคุมกลาง
- บันทึกบันทึกความผิดปกติอัตโนมัติ
三、กระบวนการตอบสนองแบบแบ่งระดับ
3.1 การตอบสนองต่อความผิดปกติระดับหนึ่ง
กระบวนการตอบสนองทันที:
- ผู้ปฏิบัติงานหยุดเครื่องทันที และเริ่มมาตรการความปลอดภัย
- แจ้งวิศวกรอุปกรณ์ให้ไปยังหน้างาน
- ประเมินสาเหตุความขัดข้องเบื้องต้น
- กำหนดแผนการแก้ไข
- หลังซ่อมแซมแล้วทำการทดสอบการทำงาน
- กลับมาผลิตต่อ และบันทึกรายงานความผิดปกติ
3.2 การตอบสนองต่อความผิดปกติระดับสอง
กระบวนการตอบสนองภายใน 4 ชั่วโมง:
- ผู้ปฏิบัติงานบันทึกอาการผิดปกติ
- แจ้งฝ่ายสนับสนุนทางเทคนิคที่เกี่ยวข้อง
- วินิจฉัยจากระยะไกลหรือให้การสนับสนุน ณ หน้างาน
- ปรับพารามิเตอร์กระบวนการหรือเปลี่ยนวัสดุ
- ตรวจสอบความมีประสิทธิผลของแนวทางแก้ไข
- ผลิตต่อ และอัปเดตบันทึกความผิดปกติ
3.3 การตอบสนองต่อความผิดปกติระดับสาม
กระบวนการจัดการภายในกะงาน:
- ผู้ปฏิบัติงานจัดการเองหรือบันทึกไว้
- ปรับพารามิเตอร์หรือวิธีการปฏิบัติงาน
- ติดตามสถานะการผลิตในระยะถัดไป
- อธิบายสถานการณ์ผิดปกติเมื่อส่งมอบกะ
四、วิธีการวิเคราะห์สาเหตุราก
4.1 วิธีวิเคราะห์ 5 Why
ค้นหาสาเหตุรากด้วยการตั้งคำถามต่อเนื่อง:
- ปัญหาคืออะไร?
- เกิดขึ้นเพราะอะไร?
- เหตุใดจึงมีสาเหตุนี้?
- ถามต่อไปจนกว่าจะพบต้นตอ
4.2 การวิเคราะห์แผนผังก้างปลา
วิเคราะห์ปัจจัยที่ส่งผลต่อความผิดปกติอย่างเป็นระบบ:
- คน: ทักษะการปฏิบัติงาน การฝึกอบรมไม่เพียงพอ
- เครื่อง: อุปกรณ์เสื่อมสภาพ การบำรุงรักษาไม่เหมาะสม
- วัสดุ: คุณภาพวัสดุ สภาพการจัดเก็บ
- วิธีการ: พารามิเตอร์กระบวนการ ขั้นตอนการปฏิบัติงาน
- สภาพแวดล้อม: อุณหภูมิ ความชื้น ความสะอาด
4.3 การวิเคราะห์ด้วยข้อมูล
ใช้ข้อมูลในอดีตเพื่อค้นหารูปแบบ:
- ความถี่ของความผิดปกติ
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง