
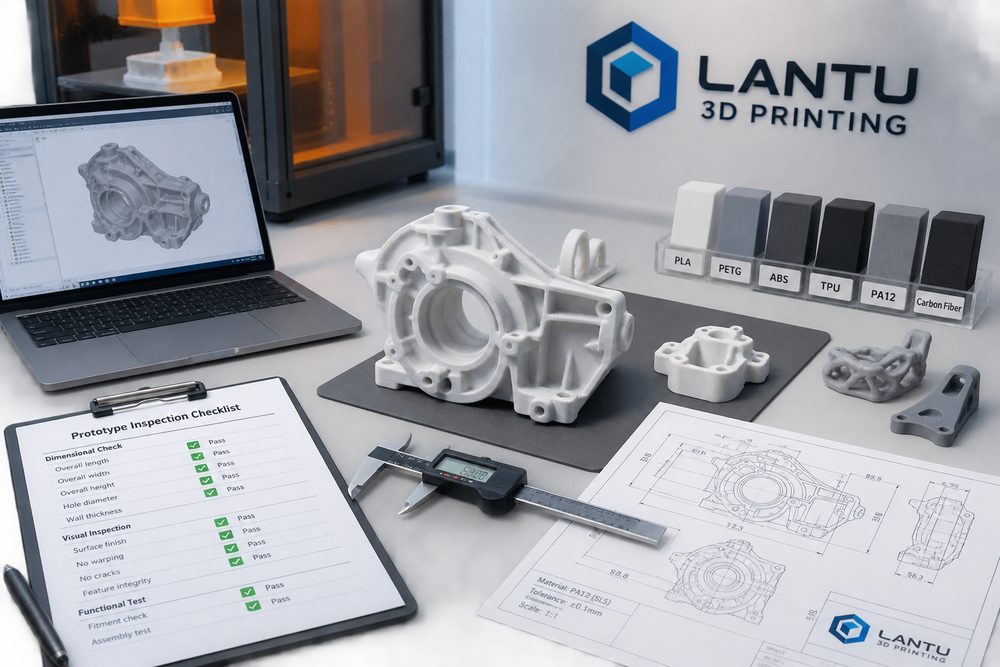
Inleiding: Veel projecten behandelen een monster als een fase om alleen “naar de vorm te kijken” en negeren functie-, assemblage- en materiaalverificatie, waardoor later bij opschaling risico’s aan het licht komen
Een monster dat in één keer slaagt is geen geluk: de zes sleutelpunten in het verificatieproces van 3D-printmonsters zijn niet slechts een enkel technisch vraagstuk, maar een systeemproces dat loopt van klantvereisten, modeldata en proceskeuze tot planning, levering en evaluatie achteraf. Voor een platform voor levenscyclusbeheer zoals lantu3D, dat alles omvat van blauwdruk/ontwerp tot fysieke levering, is de kern niet “kan het geprint worden?”, maar of onzekere eisen kunnen worden omgezet in een planbaar, traceerbaar en leverbaar productieproces. Een veelvoorkomende misvatting in de sector is dat men alleen op machineparameters let en batchgroottes, verificatiemomenten, kwaliteitsregistraties en informatie-uitwisseling tussen afdelingen negeert, wat uiteindelijk leidt tot herstelwerk, vertraging of onbeheersbare kosten. Dit artikel schetst een uitvoerbaar kader voor het verificatieproces van 3D-printmonsters in de context van kleinschalige productie.
1. Bij de behoefteafstemming moet het “doel” helder worden uitgevraagd
Vooraf moet het doel van het monster worden bevestigd: uiterlijk, structurele assemblage, functietest of marktproefverkoop. Verschillende doelen vragen om verschillende materialen en verschillende acceptatiepunten. Uiterlijke monsters richten zich op oppervlak, kleur en gevoel; functionele monsters op sterkte, temperatuurbestendigheid, slijtvastheid en schroefdraadverbindingen; assemblagemonsters op gatposities, kliks, toleranties en vervorming. Bij het ontvangen van een model splitst lantu3D de vraag op in vier soorten informatie: ontwerpdoel, omgevingscondities, kritieke afmetingen en faalrisico’s, zodat er niet alleen op basis van een bestand wordt geprijsd.
2. Modelcontrole bepaalt de kosten van de proefproductie
Voordat met printen wordt begonnen, moeten wanddikte, scherpe hoeken, gesloten holtes, dunne kolommen, overhanghoeken en assemblagespeling worden gecontroleerd. Als een transparant SLA-onderdeel grote sprongen in dikte vertoont, kan uithardingskrimp vervorming veroorzaken; als de wortelafronding van een SLS-nylon kliksysteem onvoldoende is, kan het bij herhaald monteren breken; als een metalen SLM-onderdeel een inwendige holte heeft waaruit het poeder niet verwijderd kan worden, nemen de risico’s in de nabewerking sterk toe. Elke fout die in de modelcontroلفase wordt ontdekt, bespaart meestal uren tot dagen aan herstelwerk na het printen.
3. Verificatie meet niet alleen afmetingen, maar ook het gebruiksscenario
Een maatvaste afmeting betekent niet automatisch dat het monster goed is. Een behuizing kan bijvoorbeeld de juiste gatposities hebben, maar na het sluiten toch vreemde geluiden maken; een steun kan statisch sterk genoeg zijn, maar in een trillingsomgeving vermoeid falen. Daarom moet verificatie ook echt installeren, belasten, temperatuur, contactmedium en gebruiksfrequentie omvatten. Indien nodig kan een eenvoudige testopstelling worden ontworpen om montagekracht, het aantal in- en uitsteekcycli en de belaste richting te simuleren.
4. Evaluatierapporten moeten de volgende iteratie ondersteunen
Bij elke monsterverificatie moet een lijst met problemen worden opgesteld: probleemomschrijving, mogelijke oorzaak, wijzigingsvoorstel, verantwoordelijke en de verificatiemethode voor de volgende versie. Laat niet alleen mondelinge instructies achter zoals “pas dit even aan”. Voor producten die meerdere iteraties nodig hebben, kunnen screenshots van elk model, parameters, meetgegevens en feedback van de klant worden gearchiveerd, zodat een traceerbare keten van ontwerpbeslissingen ontstaat.
Samenvatting: maak van ervaring herhaalbare levercapaciteit
Een monster dat in één keer slaagt is geen geluk: de kern van de zes sleutelpunten in het verificatieproces van 3D-printmonsters is het vastleggen van losse ervaring in standaardacties: eisen hebben een ingang, beslissingen hebben een basis, processen zijn vastgelegd, afwijkingen worden gesloten en resultaten kunnen worden geëvalueerd. Het is aan te raden dat bedrijven beginnen met een veelvoorkomende productcategorie of een typisch klantproject, eerst een minimaal werkbaar proces opzetten en dit daarna geleidelijk uitbreiden naar een materialenbibliotheek, procesbibliotheek, prijsregels en een kwaliteitsvolgsysteem. lantu3D richt zich juist op deze continue capaciteitsopbouw van ontwerpblauwdruk naar fysieke levering, zodat 3D-printen niet alleen een hulpmiddel voor prototypes is, maar een betrouwbare schakel voor snelle verificatie, kleinschalige productie en on-demand manufacturing.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.