
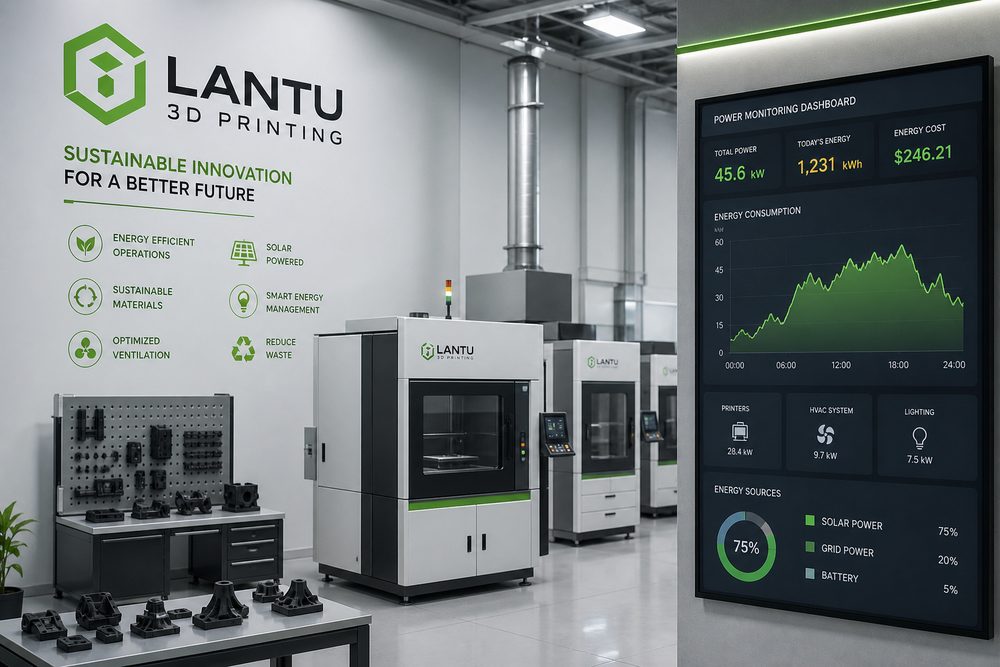
Pengenalan: Apabila bilangan peralatan meningkat, prapanas, suhu malar, pensinteran laser, udara termampat, pengudaraan dan pascapemprosesan semuanya akan menjadi kos yang tidak boleh diabaikan
Pengurangan kos bukan sekadar melihat bahan: lima tumpuan untuk mengoptimumkan penggunaan tenaga pencetakan 3D bukanlah isu teknikal tunggal, tetapi satu projek sistem yang merangkumi keperluan pelanggan, data model, pemilihan proses, penjadualan pengeluaran dan penyerahan, hinggalah semakan semula selepas jualan. Bagi platform pengurusan kitar hayat penuh seperti Blue Print 3D, yang merangkumi daripada pelan/reka bentuk hingga penyerahan produk fizikal, yang penting bukanlah “boleh atau tidak mencetak”, tetapi sama ada keperluan yang tidak pasti dapat ditukar menjadi proses pembuatan yang boleh dirancang, dijejak dan diserahkan. Kesilapan lazim dalam industri ialah hanya menumpukan pada parameter peralatan, tetapi mengabaikan kelompok pesanan, titik pengesahan, rekod kualiti dan aliran maklumat merentas jabatan, yang akhirnya menyebabkan kerja semula, kelewatan atau kos tidak terkawal. Artikel ini memfokuskan pengoptimuman penggunaan tenaga pencetakan 3D, digabungkan dengan senario pembuatan kelompok kecil, dan membentangkan rangka kerja kaedah yang boleh dilaksanakan.
1. Ukur dahulu, barulah boleh mengoptimumkan
Langkah pertama dalam pengurusan tenaga ialah merekod penggunaan elektrik bagi peralatan, bahan dan kelompok yang berbeza. Ia boleh dipisahkan dan dikira mengikut peringkat seperti prapanas sebelum mencetak, proses pencetakan, menunggu penyejukan, pascapemprosesan dan mod siap sedia. Jika hanya melihat bil elektrik bulanan, sukar untuk menentukan sama ada penggunaan tenaga berpunca daripada kadar penggunaan peralatan yang rendah, saiz kelompok yang terlalu kecil atau pengulangan operasi pascapemprosesan.
2. Menggabungkan kelompok untuk mengurangkan penggunaan tenaga seunit
Peralatan katil serbuk dan fotopengerasan sering mempunyai kos tetap untuk prapanas atau persediaan. Jika setiap kali hanya mencetak sejumlah kecil komponen, penggunaan tenaga seunit akan meningkat dengan ketara. Dengan menggabungkan kelompok berdasarkan bahan, tarikh akhir dan kaedah pascapemprosesan, kadar muatan peralatan dapat dipertingkatkan. Namun, penggabungan tidak boleh mengorbankan tarikh penghantaran; maka had masa menunggu maksimum dan peraturan pengecualian bagi pesanan segera perlu ditetapkan.
3. Pengoptimuman parameter perlu mengambil kira kualiti
Pengurangan penggunaan tenaga tidak boleh dilakukan dengan sekadar memendekkan masa pengawetan atau menurunkan suhu. Pelarasan parameter mesti disahkan melalui sampel ujian dan pemeriksaan kualiti. Bagi komponen rupa yang bukan kritikal, ketebalan lapisan boleh ditingkatkan sedikit untuk mengurangkan masa pencetakan; bagi komponen pengesahan dalaman, tetapan ketepatan tinggi yang tidak perlu boleh dikurangkan; tetapi bagi komponen menanggung beban dan komponen pemasangan, prestasi yang stabil tetap perlu diutamakan.
4. Pascapemprosesan juga memerlukan pengurusan tenaga
Pembersihan, pengawetan, pengeringan, bilik semburan cat, pemampat udara dan sistem pengudaraan semuanya boleh menghasilkan penggunaan tenaga yang besar. Disyorkan untuk menggabungkan tugasan pascapemprosesan yang serupa bagi mengelakkan peralatan hidup dan mati terlalu kerap; bagi peralatan yang memerlukan suhu malar atau operasi jangka panjang, sediakan pelan hidup-mati serta pelan penyelenggaraan. Pembuatan hijau bukanlah pengorbanan terhadap penghantaran, tetapi pengurangan penggunaan yang tidak berkesan.
Kesimpulan: Menukar pengalaman menjadi keupayaan penghantaran yang boleh digandakan
Pengurangan kos bukan sekadar melihat bahan: lima tumpuan untuk mengoptimumkan penggunaan tenaga pencetakan 3D berasaskan kepada teras untuk menukar pengalaman yang berselerak menjadi tindakan standard: keperluan mempunyai saluran masuk, keputusan mempunyai asas, proses mempunyai rekod, keabnormalan mempunyai penutupan kitaran, dan hasil boleh disemak semula. Disyorkan agar syarikat bermula dengan satu kategori produk yang kerap atau satu projek pelanggan yang tipikal, membina dahulu proses minimum yang boleh digunakan, kemudian secara beransur-ansur mengembangkannya kepada pustaka bahan, pustaka proses, peraturan sebut harga dan sistem kebolehkesanan kualiti. Tumpuan Blue Print 3D ialah pembangunan keupayaan berterusan seperti ini, daripada pelan reka bentuk kepada penyerahan fizikal, menjadikan pencetakan 3D bukan sekadar alat prototaip, tetapi nod yang boleh dipercayai untuk pengesahan pantas, pengeluaran kelompok kecil dan pembuatan atas permintaan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.