
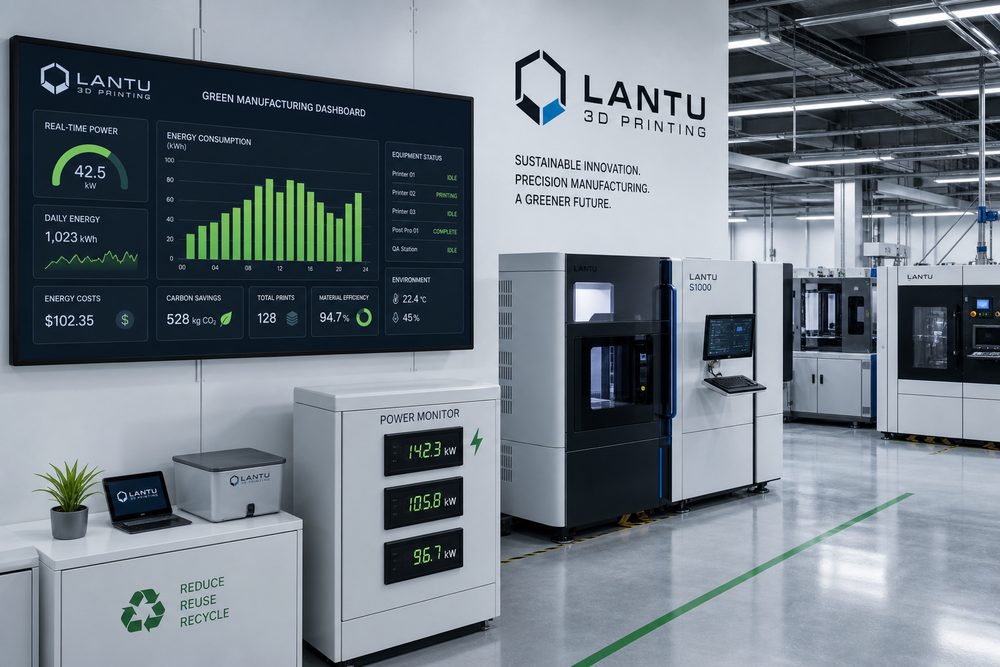
Pendahuluan: Optimasi konsumsi energi pencetakan 3D sedang beralih dari manajemen berbasis pengalaman ke operasi berbasis data
Pencetakan 3D sering dianggap sebagai metode manufaktur yang mengurangi pemborosan material, tetapi itu tidak berarti konsumsi energinya bisa diabaikan. Pemanasan awal peralatan industri, pencetakan jangka panjang, lingkungan bersuhu terkontrol, pendinginan bubuk, curing UV, sandblasting, perlakuan panas, dan sistem udara bertekanan semuanya mengonsumsi energi.
1. Membangun skenario bisnis dan batasan kondisi yang dapat diukur
Langkah pertama adalah pengukuran. Perusahaan sebaiknya mencatat konsumsi energi berdasarkan peralatan, material, proses, dan pesanan, bukan hanya melihat tagihan listrik bulanan. Dengan meter pintar atau akuisisi data mesin, perusahaan dapat merekam daya siaga, daya pemanasan awal, daya saat mencetak, waktu pendinginan, serta konsumsi energi peralatan pascaproses.
2. Mengurai risiko dan tanggung jawab pengiriman melalui simpul proses
Langkah kedua adalah menurunkan konsumsi energi yang tidak efektif melalui penjadwalan. Menggabungkan pesanan dengan material yang sama, meningkatkan kepadatan penataan objek, mengurangi pencetakan dalam kondisi kosong, dan mengatur tugas panjang pada malam hari dapat meningkatkan hasil per unit energi. Namun, penggabungan pesanan tidak boleh sekadar mengejar kapasitas penuh; kepadatan yang terlalu tinggi dapat memengaruhi pembuangan panas dan kualitas.
3. Menetapkan parameter, data, dan standar penerimaan ke dalam sistem
Langkah ketiga adalah pemilihan proses dan material. Beberapa komponen tidak memerlukan presisi tertinggi atau waktu pencetakan terlama; penyesuaian ketebalan lapisan, orientasi penempatan, dan strategi support secara tepat dapat secara signifikan mengurangi durasi pencetakan. Desain ringan dan optimasi topologi juga dapat mengurangi penggunaan material dan beban pascaproses.
4. Optimasi berkelanjutan: dari tinjauan pesanan tunggal hingga akumulasi kapabilitas organisasi
Dari sisi manajemen, perusahaan perlu membangun indikator. Disarankan untuk memantau konsumsi energi per pesanan, konsumsi energi per unit berat, durasi siaga peralatan, kehilangan energi akibat cetak gagal, dan porsi konsumsi energi pascaproses. Pemeliharaan peralatan juga memengaruhi konsumsi energi; filter yang tersumbat atau kontrol suhu yang tidak stabil dapat meningkatkan penggunaan energi.
Kesimpulan
Optimasi konsumsi energi bukan sekadar penghematan listrik, melainkan peningkatan efisiensi sistem manufaktur. Melalui pengukuran, penjadwalan, pemilihan proses, pemeliharaan peralatan, dan manajemen indikator, perusahaan pencetakan 3D dapat sekaligus menurunkan biaya, mengurangi pemborosan, dan meningkatkan kapabilitas manufaktur hijau.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.