
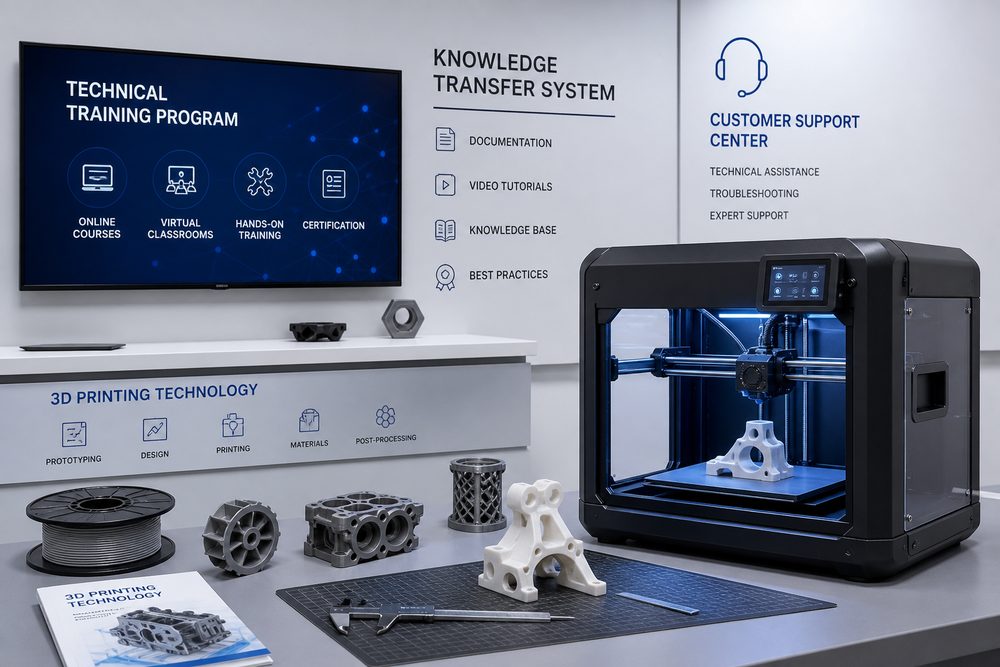
Inleiding: de kernwaarde van klanttraining in 3D-printservices
Op het gebied van 3D-printservices is technische oplevering slechts het begin; of de klant de technologie effectief kan toepassen, is de basis voor het realiseren van de servicewaarde. Gegevens tonen aan dat ongeveer 65% van de klanten die voor het eerst met 3D-printen in aanraking komen, door gebrek aan vakkennis te maken krijgt met een onjuist ontwerp, verkeerde materiaalkeuze of inadequate nabewerking, wat leidt tot projectvertraging, kostenoverschrijding en zelfs mislukking. Een casus van een fabrikant van auto-onderdelen laat zien dat een team zonder systematische training in de eerste maand van de proefproductie, door onvoldoende wanddikteontwerp (werkelijk 1,2 mm vs. aanbevolen 2,5 mm) en verkeerd ingestelde ondersteuningsstructuren, slechts een opbrengst van 58% behaalde, terwijl de kostprijs per stuk 2,3 keer zo hoog was als verwacht.
Een professioneel trainings- en technisch ondersteuningssysteem kan deze situatie aanzienlijk verbeteren. Door gestructureerde kennisoverdracht kunnen klanten binnen 2-3 weken basisvaardigheden opdoen, stijgt het project-succespercentage tot boven 85% en daalt het aantal ontwerpiteraties met 40%-60%. Nog belangrijker is dat diepgaande ondersteuning klanten helpt om zelfstandig 3D-printtoepassingen te ontwikkelen, van passief afnemen van diensten naar actief optimaliseren van ontwerpen, waardoor de technologische waarde echt wordt gemaximaliseerd.
1. Gelaagde architectuur van het trainingssysteem
Een effectief klanttrainingssysteem moet op basis van cognitieve principes en toepassingsscenario's in lagen worden ontworpen, zodat klanten met verschillende achtergronden een passend leertraject kunnen vinden. De door Blueprints 3D toegepaste driedelige trainingsarchitectuur is inmiddels gevalideerd bij meer dan 200 zakelijke klanten, met een gemiddelde trainingsvoldoening van 92%.
Level 1 - Basale kennislaag: voor klanten zonder voorkennis, gericht op de principes van 3D-printen, vergelijking van gangbare technologieën en herkenning van toepassingsscenario's. De training duurt 4-6 uur en is erop gericht klanten te laten begrijpen "wat 3D-printen kan doen" en "hoe de juiste technologieroute te kiezen". Via een casusbibliotheek (met 150+ praktijkcases) en interactieve demonstraties helpt dit klanten een technologisch denkkader op te bouwen.
Level 2 - Toepassings- en praktijklaag: voor klanten met een duidelijke projectbehoefte, met diepgaande behandeling van ontwerpnormen, materiaaleigenschappen en optimalisatie van procesparameters. De training duurt 12-16 uur (verdeeld over 2-3 dagen) en richt zich op "hoe ontwerp je printbare onderdelen" en "hoe optimaliseer je de printkwaliteit". Inclusief hands-on machinebediening en casusanalyses; deelnemers moeten het ontwerp en de print van ten minste 3 echte projecten voltooien.
Level 3 - Professioneel meesterschap: voor klanten met een langetermijnsamenwerking, met geavanceerde toepassingstechnieken, kwaliteitscontrolesystemen en strategieën voor kostenoptimalisatie. De training duurt 24-32 uur (verdeeld over 4-5 dagen) en is bedoeld om klanten de vaardigheid te geven complexe problemen zelfstandig op te lossen. De inhoud omvat geavanceerde thema's zoals nabewerkingstechnieken, printen met meerdere materialen en optimalisatie van kleine series productie.
2. De kerninhoud van de basistrainingsmodules
Basistraining is de hoeksteen van het empowerment-systeem en moet zich richten op de sleutelkennis die het vaakst tot projectfalen leidt, om informatie-overload en theoretische ballast te vermijden. In de praktijk blijkt dat de volgende vijf modules de kennisgebieden zijn waar klanten het meest dringend behoefte aan hebben:
Module 1: beslissingsboom voor technologiekeuze
Om in te spelen op het pijnpunt van klanten die "niet weten welke technologie ze moeten kiezen", wordt een op toepassingsbehoeften gebaseerd besluitvormingsproces opgebouwd. Neem kunststof onderdelen als voorbeeld: FDM-technologie is geschikt voor functionele prototypevalidatie, met een kostenbereik van 0,5-2 yuan/cm³ en een nauwkeurigheid van ±0,3-0,5 mm; SLA-technologie is geschikt voor visuele presentatiemodellen, met kosten van 1,5-4 yuan/cm³ en een nauwkeurigheid van ±0,1-0,2 mm; SLS-technologie is geschikt voor functietests en kleine series productie, met kosten van 3-6 yuan/cm³ en zonder beperkingen door ondersteuningsstructuren. Via een vierdimensionale beslissingsmatrix op basis van toepassingsscenario's (uiterlijk/functie/productie), nauwkeurigheidseisen, aantallen en budgetbeperkingen kan de klant binnen 10 minuten de optimale technologieroute bepalen.
Module 2: zeven principes voor printbaar ontwerp
- Norm voor minimale wanddikte: bij FDM is de minimale wanddikte 0,8-1,0 mm (PLA-materiaal); een aanbevolen ontwerpdikte van ≥1,5 mm zorgt voor structurele stabiliteit. Bij SLA kan de minimale wanddikte 0,4-0,5 mm bedragen, maar slanke structuren vereisen extra verstevigingsribben.
- Begrenzing van overhanghoek: bij FDM moeten overhangstructuren een hoek van ≥45° hebben; onder deze hoek moeten supports worden toegevoegd. Bij SLA kan de hoek dalen tot 20-30°, maar moet de moeilijkheid van het verwijderen van supports nog steeds worden beoordeeld.
- Beperkingen voor gatdiameter: de minimale diameter van een verticaal gat bij FDM is 1,0-1,5 mm (afhankelijk van de nozzle-diameter); voor horizontale gaten wordt, vanwege de behoefte aan supports, een minimale diameter van ≥2 mm aanbevolen.
- Ontwerp van tolerantiereservering: voor assemblagestructuren moet 0,2-0,3 mm speling (FDM) of 0,1-0,15 mm speling (SLA) worden voorzien, om krimp en fouten door nabewerking te compenseren.
- Vermijden van spanningsconcentratie: vermijd scherpe hoeken; binnen- en buitenhoeken moeten een straal hebben van ≥ de wanddikte om het risico op scheuren te verkleinen.
- Optimalisatie van ondersteuningsstructuren: 45° zelfdragend ontwerp, optimalisatie van brugstructuren en strategieën voor het kiezen van oplosbare supportmaterialen.
- Planning van de printrichting: bepaal de optimale printrichting op basis van belastingsrichting, visuele eisen en supportbehoefte; typische cases tonen aan dat de juiste richting de sterkte met 35%-50% kan verhogen.
Module 3: materiaaleigenschappen en selectiehandleiding
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.