
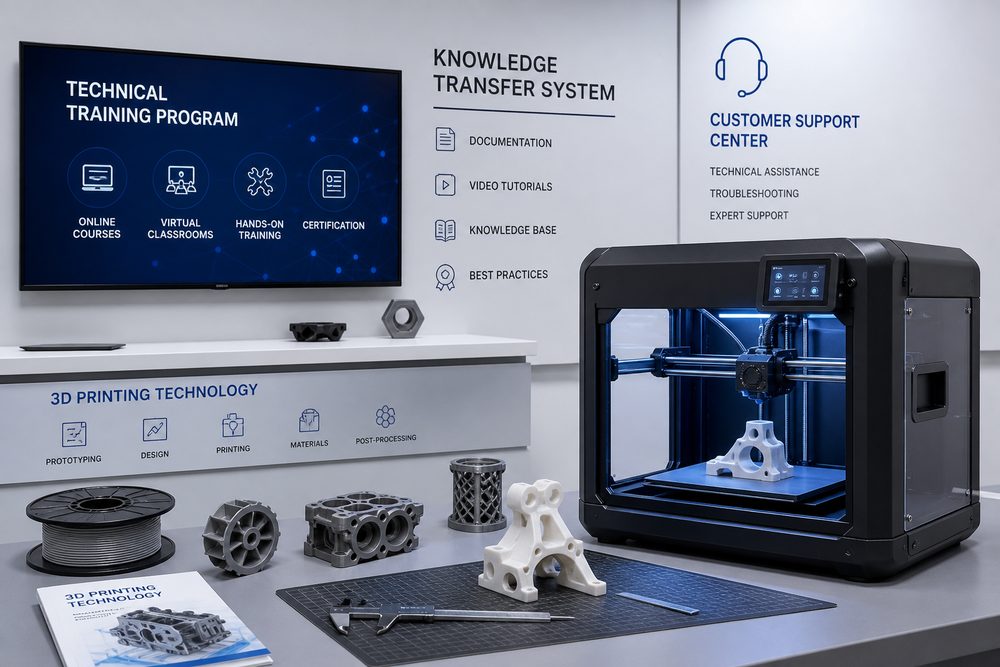
Introduzione: il valore centrale della formazione del cliente nei servizi di stampa 3D
Nel settore dei servizi di stampa 3D, la consegna tecnologica è solo il punto di partenza; la vera realizzazione del valore del servizio dipende dalla capacità del cliente di applicarla in modo efficace. I dati mostrano che circa il 65% dei clienti che si avvicinano per la prima volta alla stampa 3D, a causa della mancanza di competenze professionali, produce progettazioni irragionevoli, scelte errate dei materiali o trattamenti post-processo inadeguati, con conseguenti ritardi del progetto, sforamenti di costo e persino fallimenti. Il caso di un produttore di componenti automobilistici mostra che, nel primo mese di prova, un team non formato sistematicamente ha ottenuto, a causa di uno spessore delle pareti insufficiente (1,2 mm reali contro i 2,5 mm raccomandati) e di un’impostazione errata delle strutture di supporto, un tasso di pezzi conformi pari solo al 58%, con un costo unitario fino a 2,3 volte superiore al previsto.
Un sistema professionale di formazione del cliente e di supporto tecnico può migliorare in modo significativo questa situazione. Attraverso una trasmissione strutturata delle conoscenze, i clienti possono acquisire competenze applicative di base entro 2-3 settimane, aumentando il tasso di successo dei progetti oltre l’85% e riducendo del 40%-60% il numero di iterazioni di progettazione. Ancora più importante, un potenziamento profondo può aiutare i clienti a sviluppare una capacità autonoma di applicazione della stampa 3D, passando da un ruolo passivo di ricezione del servizio a uno proattivo di ottimizzazione della progettazione, realizzando così la massimizzazione del valore tecnologico.
1. Progettazione dell’architettura a livelli del sistema di formazione
Un sistema efficace di formazione del cliente deve essere progettato per livelli, sulla base delle regole cognitive e degli scenari applicativi, in modo da garantire che clienti con background diversi possano trovare il percorso di apprendimento più adatto. L’architettura formativa a tre livelli adottata da lantu3D è stata validata presso oltre 200 clienti aziendali, con un livello medio di soddisfazione del 92%.
Livello 1 - Livello di conoscenza di base: rivolto ai clienti senza alcuna esperienza, si concentra sui principi della stampa 3D, sul confronto tra le principali tecnologie e sul riconoscimento degli scenari applicativi. Il ciclo di formazione dura 4-6 ore e l’obiettivo è far comprendere al cliente «cosa può fare la stampa 3D» e «come scegliere il percorso tecnologico più adatto». Attraverso una libreria di casi (con oltre 150 casi applicativi reali) e dimostrazioni interattive, si aiuta il cliente a costruire un quadro di riferimento tecnologico.
Livello 2 - Livello di pratica applicativa: rivolto ai clienti con esigenze di progetto ben definite, approfondisce le regole di progettazione, le caratteristiche dei materiali e l’ottimizzazione dei parametri di processo. Il ciclo di formazione dura 12-16 ore (suddivise in 2-3 giorni) e si concentra su «come progettare componenti stampabili» e «come ottimizzare la qualità di stampa». Include operazioni su macchine reali e analisi di casi; i partecipanti devono completare la progettazione e la stampa di almeno 3 progetti reali.
Livello 3 - Livello di padronanza professionale: rivolto ai clienti con una collaborazione di lungo periodo, copre tecniche applicative avanzate, sistemi di controllo qualità e strategie di ottimizzazione dei costi. Il ciclo di formazione dura 24-32 ore (suddivise in 4-5 giorni) e ha l’obiettivo di sviluppare la capacità del cliente di risolvere autonomamente problemi complessi. I contenuti includono tecniche di post-processing, stampa combinata multimateriale, ottimizzazione della produzione in piccoli lotti e altri temi avanzati.
2. Contenuti chiave del modulo di formazione sulle conoscenze di base
La formazione sulle conoscenze di base è il fondamento del sistema di abilitazione e deve concentrarsi sui punti di conoscenza più critici e più suscettibili di causare il fallimento di un progetto, evitando sovraccarico informativo e accumulo teorico. La pratica dimostra che i seguenti cinque moduli sono le aree di conoscenza più urgenti per i clienti:
Modulo 1: albero decisionale per la scelta del percorso tecnologico
Per rispondere al punto dolente dei clienti che «non sanno quale tecnologia scegliere», viene costruito un processo decisionale basato sulle esigenze applicative. Prendendo come esempio i pezzi in plastica, la tecnologia FDM è adatta ai prototipi di verifica funzionale, con un intervallo di costo di 0,5-2 yuan/cm³ e precisione di ±0,3-0,5 mm; la tecnologia SLA è adatta ai modelli di presentazione estetica, con un costo di 1,5-4 yuan/cm³ e precisione di ±0,1-0,2 mm; la tecnologia SLS è adatta ai test funzionali e alla produzione in piccoli lotti, con un costo di 3-6 yuan/cm³ e senza limitazioni dovute alle strutture di supporto. Attraverso una matrice decisionale a quattro dimensioni — scenario applicativo (estetica/funzione/produzione), requisiti di precisione, quantità, vincoli di budget — il cliente può definire il percorso tecnologico ottimale in 10 minuti.
Modulo 2: sette principi fondamentali del design stampabile
- Specifiche di spessore minimo delle pareti: per il processo FDM lo spessore minimo delle pareti è 0,8-1,0 mm (materiale PLA); si raccomanda uno spessore di progettazione ≥1,5 mm per garantire la stabilità strutturale. Per il processo SLA lo spessore minimo può arrivare a 0,4-0,5 mm, ma le strutture snelle richiedono l’aggiunta di nervature di rinforzo.
- Limite dell’angolo di sbalzo: per la stampa FDM l’angolo delle strutture a sbalzo deve essere ≥45°; al di sotto di tale angolo è necessario aggiungere supporti. Per la stampa SLA l’angolo può scendere a 20-30°, ma occorre comunque valutare la difficoltà di rimozione dei supporti.
- Vincoli sulle dimensioni dei fori: per FDM il diametro minimo di un foro verticale è 1,0-1,5 mm (a seconda del diametro dell’ugello), mentre per i fori orizzontali, a causa delle esigenze di supporto, si raccomanda un diametro minimo ≥2 mm.
- Progettazione dei giochi di tolleranza: le strutture di assemblaggio devono prevedere un gioco di 0,2-0,3 mm (FDM) o di 0,1-0,15 mm (SLA), per compensare il ritiro di stampa e gli errori di post-processing.
- Evitare la concentrazione delle tensioni: evitare il design con spigoli vivi; il raggio degli angoli interni ed esterni deve essere ≥ dello spessore della parete, per ridurre il rischio di fessurazioni.
- Ottimizzazione delle strutture di supporto: progettazione autosostenuta a 45°, ottimizzazione delle strutture di bridging e strategie per l’impiego di materiali di supporto solubili.
- Pianificazione dell’orientamento di stampa: l’orientamento ottimale va definito considerando in modo combinato la direzione dei carichi, i requisiti estetici e le necessità di supporto; casi tipici mostrano che l’orientamento corretto può aumentare la resistenza del 35%-50%.
Modulo 3: prestazioni dei materiali e guida alla selezione
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.