
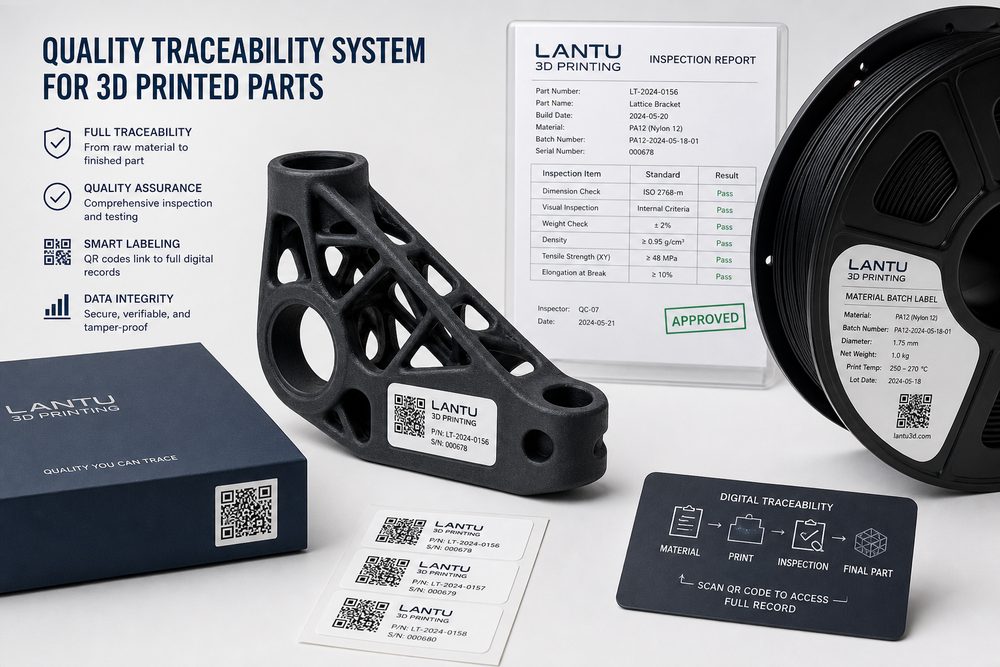
はじめに:追跡記録がなければ、品質問題は記憶頼みでしか判断できず、企業は材料、設備、パラメータ、または操作上の原因を特定しにくい
すべての部品の来歴を明確にできるか:3Dプリント品質トレーサビリティ体系の作り方は、単独の技術課題ではなく、顧客ニーズ、モデルデータ、工程選定、生産計画と納品、そしてアフターレビューまでを含むシステムエンジニアリングです。ブループリント三維のような、設計から実物納品までを一貫管理するフルライフサイクル・マネジメント・プラットフォームにとって重要なのは、「印刷できるかどうか」ではなく、不確定な要求を、計画可能で、追跡可能で、納品可能な製造プロセスへと変換できるかどうかです。業界でよくある誤りは、設備パラメータだけに注目し、受注ロット、検証ポイント、品質記録、部門横断の情報フローを見落とすことです。その結果、手戻り、遅延、コスト制御不能につながります。本稿では、3Dプリント品質トレーサビリティ体系を小ロット製造のシナリオに結びつけ、実装可能な方法論を提示します。
1、トレーサビリティの起点はモデルバージョン
3Dプリントの品質は、まず入力ファイルに左右されます。顧客の元ファイル、修正後ファイル、生産用ファイル、変更説明を記録すべきです。肉厚の増加、穴位置の補正、サポートの調整、分割処理など、いかなる変更も必ずバージョン記録として残します。そうしなければ、顧客から寸法や組立の問題が指摘された際に、それが設計変更なのか、ファイルの誤りなのか、あるいは製造ばらつきなのかを判断しにくくなります。
2、材料と設備の記録は、必要十分であるべき
トレーサビリティ体系は、最初から複雑である必要はありませんが、重要項目は欠かせません。材料名、ロット番号、開封日、設備番号、印刷日、層厚、配置方向、後処理パラメータは必須です。粉末床方式では、さらに新品粉の比率と循環回数を記録すべきです。光硬化方式では、樹脂ロット、洗浄液の状態、硬化時間も記録します。これらの項目で、大半の品質分析シナリオをカバーできます。
3、検査データは重要特性に対応させる
すべての寸法を全数検査する必要はなく、組立、強度、外観に影響する重要特性を重点的に確認すべきです。図面や検査表には、孔ピッチ、スナップフィットの厚み、取付面の平面度、ねじ深さなどのCTQ項目を明記できます。検査方法も固定し、担当者ごとに基準が異ならないようにして、比較可能なデータを確保します。
4、異常のクローズドループは、記録そのもの以上に重要
欠陥を発見したら、欠陥タイプ、数量、想定原因、処置方法、予防策を記録します。反り、層間割れ、気孔、サポート痕、色差、寸法の過大・過小といった典型的な欠陥は、原因データベースとして整理できます。トレーサビリティ体系の価値は、事後の責任追及ではなく、次のロットをより安定させることにあります。
まとめ:経験を再現可能な納品力へ変える
すべての部品の来歴を明確にできるか:3Dプリント品質トレーサビリティ体系の作り方の核心は、断片的な経験を標準動作へ落とし込むことです。すなわち、要求には入口があり、判断には根拠があり、工程には記録があり、異常にはクローズドループがあり、結果は振り返り可能であることです。企業は、まず頻出品目や代表的な顧客案件から始め、最小限で使えるプロセスを構築し、その後、材料ライブラリ、工程ライブラリ、見積ルール、品質トレーサビリティシステムへ段階的に拡張することを推奨します。ブループリント三維が重視しているのも、まさに設計図から実物納品までの連続した能力づくりです。これにより、3Dプリントは単なる試作ツールではなく、企業の迅速な検証、小ロット生産、受注生産を支える信頼できる要となります。