
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
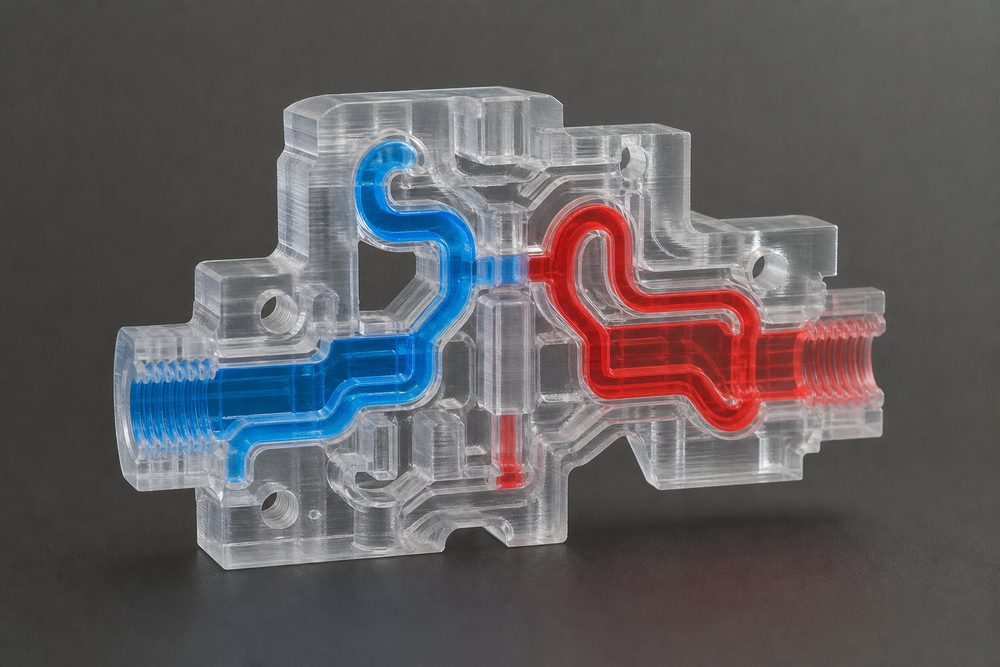
Conception de canaux d'écoulement internes pour la fabrication additive : méthodes d'optimisation des canaux hydrauliques et de refroidissement
Introduction : La conception des canaux d'écoulement internes est le principal avantage de la fabrication additive Les processus de fabrication traditionnels sont limités par l'accessibilité des outils et la structure du moule, ce qui rend difficile la réalisation d'une fabrication intégrée de canaux d'écoulement internes complexes. L'émergence de la technologie d'impression 3D a complètement changé cette situation, permettant aux concepteurs de disposer librement des canaux de refroidissement, des canaux hydrauliques et des canaux d'air à l'intérieur des pièces, améliorant considérablement l'efficacité de l'échange thermique, réduisant la résistance à l'écoulement et réduisant le poids. Cependant, la conception du canal d'écoulement interne n'est pas sans contraintes : le retrait du support, le nettoyage de la poudre, la rugosité de la surface et le contrôle de la chute de pression sont autant de facteurs qui nécessitent une attention particulière. Cet article présentera systématiquement la méthode de conception de canaux d'écoulement internes pour la fabrication additive afin d'aider les travailleurs...
news
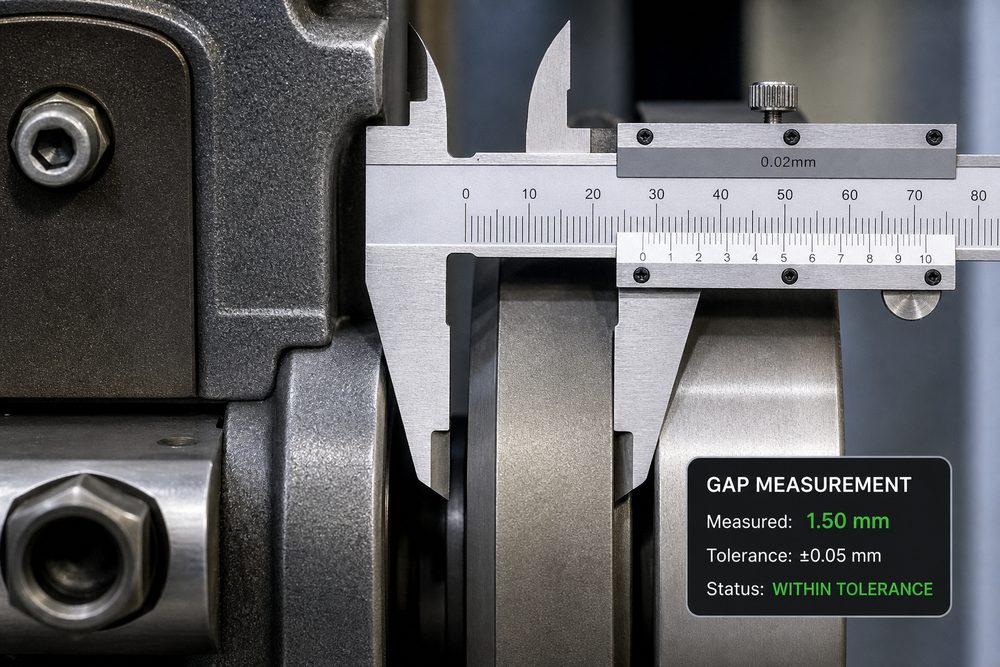
Normes de conception des écarts d'assemblage pour l'impression 3D : ajustement des trous d'arbre et guide de tolérance de glissement
Introduction : la précision de l'assemblage détermine le succès ou l'échec du produit Dans les applications industrielles de l’impression 3D, les pièces sont rarement utilisées seules et la plupart doivent être assemblées avec d’autres pièces. La conception du jeu d'assemblage détermine directement l'efficacité de l'assemblage, la fluidité du mouvement et la fiabilité à long terme du produit. Par rapport à l'usinage CNC traditionnel, l'impression 3D présente des caractéristiques de précision différentes : elle est généralement plus précise dans les dimensions planes, mais présente des erreurs inhérentes dans l'axe Z (direction de l'épaisseur de la couche). Cette caractéristique de précision anisotrope fait que l'application directe des normes d'écartement d'usinage traditionnelles conduit souvent à une défaillance de l'assemblage. Cet article fournira un ensemble de mesures applicables...
news
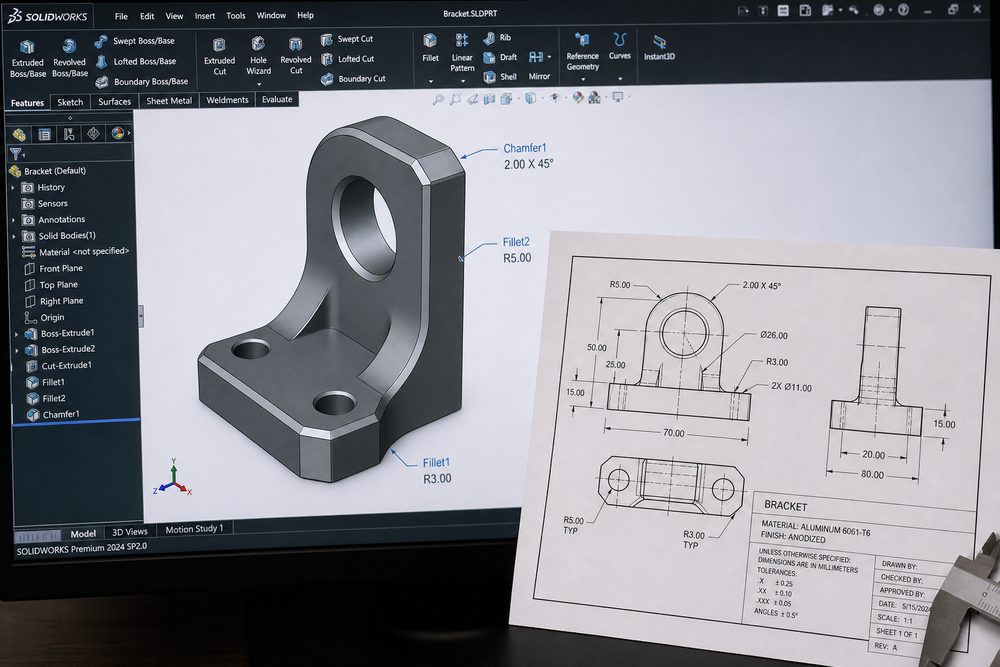
Spécifications de conception pour les congés et chanfreins des pièces imprimées en 3D : pratique d'ingénierie pour réduire la concentration des contraintes
Introduction : Pourquoi la conception des congés et des chanfreins est si importante Dans la conception de pièces imprimées en 3D, le congé et le chanfrein ne sont pas seulement des considérations esthétiques, mais également des éléments de conception clés qui affectent la résistance structurelle de la pièce, le taux de réussite de l'impression et l'efficacité du post-traitement. Par rapport à l'usinage CNC traditionnel, le processus d'impression 3D présente des avantages et des limites uniques en matière de traitement des angles vifs. Cet article analysera systématiquement les principes de conception des congés et des chanfreins dans les pièces imprimées en 3D du point de vue de la pratique de l'ingénierie, aidant ainsi les ingénieurs à prendre des décisions plus raisonnables en matière de conception. Principe de concentration des contraintes et analyse des défaillances des pièces imprimées en 3D Table de recherche en mécanique des matériaux...
news
Etude du comportement au frittage de poudre d'acier inoxydable 316L en procédé MIM
Une étude approfondie du comportement de frittage et du mécanisme de densification de la poudre d'acier inoxydable 316L dans le procédé MIM de moulage par injection de métal fournit des orientations théoriques pour la production de pièces de haute qualité.
news
Recyclage de la poudre TPU recyclable en production de masse
Discussion des stratégies de recyclage et des impacts sur les performances de la poudre de TPU
news
Comparaison des procédés d'impression entre PEKK et PEEK
Analyse comparative des caractéristiques du processus d'impression des matériaux PEKK et PEEK
news
Optimisation des propriétés électriques de la résine conductrice chargée de pâte d'argent
Présentation de la méthode d'optimisation des performances électriques de la résine conductrice remplie de pâte d'argent
news
Contrôle du coefficient de dilatation thermique du PEEK renforcé de fibres continues
Discussion sur la technologie de contrôle du coefficient de dilatation thermique des matériaux PEEK renforcés de fibres continues
news
Stabilité dimensionnelle améliorée des matériaux en nylon modifiés par nanoargile
Analyser l'effet d'amélioration des performances des matériaux en nylon modifiés par des nanoargiles
news
Conception d'optimisation de la topologie des canaux d'écoulement des composants de gestion thermique
Présentation de la méthode d'optimisation de la conception des canaux d'écoulement des composants de gestion thermique
news
Évaluation de la faisabilité et optimisation des solutions adaptées aux besoins personnalisés du client
Discuter des méthodes d'évaluation et des stratégies d'optimisation des solutions pour les besoins personnalisés des clients.
news
Mesures de protection de la propriété intellectuelle et de confidentialité pour les services d’impression 3D
Analyser les stratégies de protection de la propriété intellectuelle et de confidentialité des informations pour les services d'impression 3D
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.