
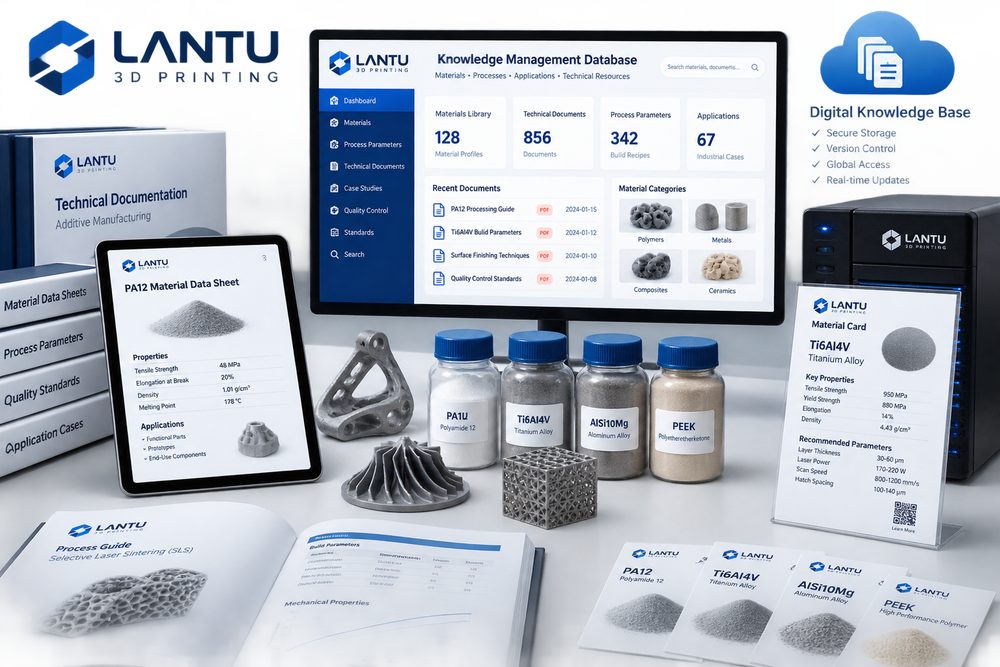
Introduction : le système de gestion des connaissances en impression 3D devient un facteur décisif de livraison
Dans de nombreuses entreprises, l’impression 3D est encore perçue comme un simple outil permettant de « fabriquer rapidement un prototype ». Mais lorsque les commandes passent d’une pièce unique à des séries multiples, à plusieurs matériaux et à une coopération entre plusieurs services, ce qui détermine réellement la qualité de livraison n’est plus seulement la performance des machines, mais aussi la conception des processus, la traçabilité des données, le jugement d’ingénierie et la capacité d’amélioration continue. lantu3D Printing s’intéresse en priorité à la gestion du cycle de vie complet, du plan de conception jusqu’à la remise de l’objet fini : en amont, il faut comprendre l’usage de la pièce et les critères d’acceptation ; au milieu, il faut choisir le bon procédé, le bon matériau et la bonne chaîne de post-traitement ; en aval, il faut encore assurer le contrôle, l’emballage, le transport, le service après-vente et le retour d’expérience. La valeur d’un système de gestion des connaissances en impression 3D consiste précisément à créer des liens stables entre toutes ces étapes.
Les problèmes les plus fréquents dans le secteur sont bien connus : des besoins mal décrits entraînent des itérations de modification, des files de production peu transparentes provoquent des délais incontrôlés, des échantillons sont conformes mais les petites séries manquent de régularité, et des relevés de contrôle dispersés rendent l’analyse des causes difficile. Pour résoudre ces difficultés, il ne suffit pas d’« acheter plus de machines » ou de « faire des heures supplémentaires » ; il faut mettre en place un mécanisme de gestion qui puisse être exécuté par l’équipe, validé par les données et compris par le client.
1. Définir clairement l’objet : transformer une tâche technique en ordre de fabrication pilotable
La première étape d’un système de gestion des connaissances en impression 3D consiste à transformer une demande floue en ordre de fabrication structuré. Un bon ordre doit au minimum inclure l’usage prévu, le matériau, la quantité, les tolérances dimensionnelles, les exigences de surface, les relations d’assemblage, le post-traitement, le délai de livraison et la méthode d’acceptation. Pour une pièce fonctionnelle, il faut aussi préciser la direction des efforts, la température de service, le milieu de contact et la durée de vie attendue ; pour une pièce de présentation, il faut surtout détailler la couleur, la texture, les lignes de jointure, la peinture et les faces visibles.
Au niveau opérationnel, il est recommandé de considérer comme points de contrôle de base la fiche matière, la fiche procédé, la base des défauts, les règles de devis et les retours d’expérience. L’intérêt est simple : chaque échange peut alors être rattaché à des champs précis au lieu de rester dans des messages épars. Par exemple, lorsqu’un client dit seulement « il faut que ce soit solide », l’ingénieur doit préciser s’il s’agit de résistance à la flexion, à la traction, aux chocs ou de la tenue du filetage. De même, « surface lisse » doit être converti en une solution concrète comme le sablage, le polissage, la peinture ou la métallisation.
Dans sa gestion de projet, lantu3D Printing découpe généralement l’ordre en trois couches : la couche besoin, qui enregistre l’objectif du client ; la couche ingénierie, qui consigne les décisions de procédé ; et la couche production, qui enregistre l’équipement, le lot et les résultats d’exécution. Ce n’est qu’en reliant ces trois niveaux que l’on peut ensuite construire une boucle solide pour la traçabilité, l’analyse des délais et le bilan des coûts.
2. Gérer l’incertitude par les données : les paramètres clés doivent être enregistrables et comparables
L’avantage de l’impression 3D est sa flexibilité, mais cette flexibilité introduit aussi de l’incertitude. Les différences de matériau, de machine, d’orientation, d’épaisseur de couche, de stratégie de support et de post-traitement influencent toutes le résultat final. Sans enregistrement des paramètres, l’équipe dépend uniquement de l’expérience individuelle ; dès qu’il y a un changement de personnel ou une augmentation du volume des commandes, les écarts de qualité s’amplifient nettement. Un système de gestion des connaissances en impression 3D doit donc impérativement être accompagné d’une collecte de données.
Dans des projets concrets, le fait de relier les fenêtres de paramètres du PA12, des résines et des matériaux métalliques à des exemples typiques d’échec améliore nettement l’efficacité de recherche des ingénieurs. Ces paramètres ne servent pas à produire des tableaux compliqués, mais à savoir dans quelles conditions le résultat est stable et dans quelles conditions le risque augmente. Pour une pièce SLS en nylon, il faut enregistrer le lot de poudre, le taux de recyclage, la densité d’agencement, le temps de refroidissement et le lot de teinture ; pour une pièce en SLA, il faut suivre l’épaisseur de couche, les points de contact des supports, le temps de nettoyage, la post-polymérisation et la méthode de réparation de surface ; pour une pièce métallique, il faut aussi surveiller le traitement thermique, le soulagement des contraintes, la surépaisseur d’usinage et les exigences de contrôle non destructif.
La donnée a également une autre fonction essentielle : professionnaliser l’échange avec le client. Lorsqu’un client demande de réduire le délai ou le coût, l’équipe peut s’appuyer sur des données pour expliquer quels postes sont optimisables et quels postes augmentent le risque. Par exemple, réduire le temps d’attente du post-traitement peut affecter la stabilité du revêtement, et comprimer excessivement le refroidissement peut entraîner des déformations sur des pièces poudre. Expliquer les arbitrages avec des données inspire davantage confiance qu’un simple « ce n’est pas possible ».
3. Avancer le contrôle qualité : ne pas attendre la fin de livraison pour découvrir les problèmes
Dans beaucoup de projets d’impression 3D, les reprises ne viennent pas de la fin de production mais d’une définition initiale insuffisante et d’un contrôle intermédiaire absent. Un mécanisme de gestion efficace doit donc déplacer le contrôle qualité vers les phases d’examen du modèle, de revue de procédé et de validation de la première pièce. La revue du modèle se concentre sur l’épaisseur des parois, le diamètre des trous, les angles en porte-à-faux, les jeux d’assemblage et les structures fragiles ; la revue du procédé traite du choix du matériau, de l’orientation, de la position des supports, de la régularité en série et de la faisabilité du post-traitement ; la validation de la première pièce vérifie enfin que la pièce réelle correspond bien aux attentes.
Le cœur de la gestion des connaissances réside dans la capacité à rechercher, réutiliser et mettre à jour. Cela signifie qu’une équipe doit s’appuyer sur des listes de contrôle, et non sur le seul jugement ponctuel des ingénieurs. Ces listes peuvent rester simples, mais elles doivent couvrir les points critiques : la version du modèle est-elle la plus récente, la quantité du devis correspond-elle à la commande, le matériau convient-il à l’environnement d’utilisation, les tolérances sont-elles compatibles avec la capacité du procédé, le post-traitement modifie-t-il les dimensions, et l’emballage protège-t-il les structures fragiles ?
Déplacer le contrôle qualité en amont réduit aussi le coût de communication. Si un problème d’ajustement est détecté à l’étape de la première pièce, la correction du modèle et des paramètres reste généralement maîtrisable ; si le problème apparaît après fabrication de tout le lot, les pertes s’étendent aux matériaux, au temps machine, au post-traitement et à la crédibilité sur les délais. Pour une plateforme comme lantu3D Printing, qui met l’accent sur la continuité entre le plan et la livraison, la qualité n’est pas une inspection finale, mais un principe de conception présent tout au long du projet.
4. Construire une boucle fermée : retour d’expérience, capitalisation des connaissances et amélioration continue
La fin d’un projet ne marque pas la fin de la gestion. Un système de service d’impression 3D mature transforme chaque anomalie, chaque réclamation, chaque retard et chaque réussite en connaissance réutilisable. Le retour d’expérience ne doit pas seulement demander « qui est responsable ? », mais plutôt « où le processus a-t-il manqué ? » : la demande a-t-elle été correctement enregistrée, les paramètres de procédé étaient-ils fondés, la planification de production a-t-elle pris en compte le goulet d’étranglement du post-traitement, les critères d’inspection ont-ils été partagés à l’avance, et les attentes du client ont-elles été correctement cadrées ?
Il est conseillé de conserver au minimum quatre familles de documents pour chaque projet : d’abord, les documents de demande et de devis, qui regroupent l’objectif du client, la quantité, le matériau et le délai ; ensuite, les documents d’ingénierie, qui comprennent la version du modèle, les recommandations DFM, le flux de procédé et les paramètres ; puis les documents de production et de qualité, qui incluent l’équipement, les lots, les résultats de contrôle et les photos ; enfin, les documents de livraison et de retour, qui couvrent l’emballage, la logistique, la confirmation du client et les éventuels sujets de SAV. Plus ces informations sont complètes, plus il devient facile de prendre rapidement une décision sur des projets similaires.
L’amélioration continue peut commencer avec trois indicateurs simples : le taux de livraison à l’heure, le taux de conformité au premier passage et la répartition des causes de reprise. Le premier reflète la capacité de planification et de supply chain, le second mesure la stabilité de l’ingénierie et de la production, et le troisième met en évidence les faiblesses du processus. Après trois à cinq séries de données, l’équipe identifie généralement les problèmes récurrents, par exemple des variations de teinte sur une famille de matériaux, la fragilité d’une certaine géométrie à paroi mince, ou un temps d’attente trop long à une étape de post-traitement.
Conclusion : transformer la capacité d’impression 3D en système de service reproductible
Un système de gestion des connaissances en impression 3D n’est pas une surcharge administrative ; c’est la base indispensable pour passer de la capacité à fabriquer à la capacité de livrer de manière stable. Les machines fixent la limite haute de fabrication, les processus déterminent la stabilité de livraison et les données définissent la vitesse d’amélioration continue. Pour les professionnels du secteur, la concurrence future ne reposera pas seulement sur le nombre de machines ou sur le prix le plus bas, mais sur la capacité à comprendre plus vite les besoins, à choisir plus précisément le procédé, à maîtriser plus solidement la qualité et à transformer chaque livraison en compétence organisationnelle.
lantu3D Printing n’est pas seulement un atelier d’usinage en impression 3D, mais une plateforme d’exécution qui relie la conception, l’ingénierie, la fabrication, le post-traitement, le contrôle qualité et la livraison. En construisant une méthode systématique autour d’un système de gestion des connaissances en impression 3D, il devient possible de réduire les coûts d’essai pour les clients, d’améliorer l’efficacité de l’équipe de service, de diminuer les reprises et de renforcer la traçabilité. Ce n’est qu’en transformant l’expérience en processus, les processus en données et les données en amélioration que l’impression 3D pourra devenir une force réellement fiable au sein des systèmes de recherche et de fabrication des entreprises.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.