
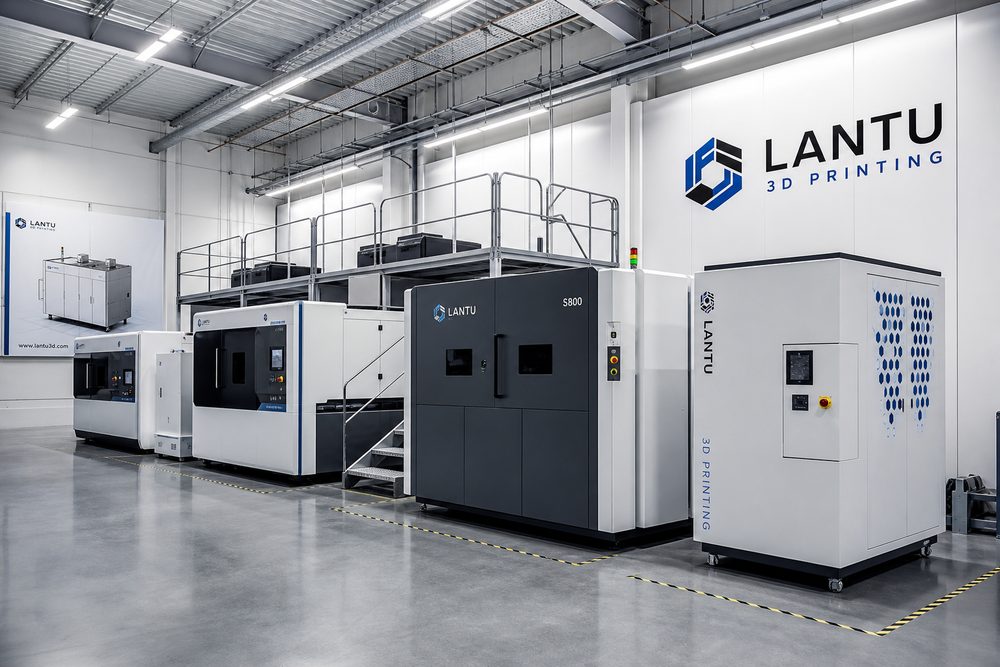
Einführung: Angst vor dem Energieverbrauch bei der Massenproduktion
Ein Unternehmen, das Teile für die Luft- und Raumfahrtindustrie herstellt, verfügt über 25 3D-Drucker in Industriequalität mit einem jährlichen Druckvolumen von mehr als 500.000 Stück. Allerdings belaufen sich die jährlichen Energiekosten auf bis zu 1,8 Millionen Yuan, was 15–20 % der gesamten Produktionskosten ausmacht. Noch schwerwiegender ist, dass mit zunehmendem Auftragsvolumen die Energieverbrauchskosten linear steigen und die Gewinnmargen erheblich schmälern. Dies ist kein Einzelfall – laut Branchenforschungsdaten ist der Energieverbrauch nach den Materialkosten zum zweitgrößten Ausgabenposten in der groß angelegten 3D-Druckproduktion geworden.
Im Vergleich zur herkömmlichen subtraktiven Fertigung scheint der Energieverbrauch pro Einheit bei der additiven Fertigung geringer zu sein (sie erfordert keine große Menge an Schneidflüssigkeit und kein Kühlsystem), aber der kumulative Energieverbrauch durch langfristiges kontinuierliches Erhitzen, Hochleistungslaserbetrieb, Pulvervorwärmen und andere Zusammenhänge kann nicht ignoriert werden. Am Beispiel des SLS-Prozesses kann die Leistung eines einzelnen Geräts 3 bis 5 kW erreichen, der durchschnittliche tägliche Betrieb beträgt 16 Stunden, der tägliche Energieverbrauch beträgt 48 bis 80 kWh und die monatliche Stromrechnung übersteigt 10.000 Yuan. Die Optimierung des Energieverbrauchs bei gleichzeitiger Sicherstellung der Druckqualität ist für 3D-Druckunternehmen zu einem zentralen Thema geworden, um Kosten zu senken und die Effizienz zu steigern.
1. Eingehende Analyse der Energieverbrauchsverteilung: Energieverbrauchsmerkmale der drei Hauptprozesse
Die Zusammensetzung des Energieverbrauchs verschiedener 3D-Druckverfahren ist deutlich unterschiedlich. Das Verständnis ihrer Verteilungsmuster ist der erste Schritt zur Optimierung der Energieeinsparung. Durch die Analyse der Messdaten der drei Hauptprozesse FDM, SLS und SLA haben wir festgestellt, dass sich der Energieverbrauch hauptsächlich auf die drei Hauptmodule Heizsystem, Bewegungssystem und Hilfssystem konzentriert.
1. Zusammensetzung des Energieverbrauchs des FDM-Prozesses
Der Energieverbrauch von FDM-Geräten (Fused Deposition Modeling) entsteht hauptsächlich durch Düsenheizung, Heißbettheizung und Bewegungssysteme. Am Beispiel eines FDM-Druckers in Industriequalität ist die typische Stromversorgungskonfiguration:
- Düsenheizung: 40–60 W (Betriebstemperatur 200–260 °C)
- Heißbettheizung: 150–300 W (Betriebstemperatur 60–110 °C)
- Bewegungssystem (Schrittmotor): 20–40 W
- Elektronische Steuerkomponenten: 15–25 W
- Lüfter und Zusatzsystem: 5–15 W
Tatsächliche Messdaten zeigen, dass die Erwärmung des Heißbetts 50–65 % des Gesamtenergieverbrauchs ausmacht, die Erwärmung der Düse 20–30 % und das Bewegungssystem nur 10–15 %. Dies bedeutet, dass die Regelung der Heizbetttemperatur ein Schlüsselelement bei der Optimierung der FDM-Energieeinsparung ist. Am Beispiel des Drucks von PA12-Nylonmaterial muss die Heißbetttemperatur bei 110 °C ± 5 °C gehalten werden. Bei einer Umgebungstemperatur von 25 °C muss die Heißbettheizung kontinuierlich etwa 200 W Leistung abgeben, um den Wärmeverlust auszugleichen.
2. Energieverbrauchseigenschaften des SLS-Prozesses
Die Struktur des Energieverbrauchs von SLS-Geräten (selektives Lasersintern) ist komplexer und umfasst hauptsächlich:
- Lasersystem: 30–200 W (angepasst an verschiedene Materialien)
- Pulvervorwärmsystem: 1,5–3 kW (Vorwärmtemperatur liegt nahe am Schmelzpunkt des Materials, PA12 liegt bei etwa 170 °C)
- Heizung der Baukammer: 500–1000 W (um die Temperatur der Druckkammer aufrechtzuerhalten)
- Bewegungssystem und Steuerung: 100–200 W
Wichtige Erkenntnisse: Der Energieverbrauch des Pulvervorwärmsystems beträgt bis zu 60–70 %. Beim SLS-Verfahren muss das Pulver auf 10–20 °C unter dem Schmelzpunkt des Materials vorgewärmt werden, um die Verformung durch thermische Spannung beim Sintern zu reduzieren. Für PA12-Material vorheizen
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.