
引言:质量不能只靠最后一把卡尺
3D打印零件的质量由模型、材料、设备、参数、后处理和检测共同决定。如果只在交付前测量尺寸,很多问题已经无法低成本修复。质量管理体系的价值在于把风险前置,让每个订单都有明确标准、过程记录和异常处理路径。
一、首件验证:定义可接受的质量边界
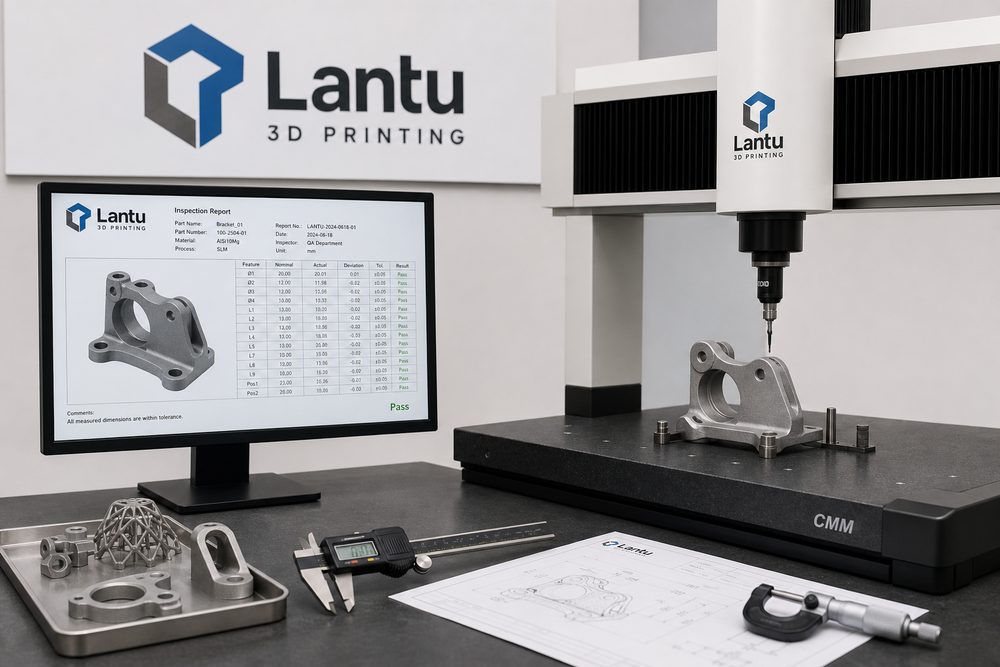
首件验证应覆盖关键尺寸、外观、装配面、功能面和必要的力学性能。对于装配件,可采用通止规或实配测试;对于金属件,可增加密度、硬度或无损检测。首件确认后,应冻结材料批次、摆放方向、层厚和后处理流程,避免后续批次发生未记录变化。
二、过程控制:记录比事后解释更重要
每个订单应记录设备编号、材料批次、打印参数、操作者、开始结束时间、异常报警和后处理方式。对于SLS批量件,还应记录粉箱位置;对于SLM金属件,应记录保护气氛、基板信息和热处理曲线。过程记录能帮助团队快速定位问题,也能提升客户信任。
三、检测标准:按用途分级而非一刀切
并非所有零件都需要同样严格的检测。展示模型重点关注外观和颜色;装配件关注尺寸和配合;功能件关注强度、耐温和疲劳;医疗或航空相关零件则需要更严格的合规文件。建议按A、B、C等级定义检测项目,避免过度检测增加成本,也避免关键件检测不足。
四、异常闭环:把失败样件转化为知识资产
打印失败、尺寸超差或客户投诉不应只作为个案处理。团队应记录缺陷图片、原因分析、纠正措施和预防措施,例如调整支撑、增加壁厚、修改摆放方向或更换材料。长期积累后,质量问题会成为可查询的知识库。
总结
3D打印质量管理体系的核心是可追溯、可验证、可改进。只有把首件验证、过程记录、分级检测和异常闭环连接起来,平台才能支撑更高价值的制造项目。