
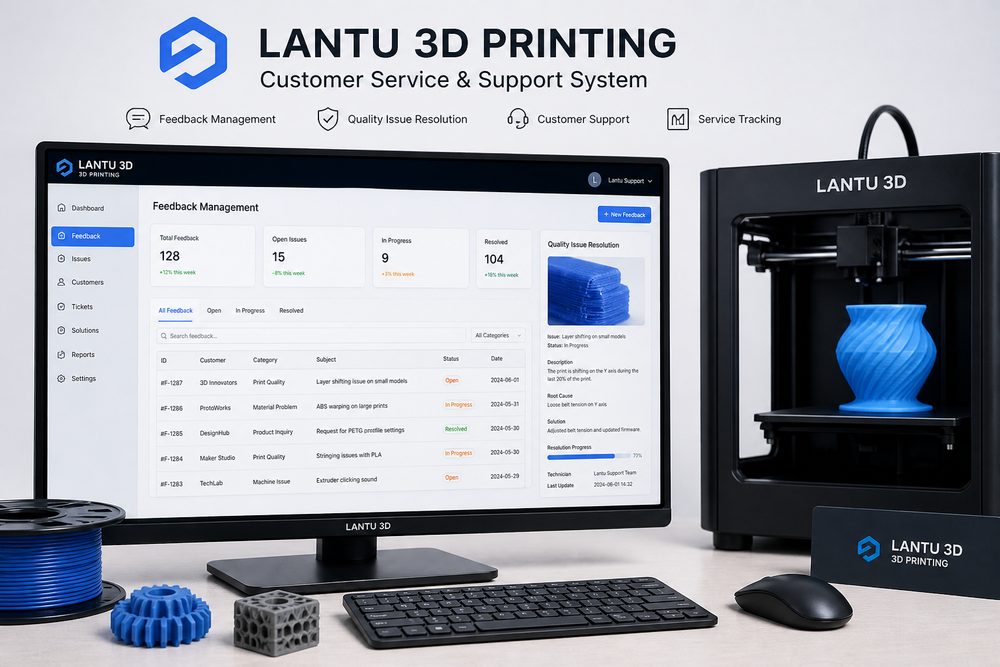
引言:3D打印服务投诉的特殊性
与传统CNC加工或注塑成型不同,3D打印服务的客户投诉呈现出显著的技术复杂性特征。根据行业调研数据,3D打印服务企业平均投诉率为4.2%-6.8%,远高于传统制造业的1.5%-2.3%。某华东地区SLA服务商的统计显示,2023年全年共受理客户投诉387件,其中尺寸精度问题占比32%、表面质量投诉占28%、交付延期占21%、材料性能不符预期占14%、其他占5%。
投诉频发的根本原因在于:一是工艺参数窗口窄,SLA工艺层厚0.05-0.1mm、激光功率80-200mW、扫描速度2000-3000mm/s,参数偏差5%即可导致制件密度下降8-12%;二是材料特性差异大,PA12收缩率2-3%、树脂收缩率3-5%、金属收缩率高达10-15%,设计端补偿不足直接转化为客户投诉;三是后处理链条长,支撑拆除、喷砂、抛光、阳极氧化等15道工序任一环节失误都可能引发质量问题。因此,建立系统化的投诉处理机制,不仅是服务质量问题,更是技术能力与管理水平的综合体现。
一、投诉分类与根因诊断体系
有效的投诉处理始于精准的问题分类。基于对500+投诉案例的归纳分析,3D打印服务投诉可分为三大技术类型,每类对应特定的诊断方法和解决路径。
(一)尺寸精度类投诉的诊断方法
典型投诉场景:客户反馈制件孔径偏小0.2mm无法装配、总长度超差±0.3mm、壁厚不均匀度超过0.15mm。诊断流程如下:
Step 1:数据溯源——调取原始STL文件,使用Magics或3-matic软件检查网格质量,三角面片数量应≥50万(精细件)或≥20万(结构件),面片间距>0.1mm即为潜在精度风险源。某客户投诉连接件孔径偏小,溯源发现STL文件孔径标注Φ10H7,但三角化后实际孔径仅Φ9.82mm,网格精度不足导致CAD到STL转换误差。
Step 2:工艺参数核查——检查打印日志,验证层厚、扫描速度、激光功率是否在设计窗口内。以SLA工艺为例,层厚0.05mm时的Z轴精度±0.05mm,层厚0.1mm时精度降至±0.1mm;激光功率低于设计值10%会导致固化深度不足,制件密度下降5-8%。
Step 3:后处理影响评估——喷砂处理会使尺寸减小0.02-0.05mm(取决于砂粒目数和喷射时间),阳极氧化会使尺寸增加0.01-0.03mm。某铝合金SLM制件投诉尺寸超差,排查发现喷砂时间超出标准操作程序(SOP)规定值2倍,导致表面去除量过大。
(二)表面质量类投诉的诊断方法
典型投诉场景:制件表面粗糙度Ra>6.3μm、支撑痕迹明显、层纹可见、颜色不均。诊断要点:
表面粗糙度量化测试:使用TR200粗糙度仪测量,标准要求Ra≤3.2μm(FDM)、Ra≤1.6μm(SLA)、Ra≤6.3μm(SLS)。若实测值超标,需检查喷嘴直径(FDM:0.2-0.4mm)、层厚设置(应为喷嘴直径的25-50%)、打印温度(PA12:190-210°C,超出范围导致层间粘结不良)。
支撑痕迹评估:按ISO 17267-2标准分级,A级为无可见痕迹,B级为轻微痕迹(深度0.3mm)。某外观件投诉支撑痕迹等级D级,分析发现支撑密度设置为40%(标准值15-20%),支撑拆除时撕裂制件表面。
(三)交付延期类投诉的诊断方法
典型投诉场景:承诺48小时交付实际延期至72小时、急单无法插队、多次返工导致交付周期不可控。诊断重点:
设备利用率分析:统计设备平均运行时间占比,行业标准≥75%。若低于此值,需排查设备故障率、订单排程合理性、操作人员技能水平。某服务商统计发现,SLA设备月均故障停机时间占总运行时间的18%,主要为激光器老化(功率衰减至初始值的65%)和树脂槽更换不及时(透光率下降至75%)。
返工率统计:一次打印成功率行业标准FDM≥85%、SLA≥92%、SLS≥90%、SLM≥88%。若返工率超标,需追溯设计文件质量(壁厚、悬空角度是否符合设计规范)、参数设置准确性、环境温湿度控制(标准要求温度22±2°C、湿度40-60%RH)。
二、分级响应机制与处理时效标准
基于投诉影响程度和技术复杂度,建立三级响应机制,确保资源投入与问题严重性匹配。
一级投诉(技术难度低、影响范围小)
识别标准:单一制件尺寸偏差70%RH会导致PA12粉末吸湿,打印件出现气泡和层间开裂,投诉风险增加3倍。
交付端预防:产能规划与订单管理
建立科学的产能规划和订单排程机制,减少交付延期投诉:
- 产能核算:单台SLA设备月产能=打印幅面(如600×600mm)×层数(按平均高度100mm、层厚0.1mm计算为1000层)×单层时间(按平均120秒计算)÷单件平均耗时(按4小时计算)≈90件/月。考虑设备利用率80%、返工率8%,实际产能约66件/月/台。
- 订单优先级规则:急单(24小时交付)≤产能10%、标准单(48-72小时)占产能60-70、延后单(>72小时)占产能20-30%。急单比例超标时启动预警,增加加班班次或外协资源。
- 进度可视化:客户可通过订单系统实时查看打印进度(排程中→打印中→后处理→质检→发货),减少信息不透明导致的投诉。某服务商实施进度可视化后,交付延期类投诉下降38%。
四、投诉数据驱动的服务优化
将投诉数据转化为改进动力,建立"投诉-分析-改进-验证"的闭环机制。
投诉数据统计分析
每月编制投诉分析报告,统计关键指标:
- 投诉率:投诉订单数÷总订单数×100%,行业优秀水平≤3%、合格水平3-5%、需改进>5%。
- 投诉处理时效:一级投诉平均处理时长≤4小时、二级投诉≤24小时、三级投诉≤72小时。
- 客户满意度:投诉处理完成后48小时内回访,满意度评分(1-5分),行业优秀水平≥4.2分。
- 重复投诉率:同一客户因同类问题再次投诉的比例,应控制在5%以内。
改进措施追踪
每项投诉对应改进措施,纳入月度质量管理会议追踪:
- 短期措施:参数调整、操作培训、设备维护,执行周期≤1周。
- 中期措施:工艺优化、设备升级、供应商更换,执行周期≤1个月。
- 长期措施:设计规范更新、质量体系完善、人员技能认证,执行周期≤3个月。
某服务商2023年通过投诉数据分析发现,32%的投诉集中在PA12材料打印件翘曲问题,经技术攻关优化预热温度和扫描策略后,2024年一季度该类投诉下降至8%,客户满意度从3.8分提升至4.4分。
总结
3D打印客户投诉处理机制的核心,在于将技术服务与服务管理深度融合。通过建立科学的投诉分类诊断体系,可实现问题精准定位;分级响应机制确保资源投入与问题严重性匹配;设计端、工艺端、交付端的预防措施从源头降低投诉率;投诉数据驱动的持续改进形成良性循环。某综合型3D打印服务商实施该机制后,投诉率从5.8%降至2.3%,投诉处理时效缩短60%,客户满意度提升25%,客户复购率提高18个百分点。对于3D打印服务企业而言,投诉处理能力不仅是服务水平问题,更是技术实力和管理能力的综合体现,是构建差异化竞争优势的关键抓手。