
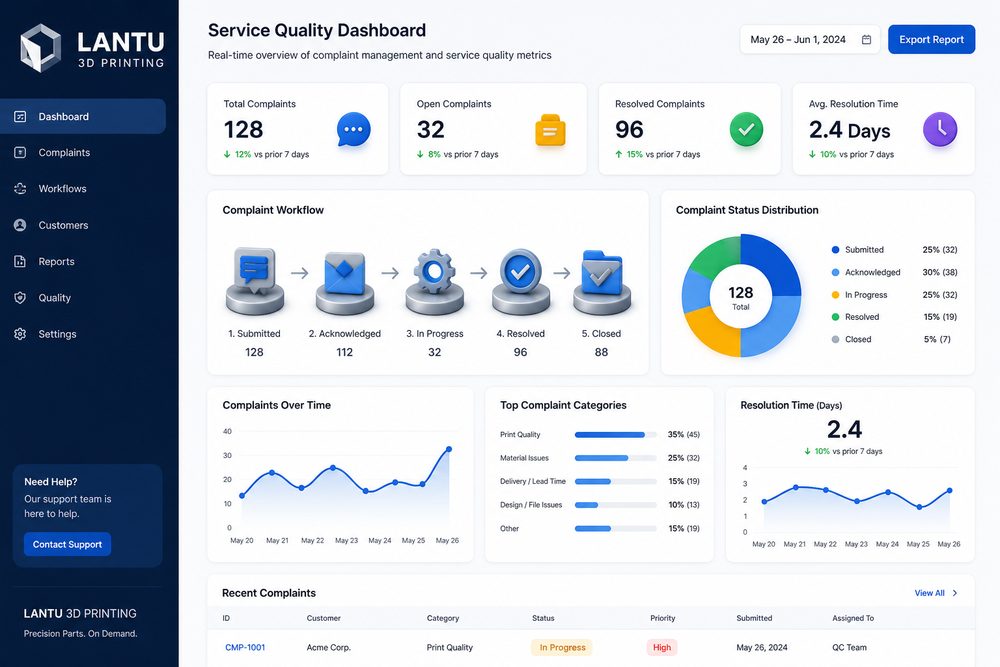
مقدمة: أصبحت آلية معالجة شكاوى عملاء الطباعة ثلاثية الأبعاد معيارًا يحدد قدرة التسليم
في أذهان كثير من الشركات، لا تزال الطباعة ثلاثية الأبعاد تُعامل بوصفها أداة لـ”إنتاج نموذج بسرعة”. لكن عندما ينتقل الطلب من قطعة واحدة إلى دفعات متعددة، ومواد متنوعة، وتعاون بين عدة أقسام في بيئة عمل حقيقية، فإن ما يحدد جودة التسليم لم يعد أداء الجهاز وحده، بل تصميم العملية، وتسجيل البيانات، والحكم الهندسي، والقدرة على التحسين المستمر. تركز lantu3D Printing على إدارة دورة الحياة الكاملة من المخطط التصميمي إلى التسليم الفعلي: ففي المرحلة الأمامية يجب فهم استخدام النموذج ومعايير القبول، وفي المرحلة الوسطى يجب اختيار العملية والمواد ومسار المعالجة اللاحقة المناسب، وفي المرحلة النهائية يجب إكمال الفحص والتغليف والنقل وخدمة ما بعد البيع والمراجعة. هنا تكمن قيمة آلية معالجة شكاوى عملاء الطباعة ثلاثية الأبعاد، لأنها تبني رابطًا مستقرًا بين هذه الحلقات.
تشمل المشكلات الشائعة في الصناعة: عدم اكتمال وصف المتطلبات مما يؤدي إلى إعادة تعديل النماذج مرارًا، وعدم شفافية طوابير الإنتاج مما يسبب اضطراب مواعيد التسليم، ونجاح النموذج الفردي مقابل ضعف الاتساق في الدفعات الصغيرة، وتشتت سجلات الفحص بما يجعل مراجعة السبب الجذري أمرًا صعبًا. ولحل هذه المشكلات، لا يكفي شراء المزيد من الأجهزة أو العمل لساعات أطول، بل لا بد من إنشاء آلية إدارة يمكن للفريق تنفيذها، ويمكن للبيانات التحقق منها، ويمكن للعميل فهمها.
أولًا: حدّد الكيان بوضوح من مهمة تقنية إلى أمر عمل قابل للإدارة
تبدأ آلية معالجة شكاوى عملاء الطباعة ثلاثية الأبعاد بتحويل الطلب الغامض إلى أمر عمل هندسي. يجب أن يتضمن أمر العمل على الأقل: الغرض، المادة، الكمية، سماحات الأبعاد، متطلبات السطح، علاقة التجميع، المعالجة اللاحقة، موعد التسليم، وطريقة القبول. وبالنسبة للأجزاء الوظيفية، ينبغي تحديد اتجاه التحميل، ودرجة حرارة التشغيل، والوسط الملامس، والعمر المتوقع. أما القطع المعروضة بصريًا، فيجب توضيح اللون، والملمس، وخطوط الوصل، والطلاء، والسطح الظاهر.
على مستوى التنفيذ، يُنصح بجعل الاستجابة المرحلية، والتحقق من الوقائع، وتحليل السبب الجذري، والإجراءات التصحيحية والوقائية نقاط تحكم أساسية. فهذه المقاربة تجعل كل تواصل مرتبطًا بحقول واضحة بدلًا من أن يبقى في رسائل الدردشة فقط. على سبيل المثال، قول العميل إن القطعة “يجب أن تكون قوية” لا يكفي لتوجيه الإنتاج؛ وعلى المهندس أن يحدد ما إذا كانت القوة المطلوبة هي مقاومة الانحناء، أم الشد، أم الصدمة، أم قوة قفل الخيوط. وكذلك عبارة “يجب أن يكون السطح أملسًا” ينبغي تحويلها إلى خيارات محددة مثل السفع الرملي أو التلميع أو الطلاء أو الطلاء المعدني.
في إدارة المشاريع، تقسم lantu3D Printing أوامر العمل عادةً إلى ثلاث طبقات: طبقة المتطلبات التي تسجل هدف العميل، وطبقة الهندسة التي تسجل قرارات العملية، وطبقة الإنتاج التي تسجل الجهاز والدفعة ونتائج التشغيل. وعندما تكون المعلومات في هذه الطبقات مترابطة، يصبح من الممكن تكوين حلقة مغلقة في تتبع الجودة، وتحليل التسليم، ومراجعة التكلفة لاحقًا.
ثانيًا: إدارة عدم اليقين بالبيانات؛ يجب تسجيل المعلمات الرئيسية ومقارنتها
تتميز الطباعة ثلاثية الأبعاد بالمرونة، لكن المرونة تجلب معها أيضًا عدم اليقين. فالمواد المختلفة، والأجهزة المختلفة، واتجاه الترتيب، وسماكة الطبقة، واستراتيجية الدعم، وطريقة المعالجة اللاحقة كلها تؤثر في النتيجة النهائية. وإذا لم تُسجل المعلمات، فسيعتمد الفريق على خبرة الأفراد فقط. ومع تغيّر الأشخاص أو زيادة الطلبات، ستتسع تقلبات الجودة بشكل واضح. لذلك يجب أن تكون آلية معالجة شكاوى عملاء الطباعة ثلاثية الأبعاد مدعومة بتسجيل رقمي شامل.
استنادًا إلى المشاريع الفعلية، يجب الاستجابة للعيوب الشكلية خلال 24 ساعة، بينما يتطلب فشل الوظيفة تجميد سجلات الدفعة نفسها وإعادة التحقق من معلمات العملية. ليست هذه المعلمات بهدف إنشاء جداول معقدة، بل لتمكين الفريق من معرفة الظروف التي تكون فيها النتائج مستقرة، والظروف التي يرتفع فيها الخطر. ففي قطع SLS النايلون، ينبغي تسجيل دفعة المسحوق، ونسبة التجديد، وكثافة الترتيب، ووقت التبريد، ودفعة الصبغ. وفي قطع SLA الراتنجية، ينبغي تسجيل سماكة الطبقة، ونقاط تلامس الدعائم، ووقت التنظيف، ووقت المعالجة الثانوية، وطريقة إصلاح السطح. أما في القطع المعدنية المطبوعة، فيجب الانتباه أيضًا إلى المعالجة الحرارية، وإزالة الإجهاد، وهامش التشغيل الآلي، ومتطلبات الفحص غير الإتلافي.
للبيانات الرقمية فائدة مهمة أخرى: جعل التواصل مع العميل أكثر احترافية. فعندما يطلب العميل تقليص زمن التسليم أو خفض التكلفة، يمكن للفريق أن يشرح بالاستناد إلى البيانات أي المراحل يمكن تحسينها وأيها قد يزيد المخاطر. فمثلًا، تقليل وقت انتظار المعالجة اللاحقة قد يؤثر في ثبات الطبقة السطحية، والضغط المفرط على وقت التبريد قد يؤدي إلى تشوه قطع المسحوق. إن شرح المفاضلات بالبيانات أكثر إقناعًا من الاكتفاء بقول إن ذلك “غير ممكن”.
ثالثًا: انقل ضبط الجودة إلى الأمام؛ لا تنتظر حتى ما قبل التسليم لاكتشاف المشكلات
في كثير من مشاريع الطباعة ثلاثية الأبعاد، لا يحدث إعادة العمل في نهاية الإنتاج، بل ينشأ من غموض تعريف المتطلبات في البداية ونقص الفحص في الوسط. لذلك يجب أن تنقل آلية الإدارة ضبط الجودة إلى مرحلة مراجعة النموذج، ومراجعة العملية، وتأكيد العينة الأولى. وتركز مراجعة النموذج على سماكة الجدار، وقطر الثقب، وزاوية التعليق، وخلوص التجميع، والبنية سهلة الكسر. أما مراجعة العملية فتركز على اختيار المادة، واتجاه الترتيب، وموقع الدعامات، واتساق الدفعة، وإمكانية تنفيذ المعالجة اللاحقة. ثم يأتي تأكيد العينة الأولى للتحقق من أن القطعة الفعلية تطابق التوقعات.
يجب أن تتحول الشكوى المغلقة إلى بند معرفي في قاعدة بيانات، لا إلى تعويض لمرة واحدة فقط. وهذا يعني أن الفريق يحتاج إلى قائمة تحقق بدلًا من الاعتماد الكامل على حكم المهندس اللحظي. ويمكن أن تكون قائمة التحقق بسيطة، لكنها يجب أن تغطي العناصر الأساسية: هل نسخة النموذج هي الأحدث؟ هل كمية العرض متطابقة؟ هل المادة قادرة على تلبية بيئة الاستخدام؟ هل السماحات متوافقة مع قدرة العملية؟ هل ستغير المعالجة اللاحقة الأبعاد؟ وهل يستطيع التغليف حماية البُنى الهشة؟
كما أن نقل ضبط الجودة إلى الأمام يقلل تكلفة التواصل. فإذا اكتُشفت مشكلة في ضيق التجميع خلال مرحلة العينة الأولى، فإن تعديل النموذج والمعلمات يكون عادةً ضمن نطاق يمكن التحكم فيه. أما إذا اكتُشفت المشكلة بعد اكتمال الدفعة كلها، فإن الخسارة تتوسع لتشمل المواد، ووقت الجهاز، والمعالجة اللاحقة، وسمعة الالتزام بالمواعيد. وبالنسبة لمنصة مثل lantu3D Printing التي تؤكد على الانتقال من المخطط إلى التسليم، فإن الجودة ليست إجراء فحص أخير، بل مبدأ تصميم يرافق المشروع كاملًا.
رابعًا: أنشئ حلقة مغلقة عبر المراجعة وتراكم المعرفة والتحسين المستمر
إن اكتمال المشروع لا يعني نهاية الإدارة. فالنظام الناضج لخدمات الطباعة ثلاثية الأبعاد يحول كل حالة شاذة، وكل شكوى، وكل تأخير، وكل تجربة ناجحة إلى معرفة قابلة لإعادة الاستخدام. ولا ينبغي أن تكون المراجعة مجرد سؤال عن “من المسؤول”، بل يجب أن تطرح أسئلة أعمق: هل سُجلت المتطلبات بدقة؟ هل كانت معلمات العملية مبنية على أساس صحيح؟ هل أخذت جدولة الإنتاج عنق الزجاجة في المعالجة اللاحقة بالحسبان؟ هل وُضعت معايير الفحص مبكرًا؟ وهل أُديرت توقعات العميل بشكل صحيح؟
يُستحسن الاحتفاظ بأربعة أنواع من المواد لكل مشروع: أولًا، وثائق المتطلبات والعرض، وتشمل هدف العميل والكمية والمادة وموعد التسليم؛ ثانيًا، وثائق الهندسة، وتشمل نسخة النموذج، واقتراحات DFM، ومسار العملية، والمعلمات؛ ثالثًا، وثائق الإنتاج والجودة، وتشمل الجهاز والدفعة ونتائج الفحص والصور؛ رابعًا، وثائق التسليم والتغذية الراجعة، وتشمل سجل التغليف، ومعلومات الشحن، وتأكيد العميل، ومشكلات ما بعد البيع. وكلما كانت الوثائق أشمل، صار اتخاذ القرار في المشاريع المشابهة أسرع وأسهل.
يمكن البدء في التحسين المستمر بثلاثة مؤشرات: معدل الالتزام بموعد التسليم، ومعدل القبول من أول مرة، وتوزيع أسباب إعادة العمل. يعكس معدل الالتزام بالمواعيد قدرة الجدولة وسلسلة التوريد، ويعكس معدل القبول من أول مرة استقرار الهندسة والإنتاج، بينما يكشف توزيع أسباب إعادة العمل عن نقاط الضعف في العملية. وبعد تراكم بيانات من ثلاث إلى خمس دفعات، يستطيع الفريق غالبًا تحديد المشكلات المتكررة، مثل تقلب الصبغ في مادة معينة، أو سهولة كسر بنية رقيقة الجدار، أو طول وقت الانتظار في مرحلة ما بعد المعالجة.
الخلاصة: اجعل قدرة الطباعة ثلاثية الأبعاد نظام خدمة قابلًا للتكرار
إن آلية معالجة شكاوى عملاء الطباعة ثلاثية الأبعاد ليست عملًا إداريًا إضافيًا، بل هي أساس ضروري لانتقال الطباعة ثلاثية الأبعاد من مرحلة “القدرة على التنفيذ” إلى مرحلة “التسليم المستقر”. فالمعدات تحدد سقف التصنيع، بينما تحدد العملية ثبات التسليم، وتحدد البيانات سرعة التحسين المستمر. وبالنسبة للعاملين في الصناعة، فإن المنافسة المستقبلية لن تكون فقط حول من يملك أجهزة أكثر أو أسعارًا أقل، بل حول من يفهم المتطلبات أسرع، ويختار العملية أدق، ويحافظ على الجودة بثبات أكبر، ويحوّل كل عملية تسليم إلى قدرة تنظيمية متراكمة.
ولا تتمثل lantu3D Printing في كونها نقطة تصنيع طباعة ثلاثية الأبعاد فقط، بل منصة تحقق تربط بين التصميم، والهندسة، والتصنيع، والمعالجة اللاحقة، وفحص الجودة، والتسليم. إن بناء منهجية نظامية حول آلية معالجة شكاوى عملاء الطباعة ثلاثية الأبعاد يساعد العملاء على تقليل تكلفة التجربة والخطأ، ويساعد فرق الخدمة على رفع الكفاءة، وتقليل إعادة العمل، وتعزيز قابلية التتبع. ولا تصبح الطباعة ثلاثية الأبعاد قوة موثوقة ضمن منظومة البحث والتطوير والتصنيع لدى الشركات إلا عندما تتحول الخبرة إلى عملية، والعملية إلى بيانات، والبيانات إلى تحسين.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.